Výroba kódových kotoučů
Chromování: kovová vrstva o tloušťce zhruba sto nanometrů na skle
Černé rysky skleněného kódového kotouče tvoří chromová vrstva tlustá asi 0,1 μm. Jak se ve vakuu nanáší? Jak souvisí tloušťka vrstvy se schopností stínit světlo? Proč se vrstva odlupuje nebo má dírky? Článek vysvětluje chromování pomocí jedné animace.
Prstenec černých rysek na skleněném kódovém kotouči je ve skutečnosti chromová vrstva, obvykle tlustá jen asi 0,1 μm – několiksetkrát tenčí než lidský vlas. Tak tenká vrstva kovu musí přitom světlo dokonale zastínit a pevně „přirůst“ ke sklu, aby vydržela následné vyvolání, leptání a čištění. Jak se na sklo dostane?
Proč se musí povlakovat ve vakuu
Na běžném vzduchu atom chromu nedoletí daleko, než narazí na molekulu vzduchu; jeho směr se rozhodí a může dříve zreagovat s kyslíkem. Po vyčerpání komory zbude málo molekul plynu, atomy chromu letí ke sklu téměř přímočaře a vrstva je čistá a hutná. Vakuum navíc snižuje možnost, že se do vrstvy dostane vlhkost a nečistoty.
Dvě metody: naprašování a napařování
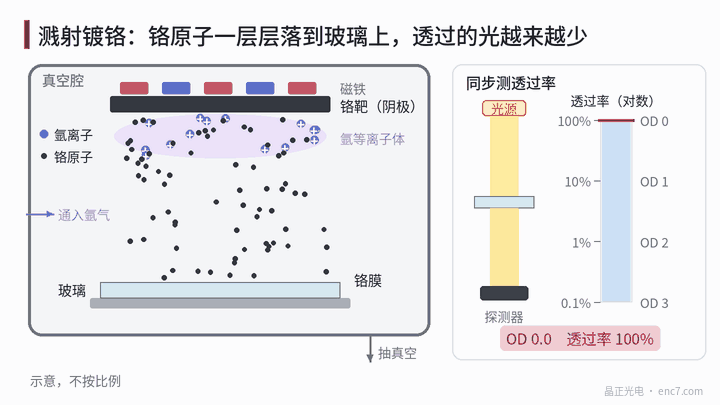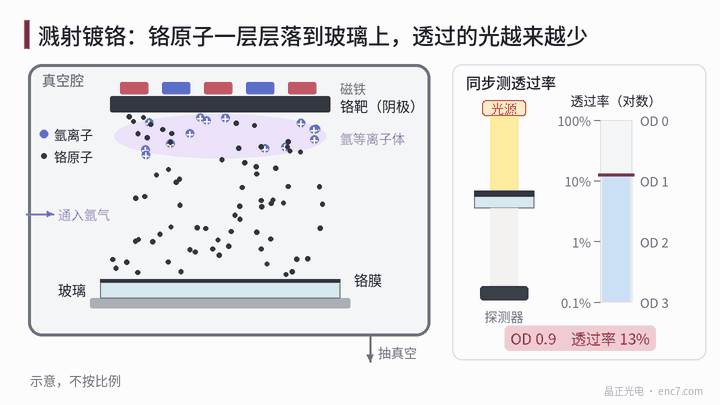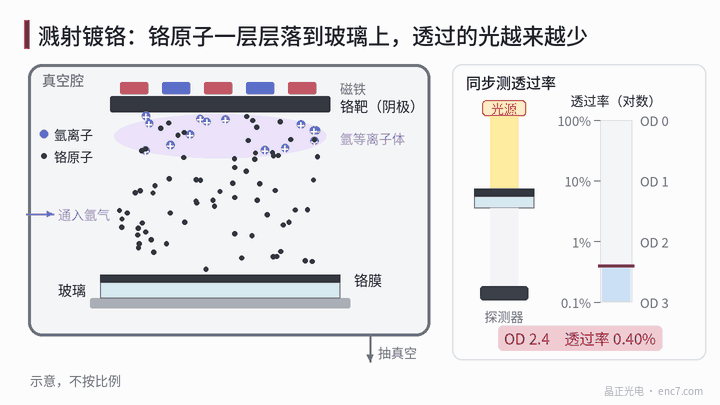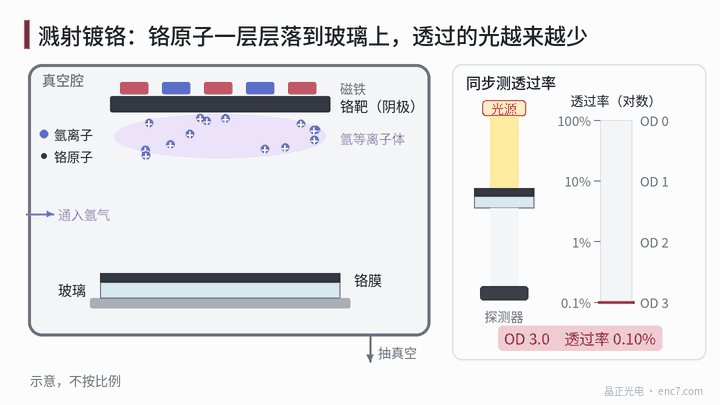
Naprašování: do komory se napustí malé množství argonu a přiložením napětí vznikne plazma. Kladně nabité ionty argonu jsou přitahovány k zápornému chromovému terči a jednotlivě z něj „vyrážejí“ atomy chromu, které pak dopadají na sklo (viz obrázek 1). Magnety za terčem drží elektrony u povrchu terče, čímž zvyšují účinnost ionizace a rychlost povlakování – jde o magnetronové naprašování. Naprášené atomy mají poměrně vysokou energii, vrstva je proto obvykle hutná, dobře drží a rovnoměrnosti na velké ploše se snadno dosáhne.
Napařování: chrom se zahřeje tak, aby se intenzivně odpařoval, a atomy letí přímočaře od zdroje k substrátu. Zařízení je poměrně jednoduché, ale atomy mají nízkou energii, takže hutnost a přilnavost vrstvy více závisí na teplotě substrátu a stavu povrchu.
Tloušťka vrstvy a optická hustota: jak se počítá stínění
Schopnost stínit se vyjadřuje optickou hustotou: OD = −lg T, kde T je propustnost.
| OD | Propustnost |
|---|---|
| 1 | 10 % |
| 2 | 1 % |
| 3 | 0,1 % |
| 4 | 0,01 % |
V kovu světlo slábne exponenciálně: každý stejný přírůstek tloušťky vynásobí propustnost stejným činitelem menším než 1. Jakmile je vrstva souvislá, roste tedy OD s tloušťkou přibližně lineárně – právě tento vztah ukazuje údaj vpravo na obrázku 1.
Nedostatečné stínění přímo snižuje kontrast signálu. Při pohledu jen na kotouč a s propustností průsvitných štěrbin rovnou 1 je hloubka modulace M = (1 − T) ÷ (1 + T): asi 0,82 při OD 1, asi 0,98 při OD 2 a asi 0,998 při OD 3. Silnější však není vždy lepší: čím tlustší vrstva, tím delší leptání, tím větší podleptání a tím obtížnější kontrola šířky rysky. Tloušťka vrstvy se proto stanoví v rozsahu „dostatečném a stabilním“ a musí být rovnoměrná po celé desce. Některé kotouče mají na chromu ještě vrstvu oxidu chromitého, která snižuje odrazivost a rozptýlené světlo.
Přilnavost: vrstva musí ke sklu „přirůst“
Chrom se se sklem spojuje už sám o sobě poměrně dobře, proto se často používá i jako adhezní podvrstva pro jiné kovové vrstvy. Předpokladem je však čistý povrch: zůstane-li na skle neviditelný olejový film, chrom ho jen „přikryje“ a při pozdějším vyvolání a leptání se zvedne a odloupne. Běžný postup je důkladné čištění před povlakováním, závěrečné čištění iontovým bombardováním po vložení do komory a v případě potřeby ohřev substrátu. Přilnavost lze ověřit odtrhovou zkouškou páskou: pásku nalepit, strhnout a zjistit, zda nestrhla i vrstvu.
Odkud se berou dírky
Dírky (pinholy) jsou nejčastější vadou povlakování. Mají hlavně tři zdroje:
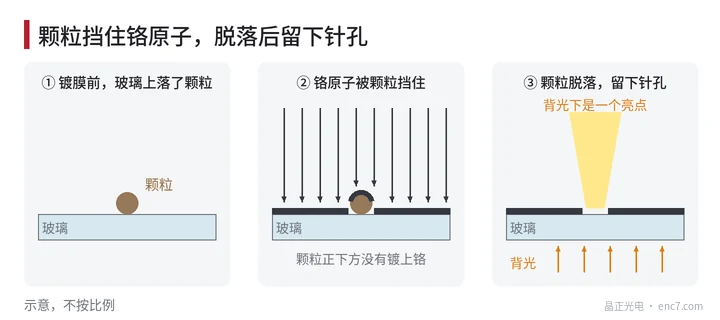
- Částice na substrátu: částice zastíní atomy chromu, místo pod ní se nepovlakuje; když částice později odpadne, zůstane malá dírka (viz obrázek 2).
- Úlomky padající v komoře: staré vrstvy nahromaděné na stěnách komory a clonách se odlupují a padají na substrát.
- Místní znečištění: na olejových skvrnách a stopách vody vrstva špatně drží a v pozdějších mokrých operacích se odtrhne.
Opatření odpovídají těmto třem bodům: čištění a zakládání provádět v čistém prostředí, komoru pravidelně čistit a po povlakování kontrolovat v procházejícím světle. V procházejícím světle je dírka světlým bodem; leží-li na rysce, je to místo průniku světla.
Shrnutí
Chromování znamená, že se ve vakuu atomy chromu usazují na skle vrstvu po vrstvě. OD roste s tloušťkou vrstvy přibližně lineárně a propustnost přitom klesá o řád na každý stupeň. Vrstva musí mít správnou tloušťku, být rovnoměrná, pevně držet a nemít dírky – a to vše vyžaduje čistý povrch a čistou komoru.
Překlad čínského originálu (0022). ENC7 – výrobce kódových kotoučů (poptávka) · Odborné články · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Všechna práva vyhrazena. Článek vznikl s pomocí AI.