Výroba kódových kotoučů
Nanášení fotorezistu: proč se sklo roztáčí
Fotorezist je třeba nanést jako tenkou a rovnoměrnou vrstvu; nejběžnější metodou je odstřeďování (spin coating): rezist se nadávkuje doprostřed, substrát se rychle roztočí a přebytek se odstředí. Článek popisuje čtyři fáze odstřeďování, vztah tloušťky vrstvy a otáček, běžné problémy jako okrajový val a proč je po nanesení ještě nutné předvypékání.
Pochromované sklo se v dalším kroku pokryje vrstvou fotorezistu. Ta má obvykle tloušťku v řádu mikrometrů a musí být po celé desce stejně tlustá: tam, kde je rezist tlustší, a tam, kde je tenčí, působí expozice i vyvolání jinak a nakonec se liší i šířka rysky. Štětcem ani válečkem se taková rovnoměrnost dosáhnout nedá; řešením je sklo roztočit.
Čtyři fáze odstřeďování
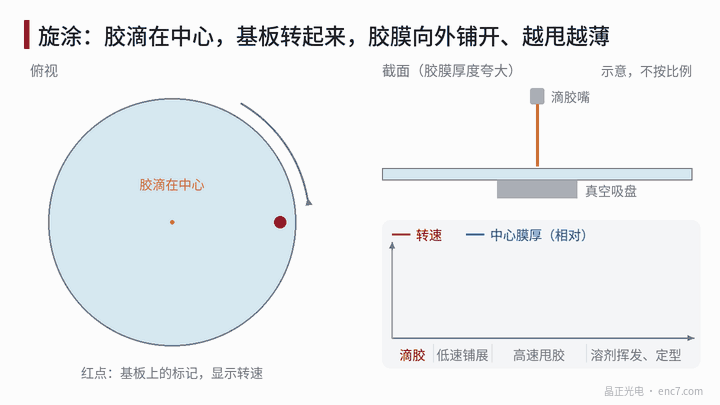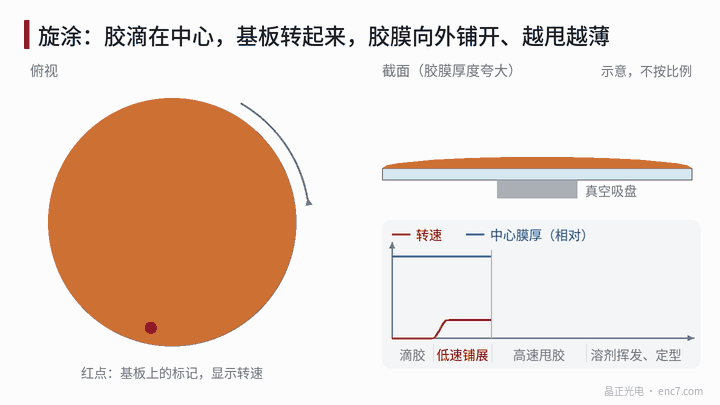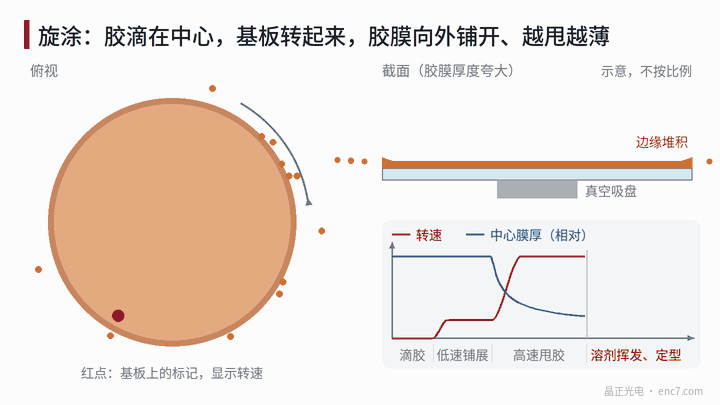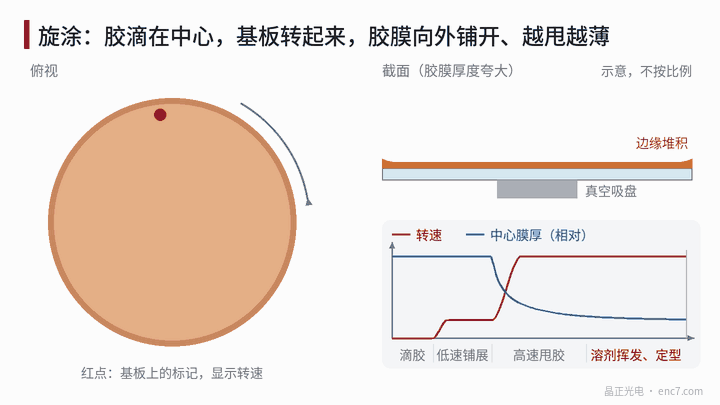
Jak ukazuje obrázek 1, jeden cyklus odstřeďování má zhruba čtyři kroky:
- Nadávkování: substrát drží vakuové sklíčidlo a doprostřed se nadávkuje určené množství rezistu.
- Roztečení při nízkých otáčkách: substrát se pomalu otáčí, rezist se rozlévá ven a pokryje celý povrch.
- Odstředění při vysokých otáčkách: substrát zrychlí na nastavené otáčky, odstředivá síla odhodí většinu rezistu přes okraj a vrstva rychle tenčí.
- Odpaření a ustálení: rozpouštědlo se stále odpařuje, rezist je čím dál viskóznější, až přestane téct, a tloušťka je v podstatě dána.
Rezist, který nakonec na substrátu zůstane, bývá jen malou částí nadávkovaného množství; zbytek se odstředí.
Jaký je vztah tloušťky vrstvy a otáček
Na každý bod vrstvy působí dvě síly: odstředivá síla táhne rezist ven, jeho viskozita ho brzdí. Čím rychlejší otáčení, tím větší tah ven a tím tenčí vrstva; čím viskóznější rezist, tím lépe drží a tím tlustší vrstva. K tomu přistupuje postupné „zamrzání“ odpařováním rozpouštědla; empiricky z toho plyne jednoduchý vztah:
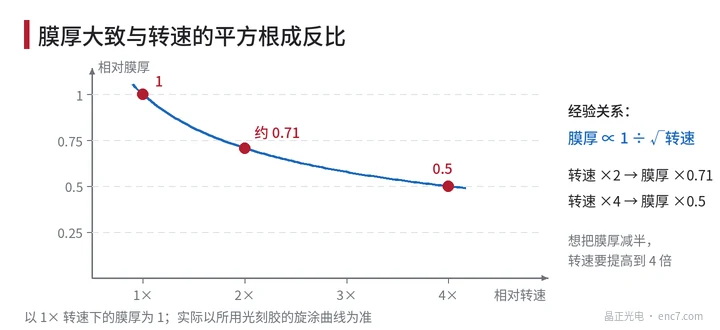
Tloušťka vrstvy je přibližně nepřímo úměrná druhé odmocnině otáček.
Lze tak odhadnout: při 2násobných otáčkách je tloušťka asi 1 ÷ √2 ≈ 71 % původní; teprve při 4násobných otáčkách klesne na polovinu (viz obrázek 2). Chceme-li tedy tloušťku výrazně změnit, samotná změna otáček nestačí; obvykle se použije rezist jiné viskozity. Ve výrobě má každý rezist vlastní křivku otáčky–tloušťka a rozhodují naměřené hodnoty.
Proč otáčení dává rovnoměrnost
Odstřeďování má důmyslný „samovyrovnávací“ účinek: kde je vrstva rezistu tlustší, teče ven rychleji a rychleji tenčí; kde je tenká, teče pomalu. Tlustá místa tak dohánějí tenká a celá vrstva se sama vyrovnává. Pokud substrát leží rovně a otáčky jsou stabilní, lze tloušťku na většině středové oblasti udělat velmi rovnoměrnou.
Hlavní vlivy na rovnoměrnost jsou:
- stálost množství rezistu a místa dávkování, nepřítomnost bublin v rezistu;
- opakovatelnost rozběhu a otáček;
- proudění vzduchu, teplota a vlhkost v misce, které určují rychlost odpařování rozpouštědla;
- čistota a suchost substrátu.
Okrajový val a další vady
Vlivem povrchového napětí se rezist na okraji substrátu vyboulí do valu tlustšího než střed (okrajový val); u čtvercových substrátů je výraznější ve čtyřech rozích, viz řez na obrázku 1. Obvykle se oblast obrazce drží dál od okraje, nebo se rezist po obvodu smyje rozpouštědlem.
Další dvě typické vady: komety, kdy částice na substrátu za sebou při přetékání rezistu táhne ocas; a radiální pruhy, které souvisejí s nerovnoměrným odpařováním rozpouštědla. Obě mění místní tloušťku vrstvy a nakonec se projeví jako nerovnoměrná šířka rysky nebo zbytkový chrom.
Proč po nanesení následuje předvypékání
Čerstvě nanesená vrstva ještě obsahuje rozpouštědlo a je měkká a lepivá. Předvypékání ji po určitou dobu zahřívá, aby se vypudila většina rozpouštědla, a má tři účinky:
- vrstva ztvrdne a při expozici se nepřilepí k fotomasce;
- rezist a chromová vrstva k sobě lépe přilnou, při vyvolání se rezist hůře odlupuje;
- následné podmínky expozice a vyvolání jsou stabilní.
I předvypékání musí být přiměřené. Při příliš nízké teplotě nebo krátké době zůstane mnoho rozpouštědla a i neexponovaný rezist se při vyvolání částečně rozpustí; při přepečení se fotocitlivá složka rezistu rozloží a citlivost klesne. Stejně důležitý je rovnoměrný ohřev celé desky.
Shrnutí
Odstřeďování využívá rovnováhy odstředivé síly a viskozity spolu s odpařováním rozpouštědla k roztažení rezistu do tenké a rovnoměrné vrstvy. Tloušťka vrstvy je přibližně nepřímo úměrná druhé odmocnině otáček, na okraji je třeba nechat rezervu a částice je nutné přísně kontrolovat. Předvypékání vrstvu ustálí a připraví ji na další krok, expozici.
Překlad čínského originálu (0023). ENC7 – výrobce kódových kotoučů (poptávka) · Odborné články · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Všechna práva vyhrazena. Článek vznikl s pomocí AI.