Výroba kódových kotoučů
Řezání laserem: proč se skleněné kódové kotouče neřežou nástrojem
Skleněný kódový kotouč se musí z celé desky vyříznout do vnější kružnice a vnitřního otvoru, soustředně s ryskami. Rýsování kolečkem umí hlavně přímky; broušení přináší kontaktní sílu a vylomené hrany. Článek vysvětluje základy laserového řezání skla, výhody volného obrysu, soustřednosti a bezkontaktního řezu i tepelně ovlivněnou zónu a následné zpracování.
Po fotolitografii je obrazec kotouče ještě na jedné celé skleněné desce. Pak se musí vyříznout do jednotlivých kulatých kotoučů: vně vnější kružnice, uprostřed vnitřní otvor pro hřídel. Okenní sklo se rýsuje kolečkem — proč kódové kotouče potřebují laser?
Kde mechanické metody narážejí
Sklo je tvrdé a křehké; běžné mechanické cesty mají každá limity:
- Rýsování kolečkem: na povrchu se udělá mělká rýha a sklo se zlomí. Přímky se lámou dobře; uzavřený kruh se láme těžko a vnitřní otvor je téměř nemožný.
- Diamantové broušení a vyvrtávání jádra: kruhy a otvory jsou možné, ale nástroj tlačí na sklo; kontaktní síla a vibrace snadno způsobí vylomené hrany a mikrotrhliny; nástroj se opotřebovává a rozměry se pomalu posouvají; chladivo a třísky mohou znečistit obrazcovou plochu.
Pro kotouč o průměru jen několika desítek milimetrů s jemnými ryskami na povrchu není žádný z těchto problémů malý.
Jak laser řeže sklo
Laserové řezání skla spočívá v tom, že se energie ukládá podél velmi úzké dráhy. Dva běžné přístupy:
- Oddělení tepelným napětím: dlouhovlnný laser, který sklo silně absorbuje (např. CO₂ laser), ohřívá podél dráhy; místní tepelné napětí nechá sklo prasknout podél plánované cesty.
- Obrábění ultrakrátkými pulzy: obyčejné sklo je na mnoha vlnových délkách průhledné, ale fokusací pikosekundových nebo femtosekundových pulzů uvnitř skla vzniká v ohnisku nelineární absorpce a podél dráhy se vytvoří modifikovaný pás, který se pak oddělí.
Metoda a parametry závisí na druhu skla, tloušťce a požadavcích na hranu.
Výhoda jedna: jedno upnutí, soustředný řez
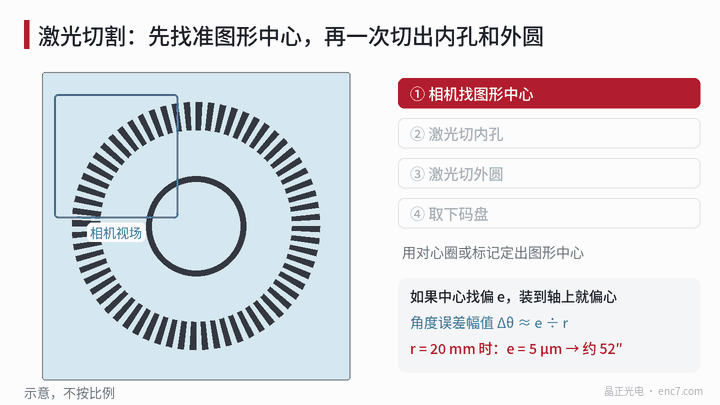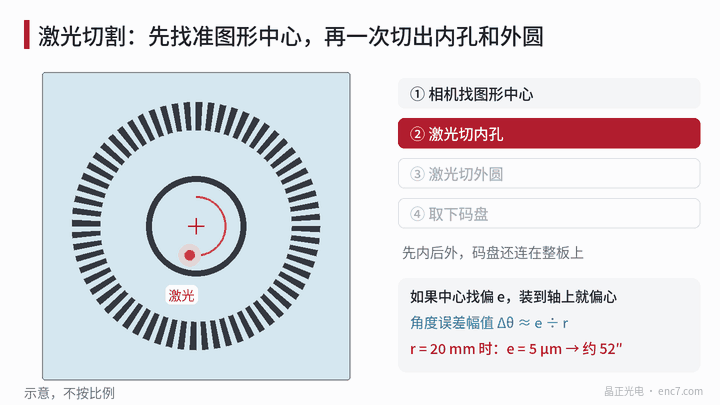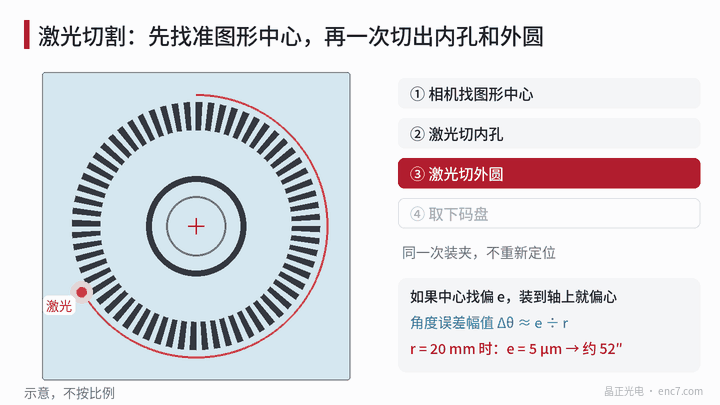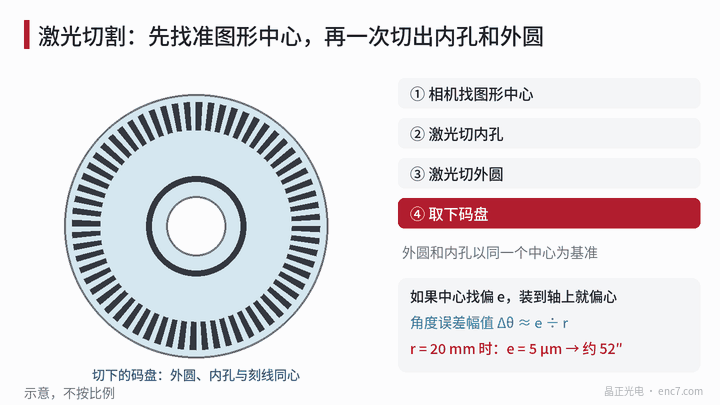
To je to, na čem kódovým kotoučům nejvíc záleží. Viz obrázek 1: před řezáním kamera rozpozná středicí kroužek nebo značky na obrazci, spočítá střed obrazce a ve stejném upnutí řeže vnitřní otvor a vnější kružnici podle tohoto středu. Obvyklá praxe je nejprve vnitřní otvor a pak vnější kružnice, aby kotouč při řezání otvoru ještě visel na desce a nemohl se posunout.
Proč je soustřednost tak důležitá? Orientuje-li zákazník montáž podle vnitřního otvoru nebo vnější kružnice, stává se každý ofset řezu e přímo excentricitou a vzniká sinusová chyba jednou za otáčku s amplitudou asi e ÷ r:
| Poloměr snímání r | Excentricita 1 μm | Excentricita 5 μm |
|---|---|---|
| 20 mm | asi 10″ | asi 52″ |
| 10 mm | asi 21″ | asi 103″ |
I když zákazník vystřeďuje pod mikroskopem na středicí kroužek, soustředná vnější kružnice a vnitřní otvor dávají rovnoměrnější vůli a usnadňují vyrovnání.
Výhoda dvě: volný obrys, žádná kontaktní síla
Dráhu laseru určuje program. Vnější kružnice, vnitřní otvory, výřezy, plochy a tvarové otvory lze všechny řezat; změna typu kotouče znamená změnu programu, ne výrobu zvláštního nástroje. Žádný nástroj netlačí na sklo, takže není deformace upnutí, opotřebení nástroje ani znečištění chladivem — zvláště vhodné pro tenké sklo.
Cena: tepelně ovlivněná zóna a následné zpracování
Lasery nejsou bez vedlejších účinků. Blízko řezu vzniká tepelně ovlivněná zóna, která může zanechat mikrotrhliny, zbytková napětí a trochu úlomků. Proto:
- Nechat mezi obrazcem a řeznou čarou bezpečnou vzdálenost;
- Nastavit parametry řezání podle materiálu a zkontrolovat hranu na prvním kusu;
- Po řezání brousit hrany a srazit, aby se odstranily mikrotrhliny na řezu;
- Znovu vyčistit a odstranit úlomky a prach.
Proč broušení hran a sražení rozhodují o tom, jak dlouho kotouč vydrží, řeší příští článek.
Shrnutí
Skleněné kódové kotouče se neřežou nástrojem především proto, že laser umí v jednom upnutí vyříznout vnitřní otvor a vnější kružnici podle středu obrazce — bez kontaktní síly a bez omezení obrysu. Cena je tepelně ovlivněný řez, který je třeba dokončit broušením hran a čištěním. Čím menší poloměr snímání, tím přísnější požadavek na soustřednost řezu.
Překlad čínského originálu (0027). ENC7 – výrobce kódových kotoučů (poptávka) · Odborné články · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Všechna práva vyhrazena. Článek vznikl s pomocí AI.