Zkoušení, spolehlivost a kvalita
Únava lepicí vrstvy při teplotních cyklech
Kódový kotouč a náboj mají různé součinitele roztažnosti, takže každý teplotní cyklus stříhá lepicí vrstvu tam a zpět. Článek odvozuje smykovou deformaci z tepelného nesouladu Δγ = Δα·ΔT·r/h, počítá řád deformace pro typické dvojice materiálů, ukazuje vztahem Coffin–Manson, jak citlivý je převod zkouška→provoz na exponent n, a dává body k návrhu lepidla a teplotním cyklickým zkouškám.
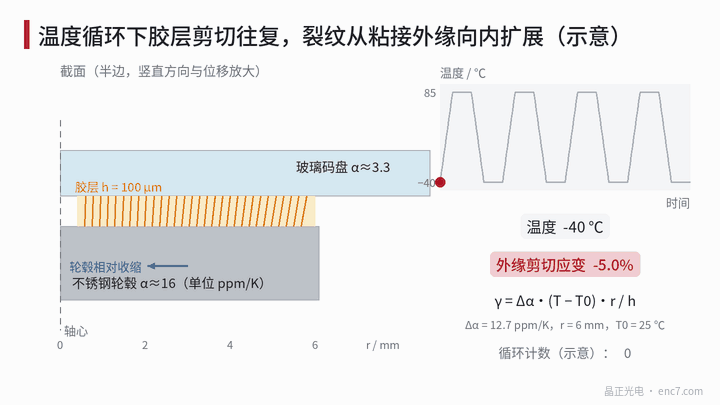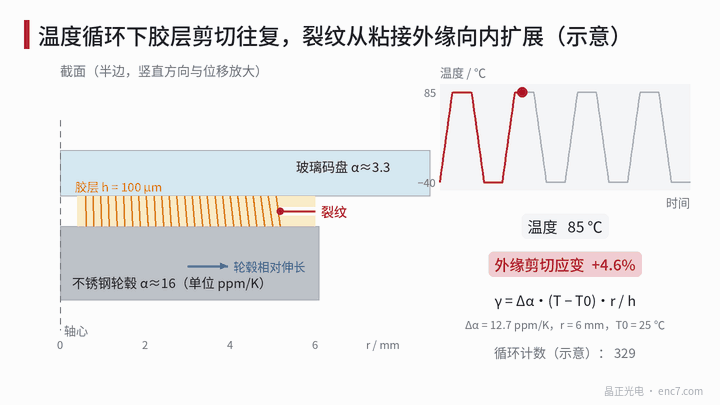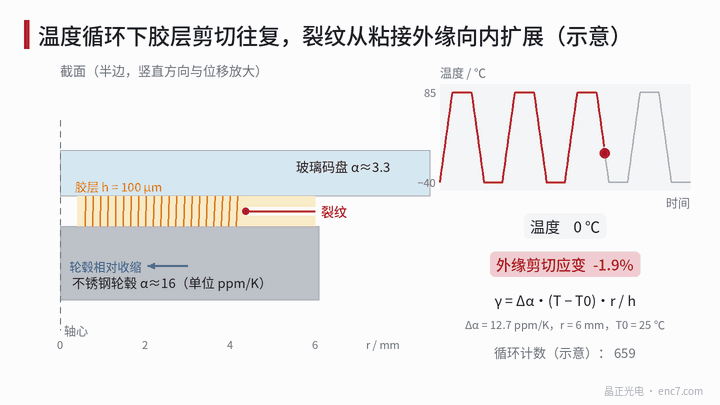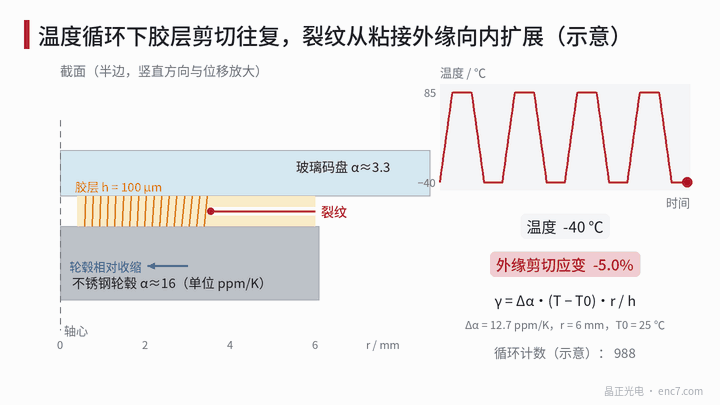
Kódový kotouč přilepený na náboj opouští továrnu s přijatelnou excentricitou; po několika stovkách cyklů vysoká–nízká teplota se excentricita posune a v těžkých případech se kotouč uvolní. Obvyklá příčina není „stárnutí“ lepidla, ale únava: sklo a kov se liší několikanásobně v součiniteli roztažnosti, každý nárůst a pokles teploty znovu stříhá spoj a mikrotrhliny začínají na vnějším okraji spoje a rostou dovnitř po kružnicích.
Smyková deformace z tepelného nesouladu
S osou jako středem souměrnosti je při změně teploty ΔT vůči teplotě bez napětí T0 rozdíl radiálního posunu mezi nábojem a kotoučem v poloměru r
u(r) = Δα·ΔT·r
Při tloušťce spoje h je smyková deformace
γ(r) = Δα·ΔT·r / h
kde Δα je rozdíl lineárních součinitelů roztažnosti obou substrátů. Deformace je na ose nula a maximální na vnějším poloměru spoje — proto trhliny začínají na vnějším okraji.
Vzorec předpokládá, že oba substráty jsou vůči lepidlu tuhé a celý nesouladový posun bere spoj. U měkkých lepidel jako silikonový kaučuk nebo polyuretan je poměrně přesný; u tvrdého epoxidu se deformují i substráty, vzorec dává horní mez a kotouč s nábojem sdílejí část napětí.
Záleží i na T0: u lepidla vytvrzovaného za pokojové teploty je T0 asi pokojová teplota; u teplem vytvrzovaného je T0 blízko teplotě vytvrzení, takže při pokojové teplotě už spoj nese předdeformaci a deformace při cyklu −40/+85 ℃ už není symetrická.
Číselný příklad: jak velká je deformace?
Kotouč z borosilikátového skla (α ≈ 3,3×10⁻⁶/K) na náboji z nerezové oceli (α ≈ 16×10⁻⁶/K) dává Δα = 12,7×10⁻⁶/K. Vnější poloměr spoje 6 mm, tloušťka 100 μm, cyklus −40/+85 ℃ (ΔT = 125 K):
u = 12,7×10⁻⁶ × 125 × 6 mm ≈ 9,5 μm Δγ = 9,5 μm / 100 μm ≈ 9,5%
S hliníkovým nábojem Δγ ≈ 14,8%; se sodnovápenatým sklem na nerezové oceli Δγ ≈ 5,3%; poloviční tloušťka 50 μm zdvojnásobí každou hodnotu (obrázek 2).
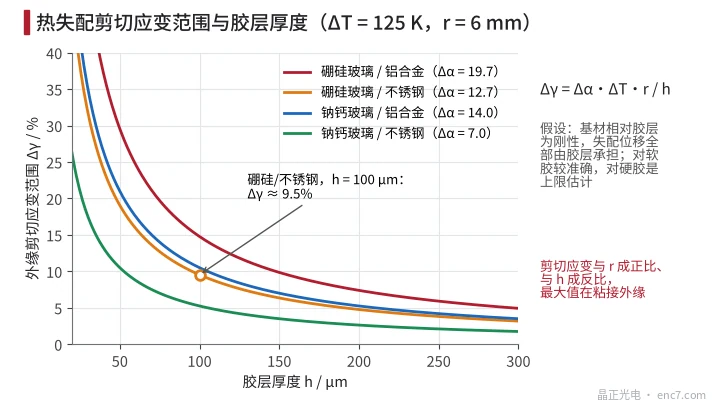
Co tento řád znamená? Měkká lepidla mají smykový modul řádu 1 MPa, takže 9,5% deformace odpovídá asi 0,1 MPa smykového napětí — lepidlo to unese, jsou-li dostatečné tažnost a únavová odolnost. Tvrdý epoxid má smykový modul řádu 1 GPa, stejná deformace odpovídá asi 95 MPa a přesahuje smykovou pevnost typických konstrukčních lepidel v desítkách MPa; spoj nemůže „spolknout“ celý nesoulad a výsledkem je buď trhlina v lepidle, nebo přenos napětí do skla — to druhé je častá příčina trhlin na okraji otvoru skleněných kódových kotoučů.
Vztah Coffin–Manson a převod
Empirický vztah mezi životností při nízkocyklové únavě a rozsahem cyklické deformace je
N_f = C·Δγ^(−n)
kde N_f je počet cyklů do poruchy a C a n jsou konstanty závislé na materiálu, teplotě a době prodlevy. Klasický tvar používá plastickou (neelastickou) deformaci; lepidla se obvykle prokládají naměřenou celkovou nebo neelastickou deformací.
V dané konstrukci je Δγ úměrné ΔT, takže zrychlovací faktor mezi zkouškou a provozem je
AF = (ΔT_s / ΔT_u)^n
Příklad: zkouška −40/+85 ℃ (125 K), provoz výkyv 40 K ze start–stop zařízení. Pro n = 2, 3, 4 je AF = 9,8, 30,5, 95,4. Je-li mediánová životnost zkoušky 1000 cyklů (předpoklad), převod do provozu dá asi 9800, 3,1×10⁴ a 9,5×10⁴ cyklů; při 2 cyklech start–stop denně asi 13, 42 a 131 let (obrázek 3). Rozdíl 2 v n změní závěr téměř 10krát, takže n musí být získáno ze zkoušek alespoň při dvou úrovních ΔT a nesmí se přebírat z pájených spojů.
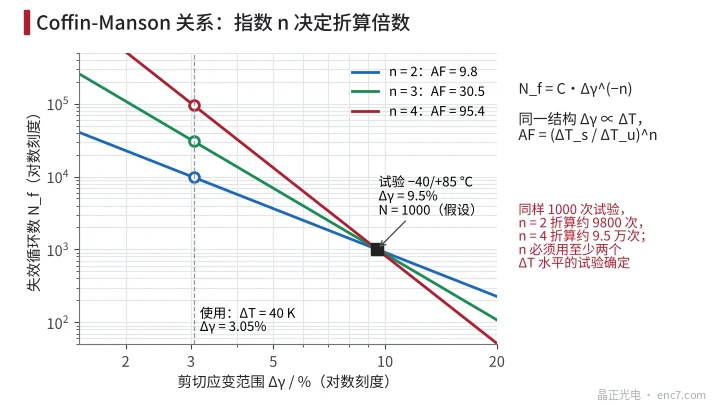
Navíc čím delší je prodleva při vysoké teplotě, tím úplněji viskoelastické lepidlo teče a tím větší je neelastická deformace na cyklus; v oblasti pájení se používá korekce Norris–Landzberg pro frekvenci a špičkovou teplotu a stejná třída jevů existuje i ve spojích.
Kompromisy při návrhu spoje
| Opatření | Účinek na životnost (n = 2) | Cena |
|---|---|---|
| Tloušťka 50→100 μm | Δγ poloviční, životnost asi ×4 | více tečení; rozptyl tloušťky zvyšuje axiální házení |
| Vnější poloměr spoje 6→5 mm (vnitřní 3 mm) | Δγ na 0,83, životnost asi ×1.44 | torzní kapacita klesne podle r_o³ − r_i³ asi na 52 % |
| Materiál náboje s bližším součinitelem roztažnosti | Δα přímo menší | cena materiálu a obrobitelnost |
| Měkké lepidlo | napětí výrazně nižší | nízká tuhost; kotouč se může posunout při rázu nebo teple → drift excentricity |
Stejně důležitá je stálost tloušťky: skleněné mikrokuličky řízené velikosti v lepidle nebo distanční vložky drží tloušťku; výronky přes vnější okraj mění rozložení napětí na okraji, proces musí předepsat čištění.
Jak navrhnout teplotní cyklickou zkoušku
- Metoda: podle IEC 60068-2-14; Na je rychlý přenos mezi dvěma komorami, Nb předepsaná rychlost změny. Únava spoje obvykle používá Nb s rychlostí blízkou reálnému provozu.
- Teplota a prodleva: nejvyšší teplota pod Tg lepidla s rezervou; prodleva dost dlouhá, aby kotouč, spoj i náboj dosáhly rovnováhy a pokryly tečení.
- Úrovně namáhání: alespoň dvě úrovně ΔT, alespoň 8~10 kusů každá; proložit cykly do poruchy Weibullem nebo lognormálním rozdělením a získat n.
- Kritérium poruchy: definovat funkčně. Změna excentricity 1 μm při r = 20 mm je asi 10″; změna excentricity nebo axiálního házení jako hlavní kritérium, retence krouticího momentu a plocha odlepení viděná sklem jako doplněk.
- Mezikontrola: asi každých 100 cyklů vyjmout a měřit, zaznamenat počet cyklů při začátku trhliny nebo odlepení.
- Zabránit kondenzaci: při přechodu z nízké na vysokou teplotu může povrch orosit; příjem vlhkosti přidává další degradační mechanismus — řídit vlhkost komory nebo hodnotit zvlášť.
Technické body
- Nejprve odhadnout deformaci na vnějším okraji pomocí Δγ = Δα·ΔT·r/h; překročí-li měkké lepidlo snesitelnou únavovou deformaci nebo vypočtené smykové napětí tvrdého lepidla jeho pevnost, je třeba změnit konstrukci.
- Držet zónu spoje co nejblíže ose: deformace je úměrná r, torzní kapacita škáluje s r³ — obojí kontrolovat společně.
- Tloušťka spoje potřebuje dolní mez a musí být zvladatelná; mikrokuličky nebo distanční vložky pro stálost, aby místně tenká místa nebyla zárodky trhlin.
- U teplem vytvrzovaných lepidel vzít teplotu vytvrzení jako teplotu bez napětí a hodnotit předdeformaci při pokojové teplotě a na studeném konci.
- Před převodem životnosti získat n ze dvou nebo více úrovní ΔT; s jednou úrovní lze dělat srovnávací zkoušku, ne extrapolaci životnosti.
- Jako hlavní kritéria poruchy použít změnu excentricity a axiálního házení — odpovídají přímo úhlové chybě enkodéru.
Shrnutí
Při teplotních cyklech je rozsah smykové deformace ve spoji asi Δα·ΔT·r/h; u skla na kovu snadno dosahuje několika až více než deseti procent. Vztah Coffin–Manson spojuje deformaci s životností, ale exponent n převod dominuje a musí být určen zkouškou. Návrh spoje vyvažuje tloušťku, poloměr spoje a tuhost lepidla a konečným kritériem přijetí je drift excentricity.
Překlad čínského originálu (0194). ENC7 – výrobce kódových kotoučů (poptávka) · Odborné články · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Všechna práva vyhrazena. Článek vznikl s pomocí AI.