Sklo a substráty
Smršťování skla při vypalování: fiktivní teplota a změna rozměrů
Vypaluje-li se sklo pod transformační teplotou, fiktivní teplota relaxuje k teplotě vypalování a objem se smrští o hodnoty řádu ppm. Článek pomocí relaxačního modelu TNM odhaduje smrštění sodnovápenatého a bezalkalického skla mezi 150 a 600 ℃, ukazuje, že rovnoměrné smrštění nemění úhly rysek, a rozebírá překrytí na velkých deskách, teplotní nerovnoměrnost a předsmrštění.
Substráty kódových kotoučů procházejí několika tepelnými kroky – vypalováním rezistu, povlakováním, vytvrzováním lepidla – a inženýři často dostávají otázku, zda se sklo při těchto teplotách „srazí“ a zda na několika ppm smrštění záleží. Odpověď má dva kroky: nejprve odhadnout smrštění při různých teplotách a pak zjistit, které parametry kotouče tato hodnota skutečně ovlivňuje. Smršťování skla není tepelná roztažnost a smrštění, ale strukturní relaxace: sklo je zmrazená kapalina a během výdrže se jeho struktura pomalu přibližuje hustšímu stavu.
Fiktivní teplota a model smršťování
Strukturu skla lze popsat fiktivní teplotou Tf: sklo chápeme jako kapalinu, která dosáhla rovnováhy při Tf a poté byla zmrazena. Čím rychlejší chlazení, tím vyšší Tf a tím otevřenější struktura. Při výdrži na teplotě T < Tf se Tf s časem blíží T a lineární smrštění je
ΔL/L = (α_l − α_g)·(Tf0 − Tf)
kde α_g je součinitel teplotní roztažnosti skelného stavu, α_l podchlazené kapaliny a Tf0 počáteční fiktivní teplota. Pro α_l − α_g se bere příkladová hodnota kolem 2α_g: asi 17×10⁻⁶/K pro sodnovápenaté sklo a asi 6×10⁻⁶/K pro bezalkalické aluminoborosilikátové sklo. Rychlost relaxace popisuje model Tool–Narayanaswamy–Moynihan (TNM):
dTf/dt = −(Tf − T)/τ, τ = τ_g·exp[ x·(Δh/R)·(1/T − 1/T_g) + (1−x)·(Δh/R)·(1/Tf − 1/T_g) ]
kde Δh/R je zdánlivá aktivační teplota, x parametr nelinearity (0,5), T_g referenční transformační teplota a τ_g je dáno rychlostí chlazení (10 K/min). Relaxace není jednoduchá exponenciála; používá se natažená exponenciála s β = 0,6, zde aproximovaná součtem 44 exponenciálních členů. Příkladové parametry (předpoklad): sodnovápenaté T_g = 550 ℃, Δh/R = 7×10⁴ K; bezalkalické T_g = 735 ℃, Δh/R = 1,0×10⁵ K; počáteční Tf0 se bere jako T_g pro chlazení 10 K/min.
Číselný příklad: teplota vypalování a smrštění
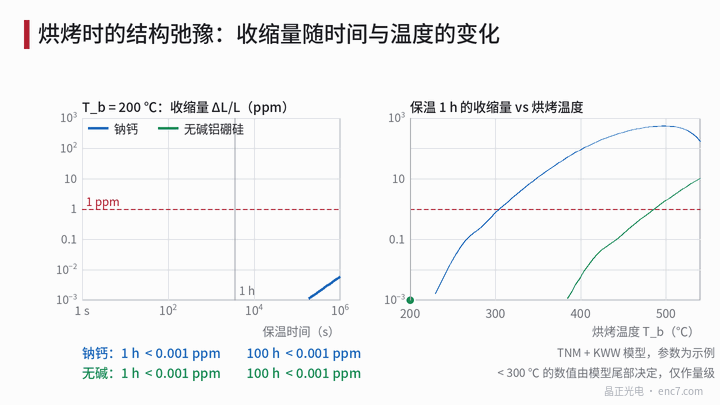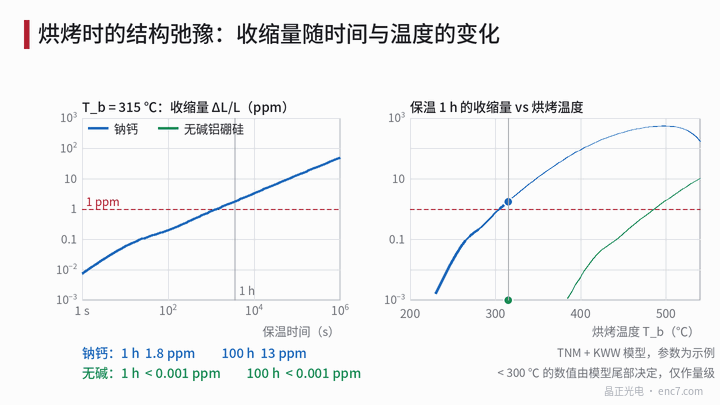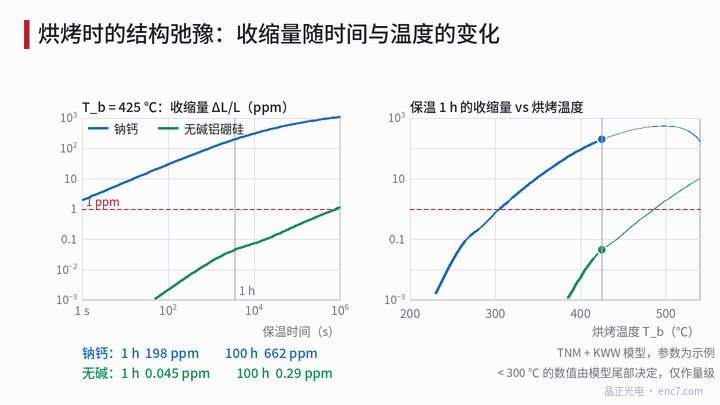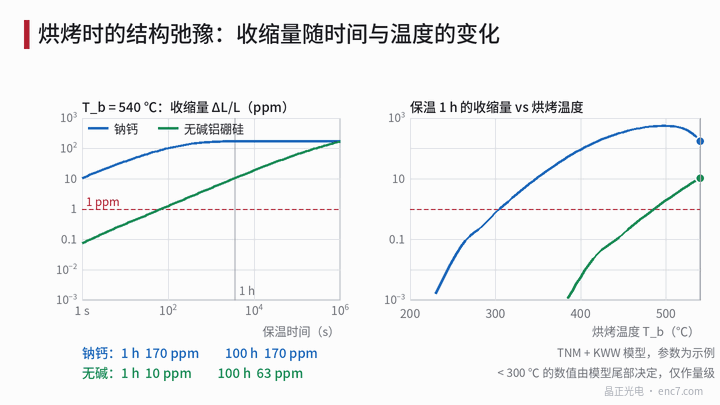
Integrací s výše uvedenými parametry vychází smrštění (ppm) po výdrži 1 h a 100 h:
| Teplota vypalování | Sodnovápenaté 1 h | Sodnovápenaté 100 h | Bezalkalické 1 h | Bezalkalické 100 h |
|---|---|---|---|---|
| 200 ℃ | < 0,001 | 0,002 | ≈ 0 | ≈ 0 |
| 250 ℃ | 0,02 | 0,4 | ≈ 0 | ≈ 0 |
| 300 ℃ | 0,75 | 12 | ≈ 0 | ≈ 0 |
| 350 ℃ | 11 | 150 | < 0,001 | < 0,01 |
| 400 ℃ | 92 | 620 | 0,006 | 0,13 |
| 450 ℃ | 350 | 1100 | 0,16 | 2,5 |
| 500 ℃ | — | — | 1,9 | 28 |
| 550 ℃ | — | — | 15 | 145 |
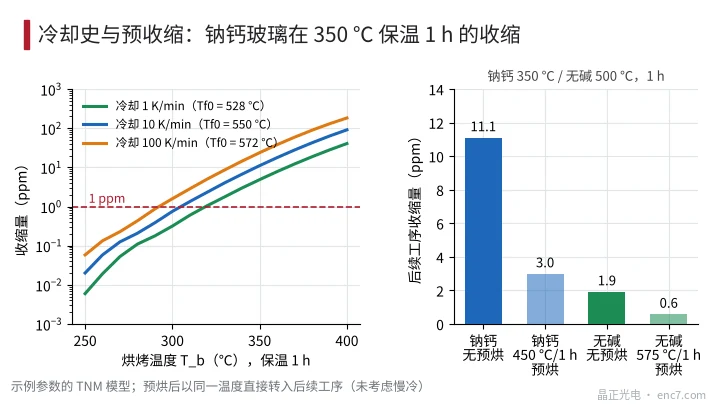
Plynou z toho tři závěry. Za prvé je smrštění na teplotu extrémně citlivé: u sodnovápenatého skla kolem 350 ℃ zvýší každý 1 K smrštění asi o 5 % a mezi 300 ℃ a 400 ℃ se liší asi 120krát. Za druhé má bezalkalické sklo T_g vyšší téměř o 200 K, takže stejné smrštění se objeví až při teplotě asi o 200 K vyšší. Za třetí záleží na počáteční historii chlazení: smrštění sodnovápenatého skla při 350 ℃ za 1 h je asi 4,9 ppm při počátečním chlazení 1 K/min, 11 ppm při 10 K/min a 24 ppm při 100 K/min – zhruba poloviční s každým řádem pomalejšího chlazení.
Hodnoty pod asi 300 ℃ jsou určeny časným chvostem natažené exponenciály a jsou velmi citlivé na tvar modelu a parametry, proto je lze brát jen jako řád: vypalování sodnovápenatého skla při 150–300 ℃ po dobu 1 h dává asi 1 ppm nebo méně, u bezalkalického skla je smrštění zanedbatelné. Vypočtené hodnoty nenahrazují měření.
Co to znamená pro kódové kotouče
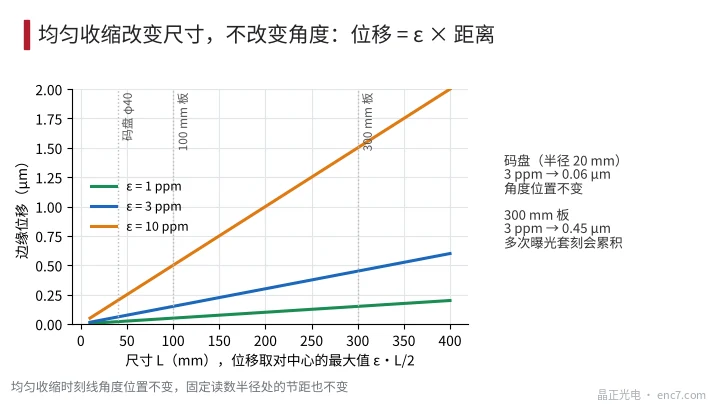
Rovnoměrné smrštění mění jen rozměry: úhlové polohy rysek se nemění a nemění se ani rozteč na pevném čtecím poloměru (snímací hlava vidí jiný kruh rysek, jehož rozteč je stále 2πr/N). Na úhlovou přesnost inkrementálních a absolutních kotoučů tedy nemá přímý vliv. Mění se poloměr: při ε = 3 ppm a r = 20 mm se poloměr stopy změní o 0,06 μm, což je mnohem méně než radiální tolerance snímací hlavy vůči stopě.
Skutečně ovlivněny jsou tři situace. Za prvé překrytí vícenásobných expozic na velkých deskách: deska 300 mm smrštěná o 3 ppm posune okraj vůči středu o 0,45 μm, což ovlivní soutisk vrstev (obrázek 3). Za druhé teplotní nerovnoměrnost: odchylka teploty pece ±5 K při 350 ℃ znamená rozdíl smrštění asi ±25 %; průměrné smrštění 11 ppm pak přináší nerovnoměrnost asi ±3 ppm po desce, což odpovídá deformaci řádu 0,4 μm na desce 300 mm. Za třetí smrštění mezi kroky: je-li deska nejprve strukturována a teprve potom vypalována, měřítko motivu se vůči fotomasce zmenší a musí se kompenzovat škálováním masky.
Předsmrštění
Aby se smrštění v následných krocích zabránilo, lze substrát předsmrštit: výdrž při teplotě o 50–100 K vyšší, než je nejvyšší procesní teplota, déle než trvá procesní krok, a pak pomalé chlazení. S příkladovými parametry sníží předvypálení sodnovápenatého skla při 450 ℃ po dobu 1 h před vypalováním 1 h při 350 ℃ smrštění z 11 ppm na 3,0 ppm; u bezalkalického skla předvypáleného při 575 ℃ klesne smrštění při 500 ℃ z 1,9 na 0,6 ppm. Samo předvypálení způsobí smrštění (sodnovápenaté při 450 ℃/1 h asi 350 ppm), proto musí proběhnout před strukturováním a řezáním; při opakovaném vypalování se smrštění pokaždé zmenší, ale dlouhý chvost natažené exponenciály znamená, že nikdy neklesne na nulu. Další možností je dosáhnout nižší Tf0 pomalejším chlazením.
Smrštění se ověřuje měřením značek: u dvou značek vzdálených 100 mm je 1 ppm pouhých 0,1 μm, kdežto sodnovápenaté sklo s 9 ppm/K dává 0,09 μm už při teplotní odchylce 0,1 K. Měření proto musí být temperováno s přesností ±0,1 K a srovnání před a po se musí dělat při stejné teplotě.
Inženýrské poznámky
- Tepelné kroky pro sodnovápenaté sklo držte pod 300 ℃; smrštění je pak asi 1 ppm nebo méně a pro kódové kotouče zanedbatelné.
- Pro kroky nad 350 ℃ smrštění odhadněte: každý 1 K navíc přidá asi 5 % smrštění a podle toho je třeba specifikovat teplotní rovnoměrnost pece.
- Smrštění mění jen radiální rozměry, ne úhly; pro překrytí na velkých deskách odhadněte posun jako ε·L/2 a pak rozhodněte, zda škálovat fotomasku.
- Je-li nutný vysokoteplotní krok, předvypalte substrát o 50–100 K nad procesní teplotou ještě před strukturováním.
- Bezalkalické aluminoborosilikátové sklo se pod 400 ℃ prakticky nesmršťuje; při vysokoteplotních krocích mu dejte přednost.
- Smrštění ověřujte porovnáním vzdáleností značek při temperování (±0,1 K); neodčítejte prostě data naměřená při pokojové a vysoké teplotě.
Shrnutí
Smršťování skla při vypalování pochází z relaxace fiktivní teploty a je na teplotu citlivé přibližně exponenciálně. S příkladovými parametry se sodnovápenaté sklo pod 300 ℃ smrští asi o 1 ppm nebo méně a od 350 ℃ smrštění rychle roste; bezalkalické sklo se pod 400 ℃ téměř nesmršťuje. Rovnoměrné smrštění nemění úhly rysek a na samotný kotouč má malý vliv, ale překrytí na velkých deskách, nerovnoměrnost pece a vysokoteplotní kroky je třeba řešit předsmrštěním a kompenzací masky.
Překlad čínského originálu (0564). ENC7 – výrobce kódových kotoučů (poptávka) · Odborné články · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Všechna práva vyhrazena. Článek vznikl s pomocí AI.