Sklo a substráty
Měření součinitele roztažnosti: tyčový dilatometr vs. laserová interferometrie
Tyčový dilatometr i laserová interferometrie měří tentýž součinitel teplotní roztažnosti – v čem se liší jejich schopnosti? Na příkladu vzorku 50 mm ohřátého o 100 K článek počítá prodloužení různých materiálů, sestavuje rozpočet nejistoty, srovnává vhodnost obou metod pro sodnovápenaté a borosilikátové sklo, tavený křemen a materiály s nulovou roztažností a ukazuje volbu metody při vstupní kontrole.
Při vstupní kontrole kódových kotoučů je součinitel roztažnosti položkou, kterou lze vlastními silami ověřit nejhůře: borosilikátové sklo se často specifikuje jako 3,3 ± 0,2, tavený křemen jako 0,5, materiály s nulovou roztažností na ±0,02 (vše v 10⁻⁶/K). „Rozlišení“ v návodu přístroje je počet číslic snímače délky, kdežto nejistotu α určuje základní linie, teplota a optická dráha dohromady – obě hodnoty se často liší o jeden až dva řády. Článek srovnává tyčový dilatometr (metody typu ASTM E228) a laserovou interferometrii (metody typu ASTM E289) v jednom rozpočtu nejistoty.
Jak velká je měřená veličina
Střední součinitel délkové roztažnosti je definován jako
α_m = ΔL / (L₀·ΔT)
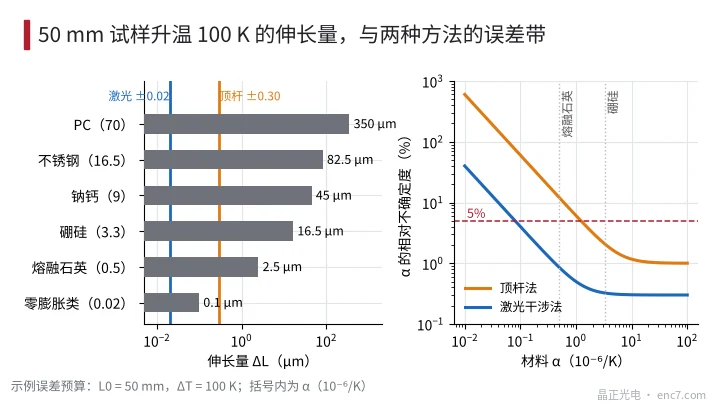
kde L₀ je délka vzorku při referenční teplotě a ΔL změna délky vyvolaná změnou teploty ΔT. Pro L₀ = 50 mm a ΔT = 100 K:
| Materiál | α (10⁻⁶/K) | ΔL |
|---|---|---|
| Typ s nulovou roztažností (příklad) | 0,02 | 0,1 μm |
| Tavený křemen | 0,5 | 2,5 μm |
| Borosilikátové sklo | 3,3 | 16,5 μm |
| Sodnovápenaté sklo | 9 | 45 μm |
| Nerezová ocel | 16,5 | 82,5 μm |
| Polykarbonát | 70 | 350 μm |
Šíření nejistoty je u(α)² = (u_ΔL/(L₀·ΔT))² + (α·u_ΔT/ΔT)²; chybu délky vzorku (10 μm na 50 mm je jen 0,02 %) lze zanedbat. První člen je „absolutní“ chyba nezávislá na materiálu, druhý je úměrný α. Čím menší α, tím víc dominuje první člen – proto se materiály s nulovou roztažností měří obtížně.
Tyčová metoda: úzkým hrdlem je základní linie a teplota
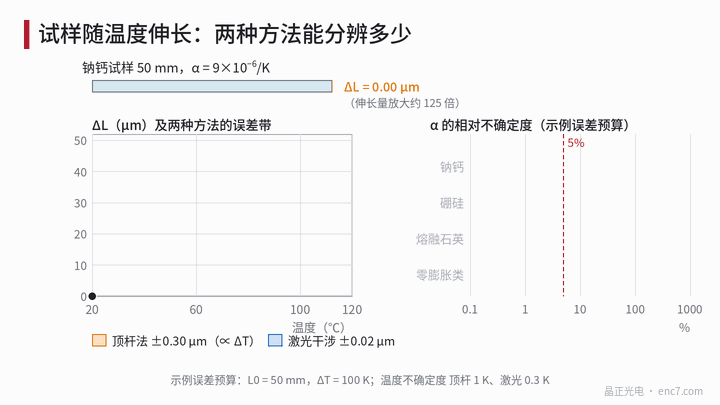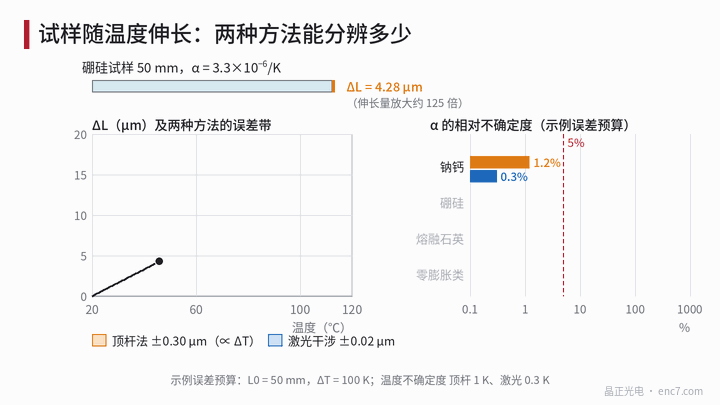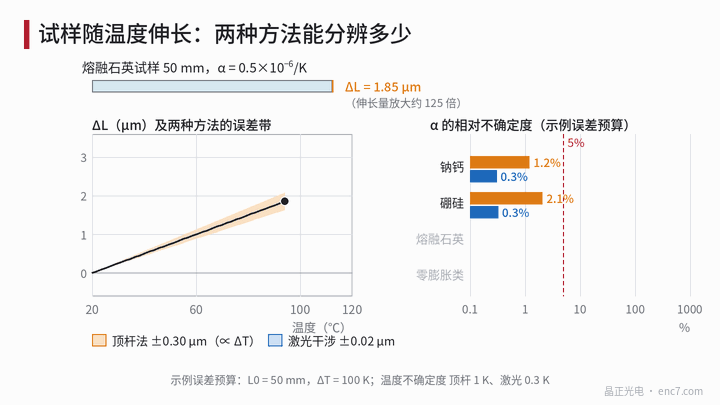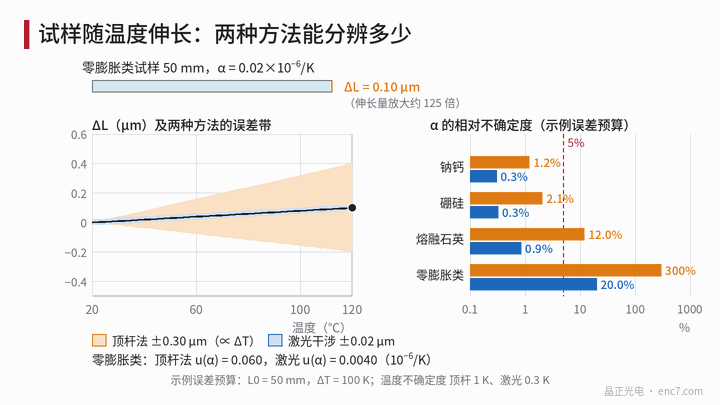
U tyčové metody se jeden konec vzorku opírá o držák a druhý přenáší prodloužení přes tlačnou tyč na snímač posunutí (obvykle diferenciální transformátor). Tlačná tyč i držák se s teplotou také prodlužují, proto je nutné nejprve změřit základní linii s referenčním vzorkem známé roztažnosti a odečíst ji od odečtu vzorku. Digitální rozlišení samotného snímače může dosahovat nanometrů, ale zbytek korekce základní linie a nerovnoměrný ohřev tyče způsobí, že celková nejistota ΔL bývá několik desetin mikrometru. S příkladovými hodnotami ±0,30 μm (lineárně rostoucí s ΔT) a teplotní nejistotou 1 K (teplotní rozdíl mezi termočlánkem a vzorkem) je
δα(základní linie) = 0,30 μm / (50 mm × 100 K) = 0,06×10⁻⁶/K
nezávisle na materiálu. U sodnovápenatého skla s α = 9 je to jen 0,7 %, rozhoduje teplotní člen 0,09, celkem ±0,108, asi 1,2 %; u borosilikátu 3,3 je to ±0,069, asi 2,1 %, což k ověření tolerance ±0,2 (asi ±6 %) stačí; u taveného křemene 0,5 je celkem ±0,060, relativní chyba vzroste na 12 % a 0,5 od 0,45 už nelze rozlišit.
Laserová interferometrie: vlnová délka jako měřítko
Při laserové interferometrii se čelo vzorku (nebo zrcátko na něm upevněné) stane jednou z odrazných ploch Michelsonova nebo Fabryho–Perotova interferometru. S He-Ne laserem 632,8 nm projde jeden proužek na každou změnu posunutí λ/2 ≈ 316 nm; dělení proužku na 1/100 dává rozlišení asi 3 nm. Vzorek lze umístit do izotermického bloku bez tlačné tyče, takže problém základní linie tyče v podstatě odpadá.
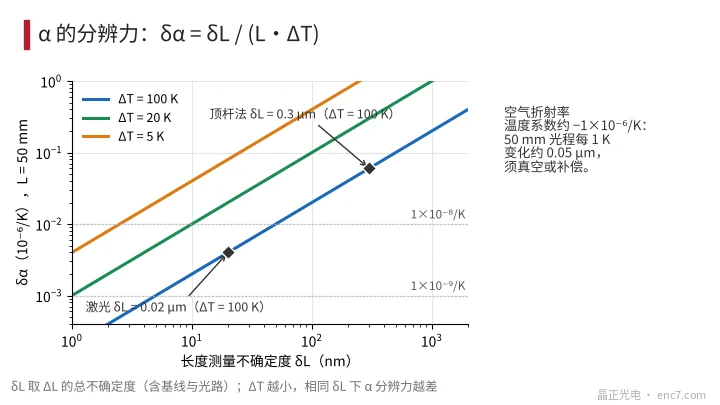
Nový problém přichází z optické dráhy: teplotní koeficient indexu lomu vzduchu je asi −1×10⁻⁶/K a na optické dráze 50 mm změní každý 1 K optickou dráhu asi o 0,05 μm (jednosměrně, tam a zpět dvojnásobně) – to je stejný řád jako cíl 0,02 μm. Proto je nutné vakuum, kompenzace indexu lomu nebo referenční dráha. S ±0,02 μm a teplotní nejistotou 0,3 K (vzorek v izotermickém bloku) je δα(základní linie) = 0,004×10⁻⁶/K, tedy 4×10⁻⁹/K, což odpovídá tvrzení „řád 10⁻⁸/K“. Vzorec pro rozlišení:
δα = δL / (L₀·ΔT)
Jak ukazuje obrázek 3: chceme-li měřit α na 1×10⁻⁹/K, je pro L₀ = 50 mm a ΔT = 100 K potřeba δL = 5 nm; při ΔT jen 20 K dá stejné δL = 0,02 μm pouze 0,02×10⁻⁶/K. Měření materiálů v blízkosti průchodu nulou často vyžaduje užší teplotní interval a menší δL.
Rozpočet nejistoty a volba metody při vstupní kontrole
Podle příkladového rozpočtu (L₀ = 50 mm, ΔT = 100 K):
| Materiál | Tyčová metoda u(α) | Laserová metoda u(α) | Volba |
|---|---|---|---|
| Sodnovápenaté 9 | ±0,108 (1,2 %) | ±0,027 (0,3 %) | Tyčová metoda stačí |
| Borosilikát 3,3 | ±0,069 (2,1 %) | ±0,011 (0,3 %) | Tyčová metoda stačí |
| Tavený křemen 0,5 | ±0,060 (12 %) | ±0,0043 (0,9 %) | Laser |
| Typ s nulovou roztažností 0,02 | ±0,060 (300 %) | ±0,0040 (20 %) | Pouze laser |
Při velkém α určuje relativní chybu laserové metody teplotní člen (0,3 K na 100 K), nikoli délka; další zlepšení vyžaduje lepší izotermii. U sodnovápenatého a borosilikátového skla je nejistota tyčové metody už hluboko pod tolerancí a přechod na dražší metodu není potřeba.
Inženýrské poznámky
- Nejprve rozlišujte rozlišení snímače délky a nejistotu α; tu určuje základní linie, teplota a optická dráha – požadujte od dodavatele rozpočet.
- U sodnovápenatého a borosilikátového skla s tolerancí ±0,2 nebo širší stačí tyčový dilatometr s referenčním vzorkem; na laserové metodě netrvejte.
- U materiálů s α < 1, jako je tavený křemen a sklokeramika, je absolutní chyba tyčové metody asi 0,06 stejného řádu jako α; zvolte laserovou interferometrii.
- Delší vzorek nebo širší teplotní interval snižují δα podle 1/(L₀·ΔT) a zvyšují rozlišení, výsledek je však třeba přepočítat s ohledem na teplotní závislost α.
- Součinitel roztažnosti vždy uvádějte s teplotním intervalem: u skla je to obvykle střední hodnota 20–300 ℃, skutečný pracovní interval kotouče je užší a obě hodnoty nelze přímo zaměňovat.
- Laserová metoda vyžaduje vakuum nebo kompenzaci indexu lomu: na optické dráze 50 mm odpovídá každý 1 K změny teploty vzduchu falešnému prodloužení asi 0,05 μm.
- U materiálu ze stejné šarže lze použít srovnávací metodu: vzorek a referenční vzorek se měří současně ve stejné peci a rozdíl je málo ovlivněn souhlasnými chybami.
Shrnutí
Skutečným ukazatelem dilatometru je nejistota α, složená ze dvou členů u_ΔL/(L₀·ΔT) a α·u_ΔT/ΔT. Chyba základní linie tyčové metody je asi 0,06×10⁻⁶/K – stačí k ověření sodnovápenatého a borosilikátového skla, ale materiály pod 0,5 nerozliší. Délkový člen laserové interferometrie je jen 4×10⁻⁹/K; hodí se pro tavený křemen a materiály s nulovou roztažností, je však nutné hlídat optickou dráhu a izotermii. Při vstupní kontrole stačí volit metodu podle α materiálu.
Překlad čínského originálu (0565). ENC7 – výrobce kódových kotoučů (poptávka) · Odborné články · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Všechna práva vyhrazena. Článek vznikl s pomocí AI.