Sklo a substráty
Cínová a vzdušná strana plaveného skla: jak velký je rozdíl při chromování
Strana plaveného skla v kontaktu s cínovou lázní nese několik mikrometrů hlubokou difúzní vrstvu cínu. Článek odhaduje koncentrační profil difúzním modelem, vysvětluje rozpoznání cínové strany UV lampou 254 nm, srovnává, které rozdíly v zákalu při ohřevu, adhezi a trvanlivosti jsou spolehlivé a které je třeba měřit u sebe, a uvádí volbu a značení povlakované strany.
Plavené sklo se tvaruje na lázni roztaveného cínu: spodní strana se cínu dotýká, horní strana míří do ochranné atmosféry. Při tvarovací teplotě cín difunduje do spodní strany, takže se «cínová strana» a «vzdušná strana» liší složením. Okem se téměř nerozeznají, ale mytí, výpal a adheze filmu před chromováním dělení se mohou lišit. Nejprve se odhadne, jak hluboko cín proniká, pak jak cínovou stranu poznat, a nakonec které rozdíly jsou spolehlivé a které je třeba měřit sám.
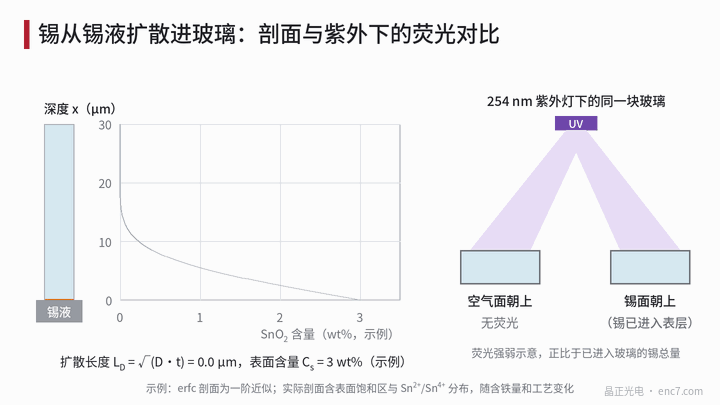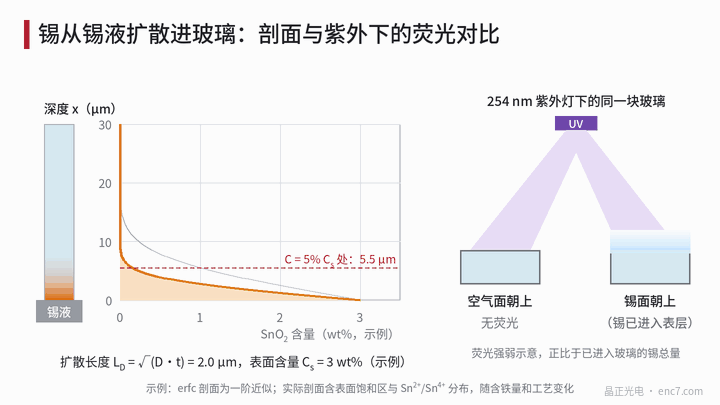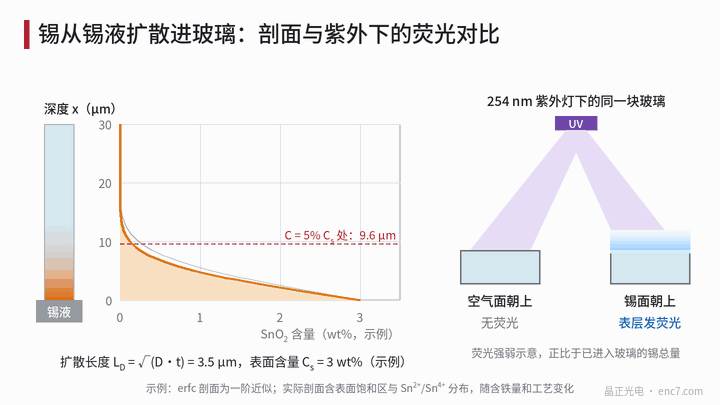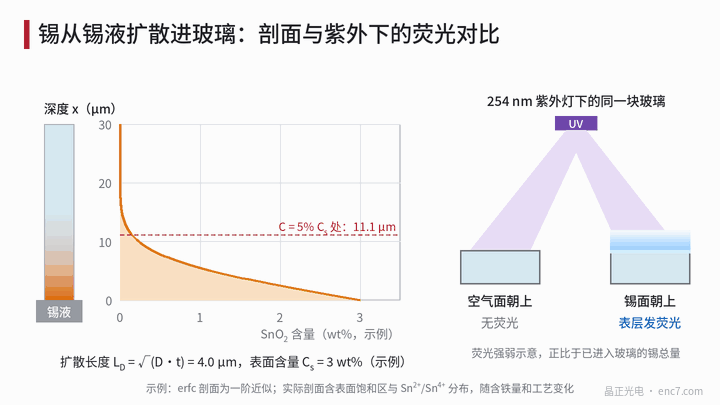
Difúzní profil cínu: od několika po více než deset mikrometrů
Cín vstupuje do skla převážně jako Sn²⁺ a směrem dovnitř klesá. Nejjednodušší model prvního řádu je druhý Fickův zákon s konstantní povrchovou koncentrací:
C(x, t) = C_s · erfc( x / (2 L_D) ), L_D = √(D·t)
kde x je hloubka od povrchu cínové strany, C_s povrchová koncentrace, D difúzní koeficient, t doba kontaktu a L_D difúzní délka. Uváděné povrchové obsahy jsou v řádu několika wt% SnO₂ a hloubky od několika po více než deset mikrometrů, silně závislé na obsahu železa, teplotě lázně a době prodlevy. S příkladovými parametry C_s = 3 wt%, L_D = 4 μm (předpokládané hodnoty, bez vazby na výrobek):
| Hloubka x (μm) | 0 | 2 | 4 | 8 | 12 | 16 |
|---|---|---|---|---|---|---|
| SnO₂ (wt%) | 3,0 | 2,17 | 1,44 | 0,47 | 0,10 | 0,014 |
Hloubky, při nichž koncentrace klesne na 1, 0,1 a 0,01 wt%, jsou 5,5, 12,0 a 16,6 μm a škálují s L_D: při L_D = 2 μm to je 2,7, 6,0 a 8,3 μm, při L_D = 6 μm 8,2, 18,1 a 24,9 μm (Obrázek 2). Příkladová celková zásoba cínu odpovídá asi 0,34 g/m² SnO₂ – málo, ale vše je soustředěno v několika nejvnějších mikrometrech. Skutečné profily mají blízko povrchu saturační zónu a rozdělení Sn²⁺/Sn⁴⁺; erfc je jen aproximace prvního řádu a čísla slouží řádu velikosti.
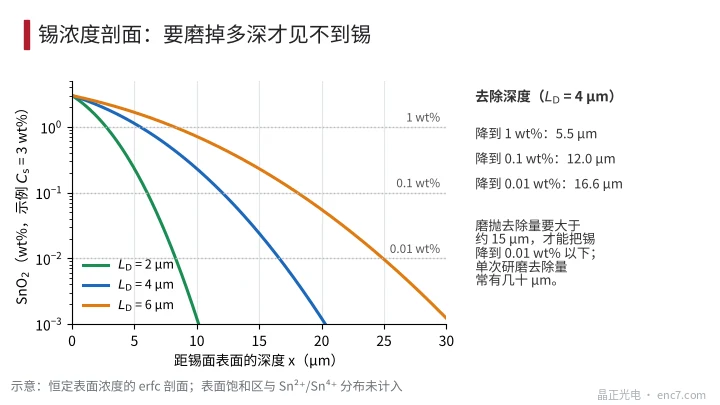
Z toho přímo plyne: lehké leštění o několik mikrometrů cín neodstraní. Na příkladovém profilu po úběru 5 μm má povrch stále asi 1,1 wt% a zachovává asi 26 % zásoby cínu; po 10 μm klesne na asi 0,23 wt% a asi 4 %; teprve po 15 μm na asi 0,02 wt%. Jediný brusný průchod často ubere desítky μm, takže u broušeného a leštěného substrátu je cínová strana již pryč, u jen mytého nebo «ohněm leštěného» surového listu nikoli.
Jak poznat cínovou stranu
UV lampa 254 nm. Ve tmě osvětlit sklo šikmo krátkovlnnou UV lampou (vlnová délka asi 254 nm): povrch cínové strany vydává slabou namodrale bílou fluorescenci, vzdušná strana téměř nesvítí – obvyklá identifikace na dílně. Body: funguje jen krátkovlnné UV, dlouhovlnné UV lampy obvykle ne; sklo samo při 254 nm silně absorbuje, lampa tedy musí svítit ze strany cínové strany – je-li cínová strana dole, UV nevnikne a list vypadá «bez fluorescence», snadno se omylí; fluorescence je slabá, pozorovat ve tmě šikmo a srovnat se známým vzorkem cínové strany. UV lampy mohou poškodit oči a kůži: nosit UV ochranné brýle, nedívat se do trubice.
Další opory. Při ohřevu na vzduchu může cínová strana zakalit (viz další oddíl); rozdíl indexu lomu obou stran je příliš malý pro identifikaci; u broušených a leštěných substrátů je cín již pryč a fluorescence neplatí.
Které rozdíly jsou spolehlivé, které je třeba měřit
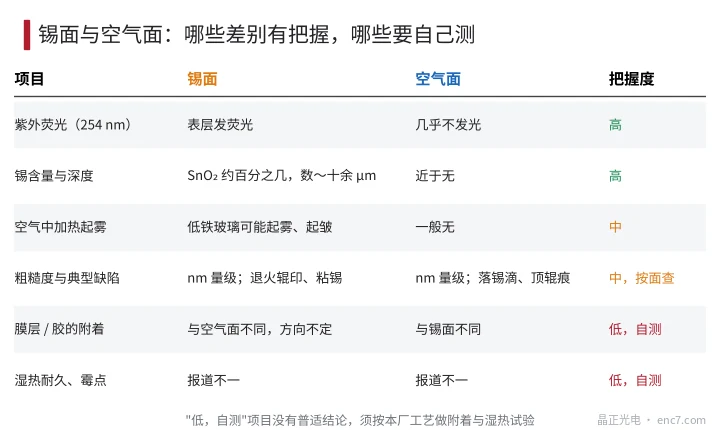
Obrázek 3 třídí rozdíly do tří pásem.
Vyšší jistota: obsah cínu a fluorescence – výše uvedené řády velikosti lze s důvěrou používat.
Střední jistota: při ohřevu skla s nízkým obsahem železa v oxidační atmosféře Sn²⁺ oxiduje na Sn⁴⁺ s objemovou změnou a může vzniknout zákal nebo vrásky, často «cínový zákal» / tin bloom; obsah železa a atmosféra mění intenzitu, mechanismy a teplotní okna se v literatuře liší. Povrchové vady se také liší podle strany: cínová strana může mít otisky válců chladicí pece a příchyty cínu, vzdušná strana kapky cínu spadlé shora a stopy horního válce; příjem kontrolovat stranu po straně.
Žádný univerzální závěr: adheze chromových filmů a lepidel a vlhko-teplotní trvanlivost nebo plísňové skvrny – některé zprávy preferují cínovou stranu, jiné opak, směr nejistý. Příčinou mohou být rozdíly v povrchové chemii, zbytkových nečistotách a účinnosti mytí mezi závody; cizí závěry nelze přenést na vlastní proces. Provádět adhezní zkoušky (mřížka, páska) a vlhko-teplotní zkoušky s vlastním mytím a povlakováním.
Pokyny k volbě povlakované strany
- Nejprve konzistence: v jedné dávce kódových kotoučů vždy stejná strana, nemíchat, a «povlakovanou stranu» zapsat do procesní karty.
- Bez procesního důkazu volit standardně vzdušnou stranu: bez cínu, bez cínového zákalu a bez fluorescenčního pozadí cínu; pro hluboké UV osvitu nebo kontrolu pod 300 nm může být čistší (nutné změřit). Jde o konzervativní výchozí volbu, ne prokázanou výhodu.
- Cínovou stranu označit při příjmu UV lampou, nebo při řezání nechat pevný rohový výřez pro rozpoznání.
- Musí-li se použít cínová strana (např. kvůli zachování povrchové kvality druhé strany), nejprve srovnávací zkoušky adheze a vlhko-teplotní, pak rozhodnout.
- U kotoučů povlakovaných z obou stran lze rozdíl zanedbat, orientaci každé strany však přesto zaznamenat.
- Po broušení a leštění soudit podle úběru: při úběru menším než asi 10 μm může cín zůstat.
Technické poznámky
- Cínovou a vzdušnou stranu lze rozpoznat UV lampou 254 nm; svítit jen ze strany cínové strany a vždy nosit brýle.
- Hloubka koncentrace cínu škáluje lineárně s difúzní délkou: lehké leštění o několik μm cín neodstraní; v příkladu je třeba asi 15 μm úběru, aby klesl pod 0,02 wt%.
- Před vysokoteplotním výpalem skla s nízkým železem na vzduchu ověřit orientaci cínové strany, aby se předešlo «cínovému zákalu».
- Rozdíly adheze, vlhko-teplotní trvanlivosti a plísní mezi stranami nemají univerzální závěr a je třeba je měřit vlastním procesem.
- Příjem kontrolovat vady podle strany: cínová strana otisky válců a příchyty cínu, vzdušná strana kapky cínu.
- V dávce používat jen jednu povlakovanou stranu a zapsat ji do procesní karty.
Shrnutí
Cínová strana nese difúzní vrstvu cínu o hloubce několika až více než deseti mikrometrů, kterou vzdušná strana nemá, a lze ji poznat UV fluorescencí 254 nm. Příkladový profil erfc ukazuje, že je třeba ubrat asi 15 μm, než cín klesne na velmi nízkou úroveň. Obsah cínu a fluorescence jsou spolehlivé; zákal při ohřevu a typy vad kontrolovat podle strany; adheze a trvanlivost bez univerzálního závěru. Zvolit jednu stranu, zafixovat ji a ověřit vlastním procesem je spolehlivější než citovat cizí závěry.
Překlad čínského originálu (0567). ENC7 – výrobce kódových kotoučů (poptávka) · Odborné články · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Všechna práva vyhrazena. Článek vznikl s pomocí AI.