Hlubší pohled na oborové aplikace
Přímo poháněné výkyvné hlavy: zahřívání kotouče a chyba na špičce nástroje
Kódový kotouč přímo poháněné výkyvné hlavy je nasazen na dutém hřídeli Ø150 mm; zahřívání motoru vyvolá teplotní rozdíl mezi oběma stranami náboje. Tento článek odhadne vzorcem prvního řádu pro lineární gradient při teplotním rozdílu 10 K chybu na špičce nástroje asi 6,8 μm u ocelového náboje s tuhým lepením a asi 1,9 μm u poddajně lepeného borosilikátového skla a uvede doporučení k substrátu, náboji a uspořádání snímacích hlav.
Přímo poháněná výkyvná hlava pětiosého obráběcího stroje je poháněna přímo momentovým motorem bez převodovky a enkodér čte samotný výkyvný úhel. Špička nástroje leží ve vzdálenosti L = 200 mm vně výkyvné osy, proto úhlová chyba vynásobená délkou výkyvu je posunutím špičky: 1″ odpovídá 0,97 μm. Po plném zatížení se motor zahřívá; teplo vstupuje do náboje ze strany statoru a mezi oběma stranami náboje vznikne teplotní rozdíl. Kódový kotouč s velkým otvorem na dutém hřídeli Ø150 mm, se snímacím poloměrem asi 85 mm, vůči tomuto teplotnímu rozdílu není necitlivý.
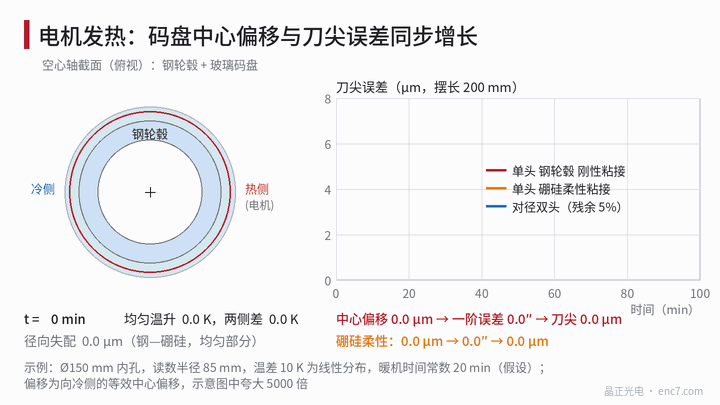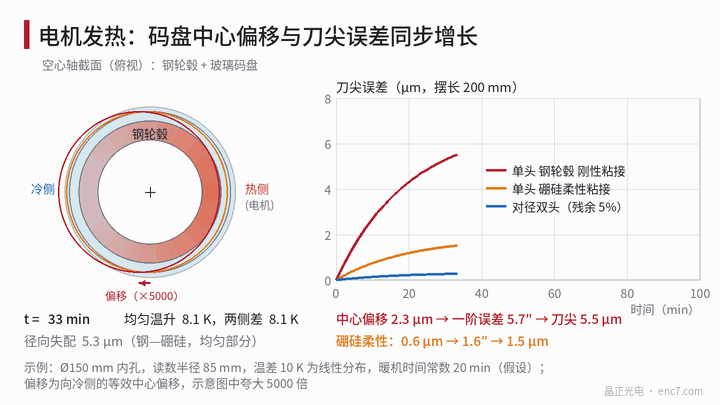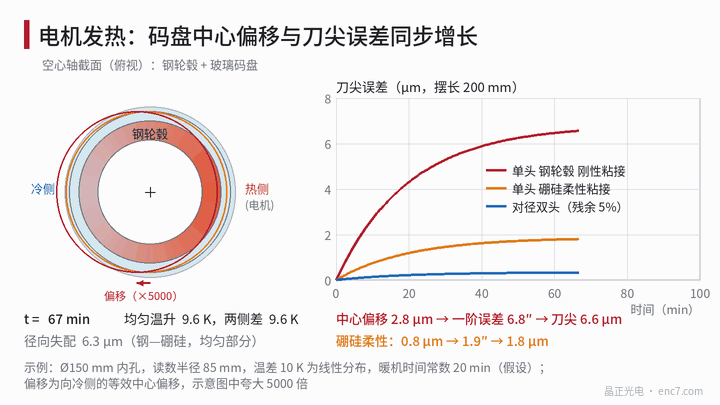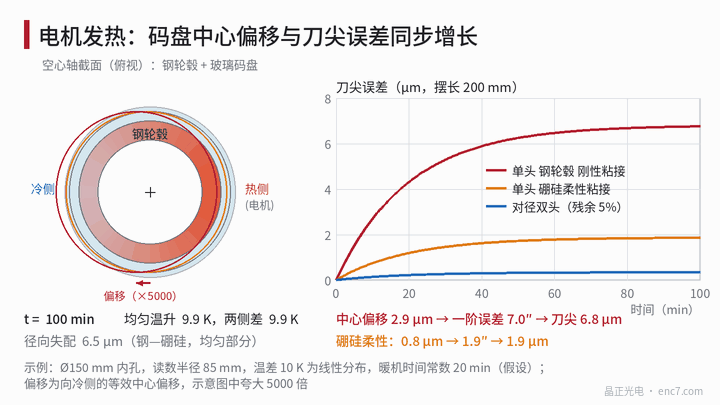
Model: stejnoměrná část a lineární gradient
Teplotní pole lze rozdělit na dvě části. Stejnoměrný nárůst teploty škáluje všechny rozměry ve stejném poměru, nemění úhly dělení a vyvolá jen radiální neshodu Δα·ΔT·r_b mezi nábojem a sklem. V příkladu je náboj brán jako konstrukční ocel (asi 12×10⁻⁶/K), poloměr lepení 75 mm a nárůst 10 K: u kotoučů ze sodnovápenatého, borosilikátového a křemenného skla je neshoda asi 2,3, 6,5 a 8,6 μm a pohltí ji vrstva lepidla nebo montážní vůle.
Úhlovou chybu vyvolá až lineární gradient. Nechť teplotní rozdíl 10 K mezi oběma stranami náboje je rozložen lineárně podél průměru 150 mm, tedy G = 10 K ÷ 0,15 m = 66,7 K/m. Volné těleso v lineárním teplotním poli nemá tepelné napětí a změna úhlu dělení je
Δψ = (α·G·r / 2)·sinψ,ekvivalentní posun středu e = α·G·r² / 2
ke studené straně, kde r je snímací poloměr. Otázka je, čí α vzít. Kódový kotouč je s nábojem spojen vrstvou lepidla a jsou dva mezní stavy: při poddajném lepení se kotouč deformuje téměř volně podle vlastního teplotního pole, α je tedy skla; při tuhém lepení je náboj tlustý a tuhý, kotouč je unášen a α je náboje. Skutečnost leží mezi nimi a závisí na tuhosti vrstvy lepidla a na rozložení lepení. Následující čísla jsou odhady řádu velikosti a je třeba je potvrdit výpočtem konečných prvků a zkouškou zahřívání.
Numerický příklad: teplotní rozdíl 10 K, r = 85 mm
| Uspořádání (jedna snímací hlava) | α (×10⁻⁶/K) | Posun středu | Úhlová chyba prvního řádu | Špička nástroje (200 mm) |
|---|---|---|---|---|
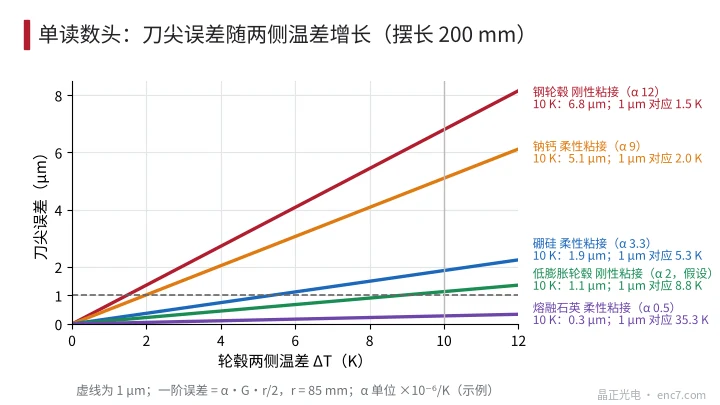
| Ocelový náboj, tuhé lepení | 12 | 2,9 μm | 7,0″ | 6,8 μm |
| Sodnovápenaté sklo, poddajné lepení | 9 | 2,2 μm | 5,3″ | 5,1 μm |
| Borosilikátové sklo, poddajné lepení | 3,3 | 0,79 μm | 1,9″ | 1,9 μm |
| Křemenné sklo, poddajné lepení | 0,5 | 0,12 μm | 0,29″ | 0,28 μm |
| Náboj s malou roztažností (předpoklad α asi 2), tuhé lepení | 2 | 0,48 μm | 1,2″ | 1,1 μm |
Při tuhém lepení ani výborné sklo nepomůže: chybu určuje α náboje. Při rozpočtu 1 μm na špičce jsou přípustné teplotní rozdíly mezi oběma stranami u jedné hlavy: 1,5 K u ocelového náboje s tuhým lepením, 5,3 K u poddajného lepení borosilikátu a 8,8 K u náboje s malou roztažností (obrázek 3). To se liší od nepřetržitě rotujícího hřídele: výkyvná hlava se pohybuje jen v omezeném úhlu, teplotní pole je upevněno k skříni a kódový kotouč je nemůže zprůměrovat do osové souměrnosti; chyba je funkcí výkyvného úhlu a mění se se zatížením a s průběhem zahřívání.
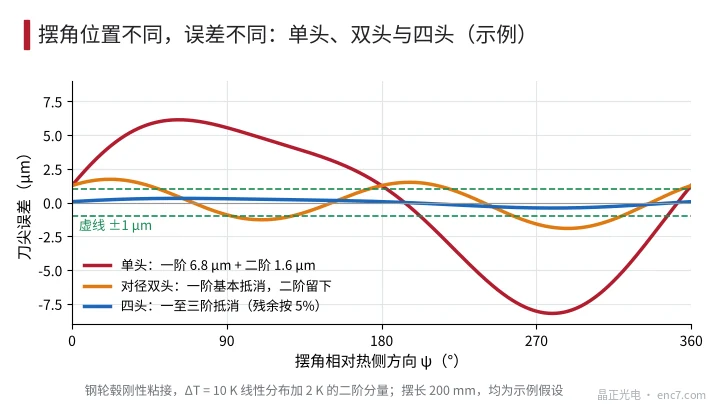
Uspořádání snímacích hlav
Diametrálně protilehlé snímací hlavy zprůměrováním odstraní člen prvního řádu (i všechny liché řády); se zbytkem 5 % je špička při 10 K asi 0,34 μm. Skutečné teplotní pole však nebude čistě lineární. Překryje-li se složka druhého řádu 2 K, odhad α·T_m/(m+1) dá u ocelového náboje s tuhým lepením asi 1,65″, na špičce 1,6 μm. Dvojité hlavy sudé řády nezruší; první až třetí řád odstraní až čtyři stejně rozložené snímací hlavy (obrázek 2). Tečný tepelný drift držáků snímacích hlav na počtu hlav nezávisí; je třeba jej řešit souměrným uložením a tepelnou izolací. Související článek o přímo poháněných rotačních stolech v této knihovně to podrobně probírá.
Substrát a návrh náboje
- Zmenšit teplotní rozdíl je přímější než měnit materiál: chladicí kanály rovnoměrně rozložit po obvodu náboje a tepelné zdroje umístit souměrně, aby se teplotní pole přiblížilo osové souměrnosti; čím menší je lineární složka G, tím menší je chyba.
- Materiál náboje: zvolit slitinu s malou roztažností (součinitel teplotní roztažnosti řádu 1~5×10⁻⁶/K) a ověřit pevnost, magnetickou permeabilitu a obrobitelnost; mezi nábojem a kódovým kotoučem ponechat poddajnou vrstvu.
- Lepení: použít elastické lepidlo, rovnoměrně rozložené body nebo souvislou tenkou vrstvu, aby sklo nebylo unášeno roztažením náboje.
- Napětí: u ocelového náboje a borosilikátového skla při nárůstu 10 K je horní mez při tuhém omezení asi E·Δα·ΔT = 63 GPa × 8,7×10⁻⁶ × 10 K ≈ 5,5 MPa; při nárůstu 40 K asi 22 MPa, již stejného řádu jako obvyklá návrhová pevnost skla (desítky MPa), což je další důvod nelepit tuze.
- Kompenzace: na každou z diametrálně protilehlých stran náboje namontovat teplotní čidlo; chyba je úměrná ΔT a lze ji kompenzovat změřeným činitelem.
Technické body
- Nejprve převést úhel na posun špičky: při délce výkyvu 200 mm je 1″ ≈ 0,97 μm; posun středu 1 μm u kotouče s velkým otvorem je při r = 85 mm asi 2,4″.
- Vliv nesouměrného teplotního rozdílu odhadnout vztahem e = α·G·r²/2; α se bere mezi hodnotou skla a náboje a je třeba znát tuhost či poddajnost lepení.
- Teplotní pole výkyvné hlavy je upevněno ke skříni a rotací se neprůměruje; chyba prvního řádu je funkcí výkyvného úhlu.
- Jedna hlava u ocelového náboje s tuhým lepením připustí jen asi 1,5 K teplotního rozdílu; je třeba použít diametrálně protilehlé dvojité hlavy a uvážit i sudé řády, případně čtyři hlavy.
- Zmenšení teplotního rozdílu, souměrné chlazení a poddajné lepení mají přednost před změnou substrátu; náboj s malou roztažností může chybu tuhého lepení snížit na řád 1 μm.
- Po zahřátí provést kalibraci polohování výkyvného úhlu, zaznamenat teplotní rozdíl mezi oběma stranami a ověřit sklon chyby vůči teplotnímu rozdílu.
Stručně
Tepelná chyba kódového kotouče na přímo poháněné výkyvné hlavě pochází z nesouměrného teplotního pole: úhlová chyba prvního řádu je α·G·r/2 a vynásobená délkou výkyvu je chybou na špičce. V příkladu dá při rozdílu 10 K ocelový náboj s tuhým lepením asi 6,8 μm, poddajné lepení borosilikátu asi 1,9 μm a diametrálně protilehlé dvojité hlavy mohou člen prvního řádu stlačit na asi 0,3 μm. Tepelnou chybu lze udržet pod 1 μm jen tehdy, použijí-li se společně menší teplotní rozdíl, poddajné lepení, náboj s malou roztažností a diametrálně protilehlé snímací hlavy.
Překlad čínského originálu (0768). ENC7 – výrobce kódových kotoučů (poptávka) · Odborné články · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Všechna práva vyhrazena. Článek vznikl s pomocí AI.