Hlubší pohled na oborové aplikace
Předalignéry waferů: výřez, excentricita a rozlišení enkodéru
Předalignér otočí wafer o jednu otáčku a z odečtů hrany řádkového snímače zároveň proloží excentricitu a najde výřez. Tento článek uvádí přesnost excentricity σ_c = σ·√(2/N), porovná tři metody detekce výřezu a pro výřez waferu 300 mm ±0,02° odvodí požadavky na enkodér, vzorkovací kmitočet a synchronizaci.
Předalignér drží wafer na vakuovém sklíčidle a otočí jím o jednu otáčku. Řádkový snímač stojí na hraně waferu a každý vzorek dá polohu hrany. Data z této jedné otáčky zároveň odpovídají na dvě otázky: o kolik je střed waferu odchýlen od osy sklíčidla a pod jakým úhlem leží výřez. První se získá proložením, druhá nalezením prohlubně. Enkodér otočného stolu označí každý vzorek úhlem; jeho počet rysek, přesnost a synchronizace určují, jak přesný může být úhel výřezu.
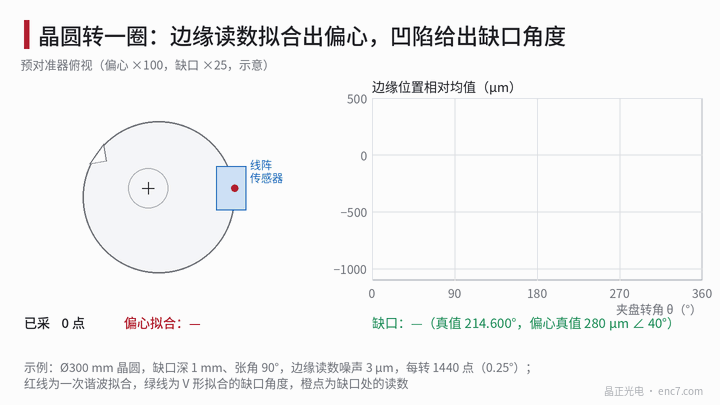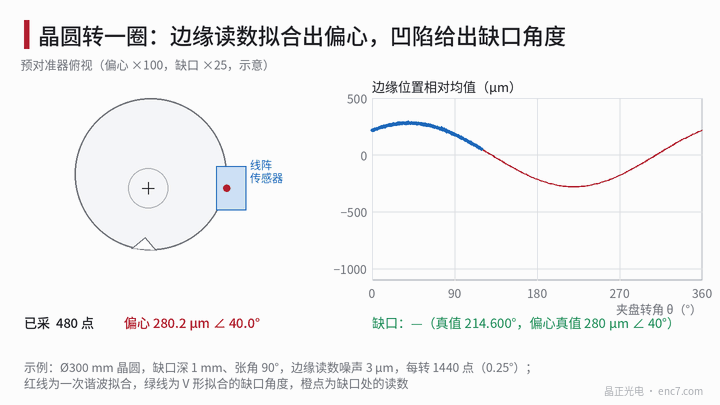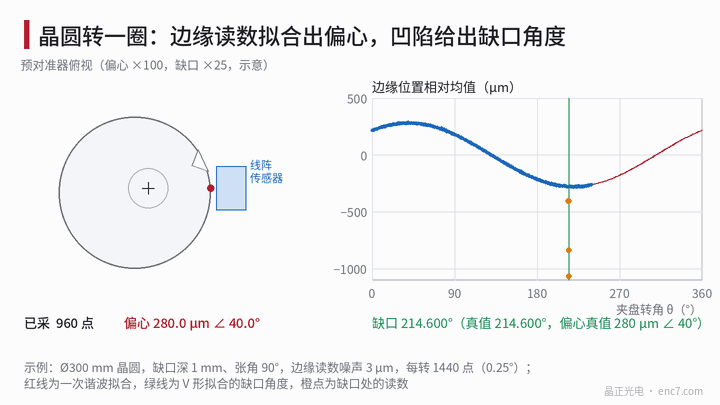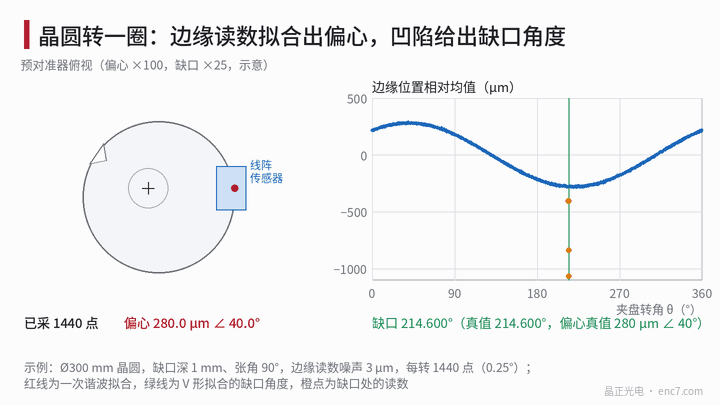
Model: excentricita a výřez v odečtech hrany
Poloměr waferu je R = 150 mm, střed je vůči ose sklíčidla posunut o e ve směru φ. Při úhlu sklíčidla θ je poloha hrany u snímače
r(θ) = R + e·cos(θ − φ) + n(θ) − výřez
kde n je šum odečtu jednotlivého bodu (směrodatná odchylka σ, v příkladu 3 μm) a člen výřezu je prohlubeň ve tvaru V hluboká asi 1 mm s úhlem otevření asi 90° (norma SEMI stanoví rozměry výřezu pro wafery 300 mm; rozhodující je text normy). Sklon každého boku je asi 1, délka oblouku každého boku na hraně je asi 1 mm, což odpovídá 0,38°, a celý výřez je asi 2 mm (0,76°). ±0,02° je na hraně jen 52 μm. Při větší excentricitě je člen druhého řádu asi e²/(2R); při e = 1 mm je 3,3 μm a lze jej odstranit iterací.
Excentricita: jak přesně N bodů určí střed
Vezme-li se N bodů rovnoměrně a provede se proložení první harmonické metodou nejmenších čtverců, je směrodatná odchylka každé složky excentricity (odvození je v souvisejícím článku této knihovny)
σ_c = σ·√(2/N)
Při σ = 3 μm dá N = 100 hodnotu 0,42 μm a N = 1440 hodnotu 0,11 μm; aby platilo σ_c ≤ 1 μm, stačí N ≥ 2 × 9 = 18. Šum není úzké hrdlo. Je třeba dbát, aby se body v oblasti výřezu z proložení vyloučily a aby odchylky kruhovitosti vyššího řádu obrysu waferu mohly při nedostatečném počtu bodů aliasovat do první harmonické.
Excentricita ovlivní i úhel výřezu: úhel výřezu vůči středu waferu se liší od úhlu sklíčidla o e/R·sin(…); při e = 280 μm je maximum 0,107°, daleko více než ±0,02°, proto je korekce proloženou excentricitou nutná; po korekci je zbytek σ_c/R = 0,11 μm ÷ 150 mm, jen 0,00004°.
Výřez: vzorkovací interval rozhodne o metodě detekce
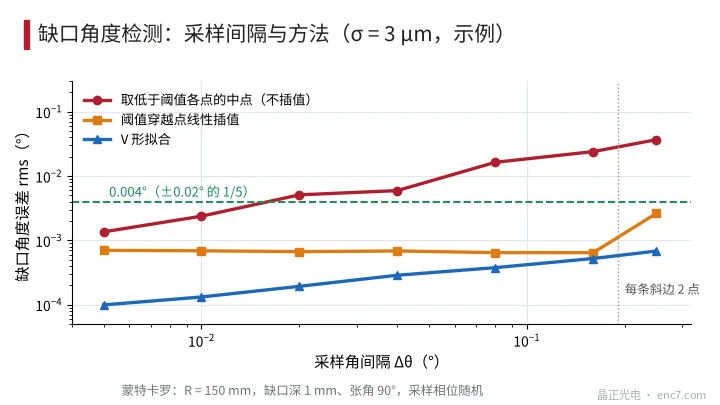
Úhel výřezu se získá jednou ze tří následujících metod. Vztah chyby k úhlovému intervalu vzorkování Δθ ukazuje obrázek 2 (Monte Carlo, σ = 3 μm, náhodná fáze vzorkování):
| Δθ | Bodů na otáčku | Vzorkovací kmitočet (1 ot/s) | Střed bodů pod prahem | Interpolace průchodů prahem | Proložení profilu V |
|---|---|---|---|---|---|
| 0,01° | 36 000 | 36 kHz | 0,0024° | 0,0007° | 0,0001° |
| 0,02° | 18 000 | 18 kHz | 0,0051° | 0,0007° | 0,0002° |
| 0,08° | 4 500 | 4,5 kHz | 0,016° | 0,0006° | 0,0004° |
| 0,16° | 2 250 | 2,25 kHz | 0,024° | 0,0006° | 0,0005° |
Bez interpolace je chyba asi 0,15–0,25násobek Δθ. Aby se dosáhlo 0,004° (1/5 z ±0,02°), nesmí Δθ překročit asi 0,016°, což při 1 ot/s je vzorkovací kmitočet asi 22 kHz. Proložení použije všechny body na bocích: při n_f bodech na každém boku a sklonu 1 je chyba středu výřezu σ/√(2·n_f) a na hraně n_f = 0,38° ÷ Δθ. Při Δθ = 0,176° (2048 bodů na otáčku) je n_f ≈ 2,2 a chyba 3 μm ÷ √4,4 = 1,4 μm, tedy 0,0006°, což souhlasí s hodnotami v tabulce. Má-li každý bok méně než 2 body (Δθ větší než asi 0,19°), interpolační metoda selže jako první a chyba proložení také rychle vzroste (obrázek 2).
Numerický příklad: jak jemný enkodér ±0,02° vyžaduje
Nastavení (příklad): otáčky 60 ot/min (360°/s), 2048 bodů na otáčku (2,05 kHz, spouštěno dělením počtu kroků enkodéru), proložení profilu V. Kvantizaci enkodéru se přidělí podíl 0,004°, což vyžaduje nejméně 360° ÷ 0,004° = 90 000 kroků na otáčku, tedy 17 bitů (0,00275°), například 4096 rysek × 32 interpolace. Použije-li se jen čtyřnásobné vyhodnocení pravoúhlého signálu, 4096 rysek dá jen 16 384 kroků (0,022°), což nestačí; je třeba více než 22 500 rysek, nebo přejít na interpolaci sinus–kosinus.
Synchronizace: ω·Δt při 360°/s je 0,0072°/20 μs, proto musí být jitter mezi vzorkováním snímače a zachycením enkodéru v řádu 5 μs (0,0018°); pevné zpoždění se po kalibraci odečte. Během expozice se hrana pohybuje rychlostí ωR = 942 mm/s; expozice 50 μs rozmázně 47 μm a stačí vzít časovou značku ve středu expozice.
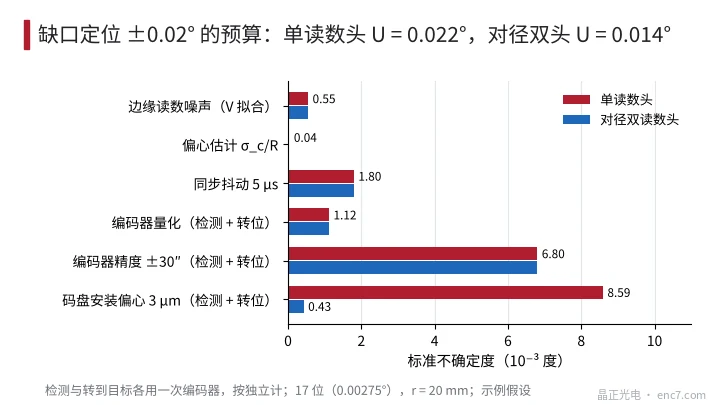
Rozpočet chyb se kombinuje jako standardní nejistoty. Enkodér se použije jednou k detekci výřezu a jednou k otočení na cílový úhel a související členy se berou jako nezávislé a počítají se √2krát (přesnost enkodéru ±30″, poloměr kotouče r = 20 mm, excentricita 3 μm, vesměs příkladné předpoklady):
| Položka | Jedna snímací hlava | Diametrálně protilehlé snímací hlavy |
|---|---|---|
| Šum odečtu hrany (proložení V) | 0,0006° | 0,0006° |
| Odhad excentricity σ_c/R | 0,00004° | 0,00004° |
| Jitter synchronizace 5 μs | 0,0018° | 0,0018° |
| Kvantizace enkodéru (17 bitů) | 0,0011° | 0,0011° |
| Přesnost enkodéru ±30″ | 0,0068° | 0,0068° |
| Excentricita kotouče 3 μm (31″) | 0,0086° | 0,0004° |
| Kombinované u_c / U (k = 2) | 0,0112° / 0,022° | 0,0072° / 0,014° |
U jedné snímací hlavy je U = 0,022°, což překračuje ±0,02°. Hlavní příspěvky jsou excentricita a přesnost kotouče; diametrálně protilehlé snímací hlavy sníží zbytek excentricity na 5 % a U klesne na 0,014°. Excentricitu lze také smontovat do 1 μm, pak je U asi 0,015°. Počet rysek a vzorkovací kmitočet zde nejsou obtíží; šum hrany, kvantizace a odhad excentricity dohromady činí méně než 5 % celkového rozptylu (obrázek 3).
Technické body
- Nejprve převést specifikaci na úhel a délku oblouku: ±0,02° = 72″, což na hraně při R = 150 mm je 52 μm; každý bok výřezu je široký jen asi 0,38°.
- Excentricitu proložit první harmonickou metodou nejmenších čtverců, σ_c = σ·√(2/N); stačí několik desítek bodů. Vyloučit oblast výřezu a úhel výřezu korigovat proloženou excentricitou (korekce je 0,107° při e = 280 μm).
- Výřez detekovat proložením profilu V nebo interpolací a vyhnout se tomu, brát jen body pod prahem: to druhé vyžaduje Δθ ≤ asi 0,016°, při 1 ot/s asi 22 kHz.
- Kvantizaci enkodéru přidělit 1/5 podílu, asi 0,004°; 17 bitů stačí. Čtyřnásobné vyhodnocení pravoúhlého signálu potřebuje vyšší počet rysek.
- Přesnost a excentricita kotouče berou větší díl rozpočtu: použít diametrálně protilehlé snímací hlavy, nebo smontovat excentricitu do 1 μm.
- Synchronizovat vzorkování se zachycením enkodéru; každé zdvojnásobení otáček stejně zpřísní i požadavek na synchronizaci; časovou značku expozice brát ve středu.
Stručně
U předalignéru se excentricita získá proložením první harmonické, σ_c = σ·√(2/N), a stačí několik desítek bodů; výřez proložením profilu V nebo interpolací a vzorkovací kmitočet řádu 2 kHz stačí. Pro požadavek ±0,02° na výřez waferu 300 mm stačí 17bitový enkodér, 2048 bodů na otáčku a synchronizace 5 μs. Co je opravdu třeba hlídat, je přesnost enkodéru a excentricita kotouče; diametrálně protilehlé snímací hlavy jsou nejpřímější metoda.
Překlad čínského originálu (0770). ENC7 – výrobce kódových kotoučů (poptávka) · Odborné články · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Všechna práva vyhrazena. Článek vznikl s pomocí AI.