Hlubší pohled na oborové aplikace
Elektrické chirurgické nástroje: enkodéry motorů pod 8 mm vnějšího průměru a parní sterilizace
Kódový kotouč Ø6 mm má při r = 2,5 mm obvod jen 15,7 mm, proto je horní mez počtu rysek asi 750–1060 rysek a 2 μm excentricity je již 165″. Článek pak pro cyklus parní sterilizace při 134 ℃ vypočte nesoulad roztažení a deformaci vrstvy lepidla podkladů ze skla, nerezové oceli a polyimidu vůči náboji a uvádí hlavní body těsnění a volby.
Motory ručních elektrických chirurgických nástrojů mají často vnější průměr pod 8 mm, běží vysokými otáčkami a musí také vydržet několik set cyklů vysokotlaké parní sterilizace při 134 ℃. Kódový kotouč, který se vejde dovnitř, měří jen asi Ø6 mm: geometrie nutí počet rysek i poloměr snímání k velmi malým hodnotám a každý cyklus teploty a vlhkosti sterilizace znovu táhne podklad, náboj i vrstvu lepidla. Tento článek počítá úlohu ve třech krocích: geometrické meze počtu rysek a excentricity, tepelný nesoulad a deformaci vrstvy lepidla podkladu v cyklu sterilizace a požadavky těsnění proti páře a orosení. Hodnoty jsou příklady.
Malý kódový kotouč: horní mez počtu rysek a excentricita
Při poloměru snímání r = 2,5 mm je obvod jedné otáčky 2πr = 15,71 mm a rozteč p = 2πr/N:
| Počet rysek N | Rozteč p | Mezera dovolená zobrazením v blízkém poli, p²/(5λ) |
|---|---|---|
| 500 | 31,4 μm | asi 224 μm |
| 1000 | 15,7 μm | asi 56 μm |
| 2000 | 7,85 μm | asi 14 μm |
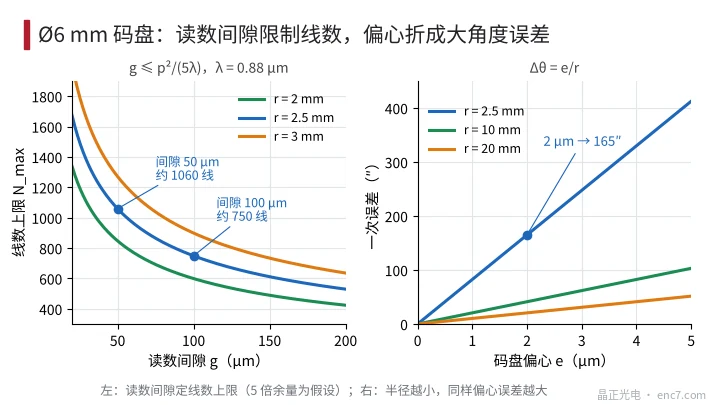
Sloupec mezery bere pětinu p²/λ jako rezervu (λ = 0,88 μm; rezerva je předpoklad). V miniaturním motoru je mezera mezi snímací hlavou a kotoučem dána konstrukcí a obvykle je obtížné ji udržet v několika desítkách mikrometrů, proto praktickou horní mez počtu rysek určuje mezera:
N_max = 2πr / √(5·g·λ)
Při g = 100 μm je to asi 750 rysek, při g = 50 μm asi 1060 rysek (obrázek 2 vlevo); ještě jemnější rozteč není při dané mezeře a seřízení reálná. Vyšší úhlové rozlišení se musí získat interpolací sinus–kosinus. Při vysokých otáčkách je třeba kontrolovat i kmitočet: při 500 ryskách a 4 × deset tisíc ot/min je kmitočet A/B 333 kHz. Odstředivé napětí není omezení: u skleněného kotouče Ø6/Ø3 je napětí na okraji díry při 8 × deset tisíc ot/min jen asi 1,3 MPa.
Cenou malého poloměru je, že se excentricita zesiluje. Chyba prvního řádu je Δθ = e/r; při r = 2,5 mm je každý mikrometr excentricity 82,5″ a 2 μm je již 165″. Týchž 2 μm při r = 20 mm je jen 20,6″, viz obrázek 2 vpravo. Excentricitu malého kotouče určuje především uložení a lepení kotouče a náboje a cyklus sterilizace probíraný níže na tuto položku přímo působí.
Teplotní a vlhkostní zatížení cyklu sterilizace
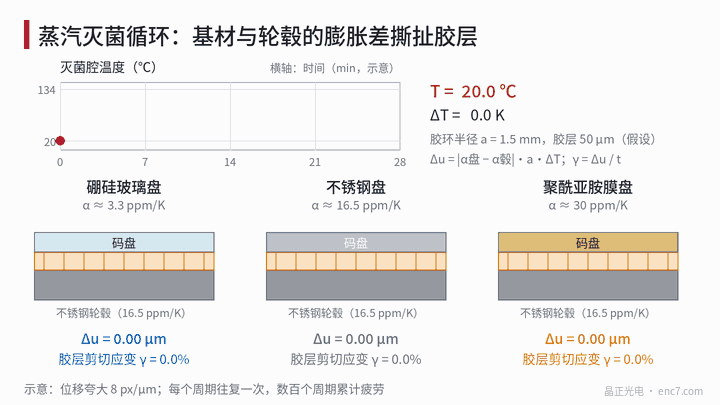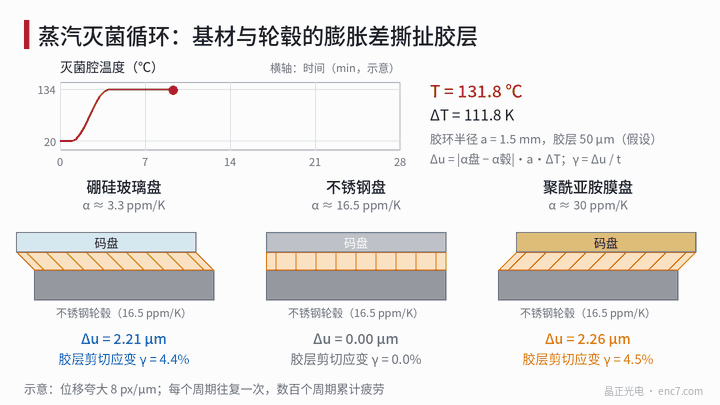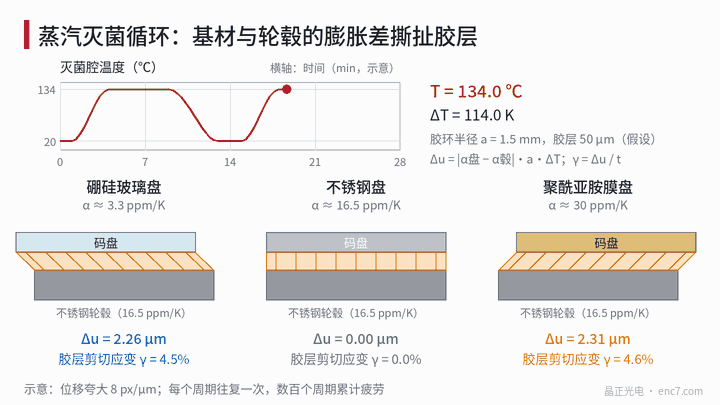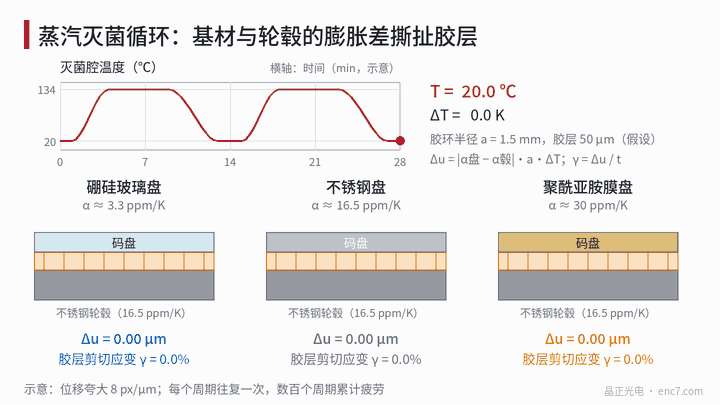
Tlak syté páry při 134 ℃ je asi 3 bar (absolutní tlak). Teplota se drží několik minut, poté se pro sušení evakuuje. Každý cyklus zvedne díly z 20 ℃ na 134 ℃, tedy ΔT = 114 K, a zároveň jsou v vlhkosti blízké nasycení.
Kódový kotouč se obvykle lepí na čelo příruby náboje. Liší-li se součinitele tepelné roztažnosti podkladu a náboje, je radiální nesoulad na kroužku lepidla
Δu = |α_kotouč − α_náboj|·a·ΔT
kde a je střední poloměr kroužku lepidla, braný jako 1,5 mm. Při plošném lepení se nesoulad projeví jako smyk ve vrstvě lepidla a amplituda smykové deformace je
γ = Δu / t
kde t je tloušťka lepidla, braná jako 50 μm. S nábojem z nerezové oceli (16,5×10⁻⁶/K):
| Podklad | α (×10⁻⁶/K) | Δu | γ (50 μm) | Další rizika |
|---|---|---|---|---|
| Borosilikátové sklo | 3,3 | 2,26 μm | 4,5 % | Křehké, vylamování a rázy; jemná stupnice |
| Sodnovápenaté sklo | 9 | 1,28 μm | 2,6 % | Větší riziko vyluhování sodíku v teple a vlhku |
| Nerezová ocel (stejná jakost jako náboj) | 16,5 | asi 0 | asi 0 | Jemné vzory rozteče jsou obtížné; většinou odrazné |
| Polyimidová fólie | asi 20–40 (bráno 30) | 2,31 μm | 4,6 % | Hygroskopické roztažení, řád 0,1–0,3 % |
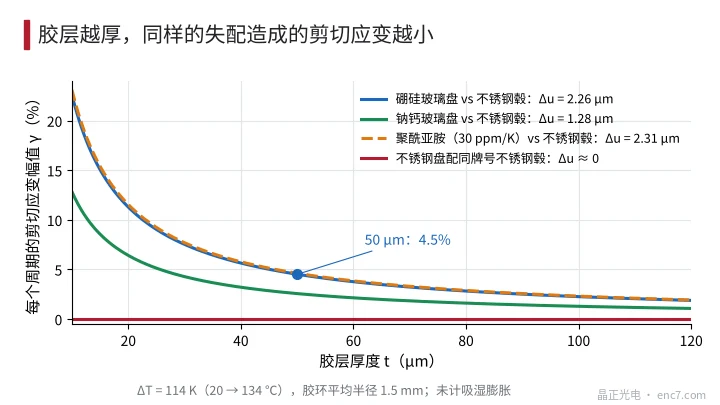
Po nasátí vlhkosti přibude u polyimidu další lineární roztažení téhož řádu jako tepelný nesoulad; přesná hodnota závisí na jakosti a musí se změřit. Obrázek 3 ukazuje vliv tloušťky lepidla: zvýšení z 50 μm na 100 μm sníží deformaci na polovinu; silnější vrstva však při vysoké teplotě více teče a axiální poloha kotouče je také méně stálá.
Smyková deformace 4,5 % se v každém cyklu aplikuje tam a zpět, po několika stech cyklech je to únavový problém: mezní deformace tuhého lepidla je obecně jen několik procent a 134 ℃ je často již blízko nebo nad jeho teplotou skelného přechodu, modul prudce klesne a tečení se z cyklu na cyklus hromadí. Nesoulad se nakonec projeví jako nesouměrný skluz kotouče vůči náboji, řádu Δu; 2 μm skluzu při r = 2,5 mm je chyba excentricity 165″.
Pára, rozdíl tlaků a orosení
Zahřeje-li se vzduch v těsné dutině na 134 ℃, stoupne tlak na asi 1,4 bar (absolutní); venku je pára asi 3 bar, takže rozdíl asi 1,6 bar tlačí páru do dutiny. Při vakuovém sušení se rozdíl obrátí a tlačí ven. Elastomery, plastová pouzdra i lepené spáry všechny trochu propouštějí vlhkost a každý cyklus se rovná jednomu „nádechu“ dutiny.
Vniklá vlhkost při ochlazení kondenzuje. Nechť je objem dutiny 0,5 cm³ a parciální tlak vodní páry po vniknutí 30 kPa (odpovídá syté páře při asi 69 ℃, předpoklad). Po ochlazení na pokojovou teplotu zkondenzuje téměř vše, asi 0,08 mg, což by na kotouči Ø6 bylo vodní blánou tloušťky asi 3 μm. Ve skutečnosti vznikají kapky, které silně rozptylují světlo 880 nm a projeví se náhlým poklesem amplitudy signálu.
Technické zásady
- Nejprve stanovit horní mez počtu rysek ze snímací mezery: N_max = 2πr/√(5gλ). Pro kotouč Ø6 mm je asi 500 rysek robustnější volba a vyšší rozlišení se získá interpolací.
- Při malém poloměru se úhlová chyba excentricity zesiluje: 2 μm je již 165″. Uložení a lepení se musí řídit na úrovni mikrometru.
- Preferovat podklad, jehož součinitel roztažnosti je blízko náboji: kotouč z nerezové oceli na náboji stejné jakosti je téměř bez nesouladu; u skla a polyimidu spočítat γ = Δu/t a ověřit v cyklech.
- Zvolit jakost lepidla, která snese páru 134 ℃ a jejíž teplota skelného přechodu je nad teplotou sterilizace; mechanické upnutí nebo laserový svar mohou také nahradit lepení po celém obvodu.
- Pro těsnění dát přednost hermetické konstrukci (skleněné zatavení, laserově svařené pouzdro). Použije-li se elastomer, zvolit jakost odolnou páře a životnost spočítat z trvalé deformace tlakem.
- Ověřovat na skutečném počtu cyklů: v určených intervalech měřit amplitudu signálu, posun nuly a vnitřní rosný bod, a nehledět jen na jediné projití.
Stručně
Horní mez počtu rysek kódového kotouče Ø6 mm určují společně snímací mezera a poloměr, asi 750–1060 rysek, a 2 μm excentricity již dosahuje 165″. V cyklu sterilizace vyvolá teplotní rozdíl 114 K nesoulad asi 2 μm mezi sklem nebo polyimidem a nábojem z nerezové oceli a smykovou deformaci asi 4,5 % ve vrstvě lepidla; po několika stech cyklech se z toho stává hlavní riziko excentricity a odlepení. Volba podkladu, jehož roztažení odpovídá náboji, řízení vrstvy lepidla a hermetická konstrukce je robustnější cesta.
Překlad čínského originálu (0774). ENC7 – výrobce kódových kotoučů (poptávka) · Odborné články · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Všechna práva vyhrazena. Článek vznikl s pomocí AI.