Fertigungsprozess Teilscheiben
Belackung: Warum das Glas gedreht wird
Fotolack muss als dünne, gleichmäßige Schicht aufgetragen werden; die gebräuchlichste Methode ist die Schleuderbeschichtung: Lack wird in die Mitte dosiert, das Substrat dreht sich schnell, und der Überschuss wird abgeschleudert. Der Artikel behandelt die vier Phasen der Schleuderbeschichtung, den Zusammenhang von Schichtdicke und Drehzahl, typische Probleme wie den Randwulst und warum nach dem Belacken noch eine Vortrocknung nötig ist.
Ist das Glas verchromt, wird es im nächsten Schritt mit Fotolack überzogen. Diese Schicht liegt meist im Mikrometerbereich und muss über die ganze Platte gleich dick sein: Wo der Lack dicker und wo er dünner ist, wirken Belichtung und Entwicklung unterschiedlich, und am Ende fällt auch die Strichbreite unterschiedlich aus. Mit Pinsel oder Rolle ist diese Gleichmäßigkeit nicht zu erreichen; die Lösung ist, das Glas zu drehen.
Die vier Phasen der Schleuderbeschichtung
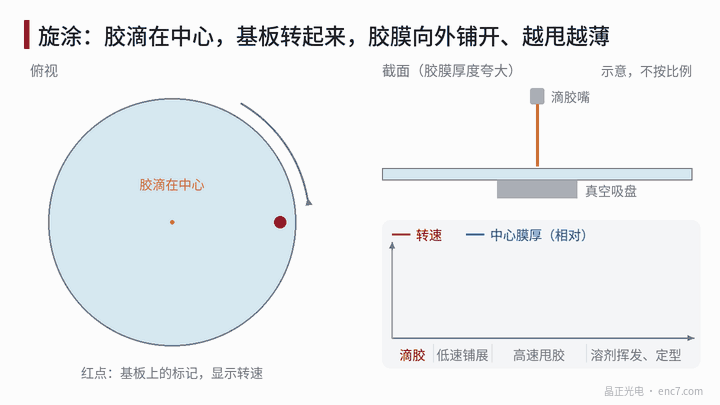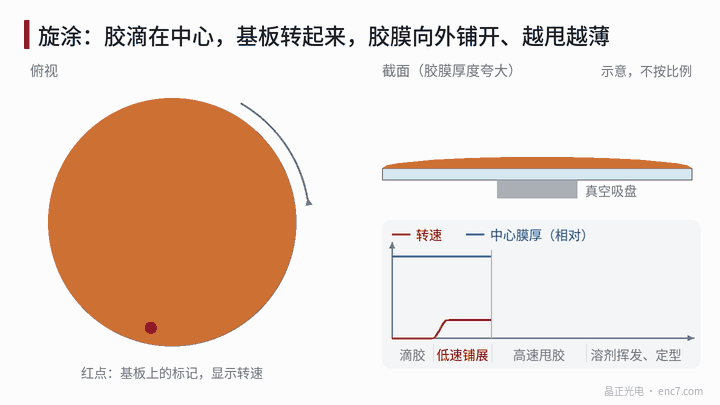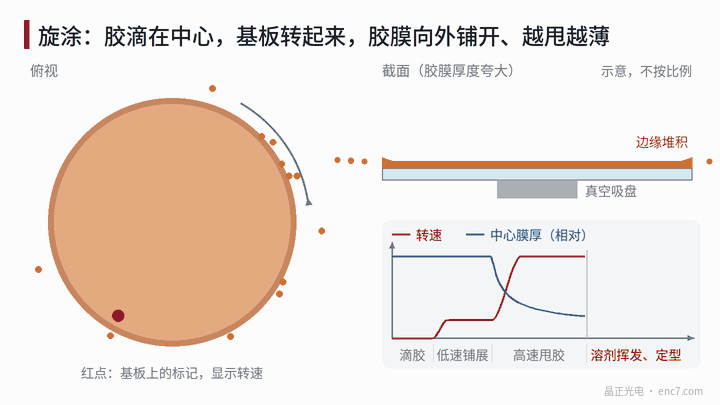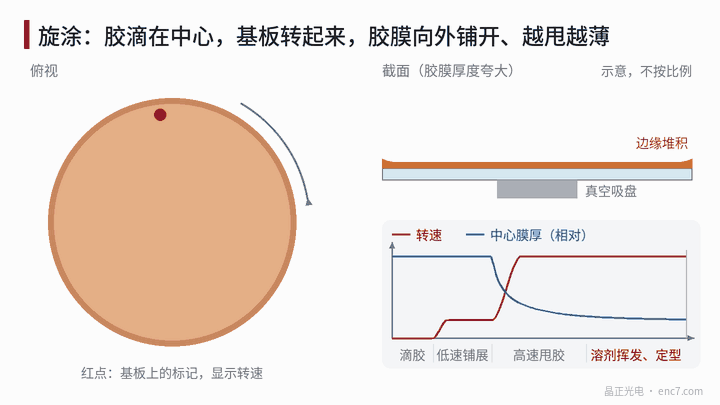
Wie Abb. 1 zeigt, umfasst ein Schleuderzyklus grob vier Schritte:
- Dosieren: Das Substrat wird vom Vakuumchuck gehalten, eine festgelegte Lackmenge wird in die Mitte gegeben.
- Verteilen bei niedriger Drehzahl: Das Substrat dreht sich langsam, der Lack fließt nach außen und bedeckt die ganze Oberfläche.
- Abschleudern bei hoher Drehzahl: Das Substrat beschleunigt auf die Solldrehzahl, die Fliehkraft schleudert den größten Teil des Lacks über den Rand, und die Schicht wird rasch dünner.
- Abdampfen und Erstarren: Das Lösemittel verdampft fortlaufend, der Lack wird immer zäher, bis er nicht mehr fließt; damit liegt die Dicke im Wesentlichen fest.
Der Lack, der am Ende auf dem Substrat bleibt, ist oft nur ein kleiner Teil der aufgegebenen Menge; der Rest wird abgeschleudert.
Wie Schichtdicke und Drehzahl zusammenhängen
Auf jeden Punkt der Lackschicht wirken zwei Kräfte: Die Fliehkraft zieht den Lack nach außen, seine Viskosität hält ihn zurück. Je schneller die Drehung, desto stärker der Zug nach außen und desto dünner die Schicht; je zäher der Lack, desto besser hält er und desto dicker die Schicht. Hinzu kommt das allmähliche „Einfrieren“ durch das Abdampfen des Lösemittels; empirisch ergibt sich ein einfacher Zusammenhang:
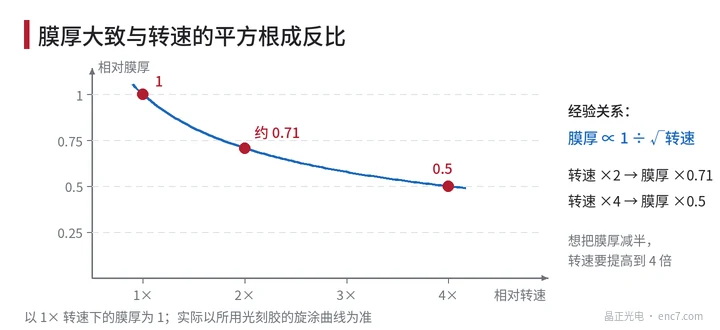
Die Schichtdicke ist ungefähr umgekehrt proportional zur Quadratwurzel der Drehzahl.
Damit lässt sich abschätzen: Bei 2-facher Drehzahl beträgt die Schichtdicke etwa 1 ÷ √2 ≈ 71 % des Ausgangswerts; erst bei 4-facher Drehzahl halbiert sie sich (siehe Abb. 2). Wer die Dicke stark ändern will, kommt daher mit der Drehzahl allein nicht aus und nimmt meist einen Lack anderer Viskosität. In der Fertigung hat jeder Lack seine eigene Drehzahl-Schichtdicke-Kurve; maßgeblich sind Messwerte.
Warum Drehen gleichmäßig macht
Die Schleuderbeschichtung hat einen eleganten „Selbstnivellierungs“-Effekt: Wo die Lackschicht dicker ist, fließt sie schneller nach außen und wird schneller dünner; wo sie dünn ist, fließt sie langsam. Die dicken Stellen holen also die dünnen ein, und die ganze Schicht gleicht sich von selbst an. Solange das Substrat gerade aufliegt und die Drehzahl stabil ist, lässt sich die Dicke im größten Teil des mittleren Bereichs sehr gleichmäßig herstellen.
Die wichtigsten Einflüsse auf die Gleichmäßigkeit sind:
- ob Lackmenge und Dosierposition konstant sind und ob der Lack Blasen enthält;
- ob Beschleunigung und Drehzahl reproduzierbar sind;
- Luftströmung, Temperatur und Feuchte im Becher – sie bestimmen, wie schnell das Lösemittel verdampft;
- ob das Substrat sauber und trocken ist.
Randwulst und andere Fehler
Wegen der Oberflächenspannung wölbt sich der Lack am Substratrand zu einem Wulst, der dicker ist als die Mitte („Randwulst“); bei quadratischen Substraten ist er an den vier Ecken ausgeprägter, siehe Querschnitt in Abb. 1. Üblich ist, den Strukturbereich vom Rand fernzuhalten oder den Lack am Rand mit Lösemittel abzuspülen.
Zwei weitere typische Fehler: Kometen – ein Partikel auf dem Substrat zieht beim Überströmen einen Schweif hinter sich her; und radiale Streifen (Striations), die mit ungleichmäßigem Abdampfen des Lösemittels zusammenhängen. Beide machen die lokale Schichtdicke ungleich und zeigen sich am Ende als ungleichmäßige Strichbreite oder Chromrückstände.
Warum nach dem Belacken eine Vortrocknung folgt
Frisch aufgetragener Lack enthält noch Lösemittel und ist weich und klebrig. Bei der Vortrocknung wird er eine Zeit lang erwärmt, um den Großteil des Lösemittels auszutreiben. Das bewirkt dreierlei:
- Die Schicht wird fest und klebt bei der Belichtung nicht an der Fotomaske;
- Lack und Chromschicht haften besser aneinander, der Lack hebt beim Entwickeln weniger leicht ab;
- die nachfolgenden Belichtungs- und Entwicklungsbedingungen werden stabil.
Auch die Vortrocknung muss maßvoll sein. Ist die Temperatur zu niedrig oder die Zeit zu kurz, bleibt viel Lösemittel zurück, und auch unbelichteter Lack wird beim Entwickeln teilweise gelöst; wird zu stark getrocknet, zersetzt sich die lichtempfindliche Komponente im Lack und die Empfindlichkeit sinkt. Gleichmäßige Erwärmung der ganzen Platte ist ebenso wichtig.
Fazit
Die Schleuderbeschichtung nutzt das Gleichgewicht von Fliehkraft und Viskosität sowie das Abdampfen des Lösemittels, um den Lack zu einer dünnen, gleichmäßigen Schicht auszubreiten. Die Schichtdicke ist ungefähr umgekehrt proportional zur Quadratwurzel der Drehzahl, am Rand ist Reserve vorzusehen, und Partikel müssen streng kontrolliert werden. Die Vortrocknung fixiert die Schicht und bereitet den nächsten Schritt, die Belichtung, vor.
Übersetzung des chinesischen Originalartikels (0023). ENC7 – Hersteller von Encoderscheiben (Anfrage) · Fachartikel · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten. Dieser Artikel wurde mit KI-Unterstützung erstellt.