Fertigungsprozess Teilscheiben
Belichtung: das Muster auf die Teilscheibe „drucken“
Die Belichtung ist der Kernschritt der Fotolithografie: UV-Licht fällt durch die Fotomaske und „druckt“ das Teilscheibenmuster in den Fotolack. Der Artikel erklärt den Unterschied zwischen Kontakt- und Proximity-Belichtung, warum die Dosis genau stimmen muss, wie Abstand und Wellenlänge die feinste druckbare Linie begrenzen und worauf beim Justieren ausgerichtet wird.
Im Fotostudio alter Art wurden Abzüge gemacht, indem man das Negativ auf das Fotopapier legte und kurz das Licht einschaltete – das Bild auf dem Negativ wurde auf das Papier „gedruckt“. Die Belichtung einer Teilscheibe funktioniert fast genauso: Aus dem Negativ wird die Fotomaske, aus dem Fotopapier das mit Fotolack beschichtete verchromte Glas, aus der Lampe UV-Licht. Der Unterschied: Die hier zu druckenden Striche sind unter Umständen nur wenige Mikrometer breit.
Für die Belichtung braucht man drei Dinge
- Fotomaske: das Teilscheibenmuster in Chrom auf klarem Glas – das „Negativ“. Bei 1:1 kopierten Mustern wie Teilscheiben ist die Maske so groß wie die Scheibe.
- UV-Licht: üblich sind die UV-Linien einer Quecksilberdampflampe, etwa die i-Linie bei 365 nm; auch UV-LEDs werden eingesetzt. Das Licht soll möglichst kollimiert sein und gleichmäßige Bestrahlungsstärke haben.
- Fotolack: nur für UV- und kurzwelliges Licht empfindlich; deshalb wird der Lithografieraum mit Gelblicht beleuchtet.
Beim üblichen Positivlack werden die belichteten Stellen im Entwickler löslich. Wo das lichtundurchlässige Chrom der Maske das Licht abhält, bleibt der Lack stehen, und das Chrom darunter bleibt als Strich erhalten. Mit Positivlack stimmen Schwarz und Weiß auf der Maske also mit Schwarz und Weiß auf der Teilscheibe überein.
Kontakt und Proximity
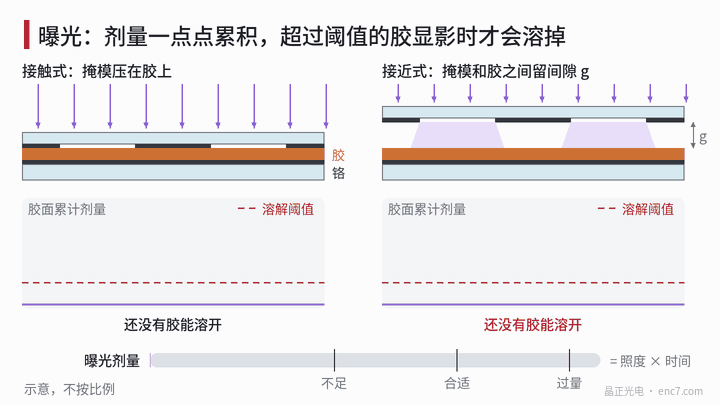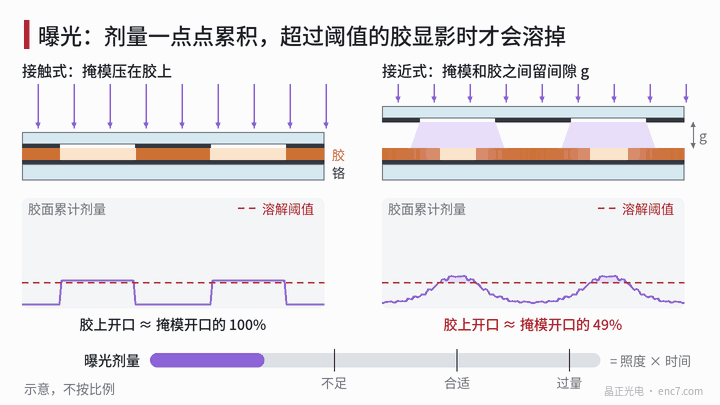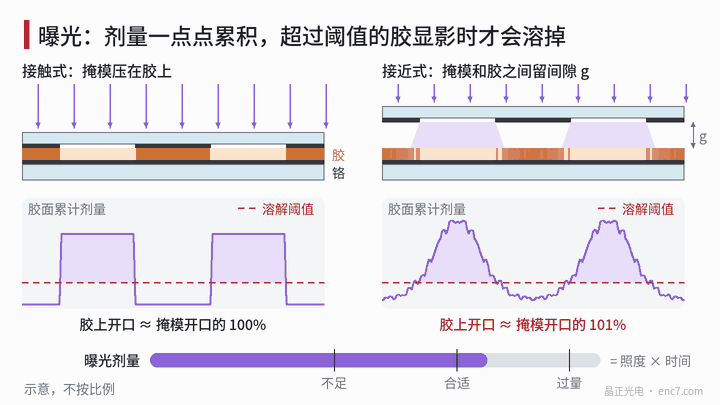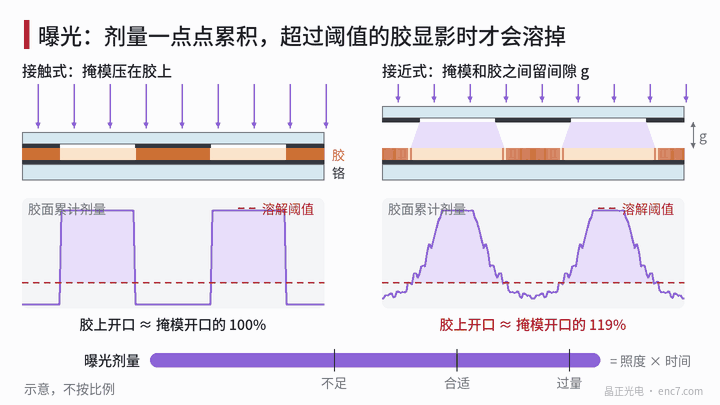
Siehe Abb. 1. Bei der Kontaktbelichtung wird die Maske direkt auf die Lackoberfläche gedrückt; das Licht fällt durch die Öffnungen gerade hindurch, kaum gestreut, die Kanten sind scharf. Der Preis: Die Maske berührt den Lack immer wieder und verschleißt leicht, nimmt Lack an oder sammelt Partikel – ein einziges Partikel kann auf jede folgende Platte einen Fehler drucken.
Bei der Proximity-Belichtung bleibt zwischen Maske und Lack ein kleiner Abstand g; die Maske berührt den Lack nicht, hält länger und verursacht weniger Fehler. Das Licht wird aber hinter der Öffnung gebeugt, die Kanten werden unscharf, und ein Teil des Lichts „leckt“ unter die Chromstriche – die Dosiskurve rechts in Abb. 1 ist kein steiles Rechteck mehr.
Belichtungsdosis: Sie muss genau stimmen
Belichtungsdosis = Bestrahlungsstärke × Zeit. Nur wo die an einem Punkt der Lackoberfläche aufsummierte Dosis eine Schwelle überschreitet, löst sich dort der Lack beim Entwickeln.
- Unterbelichtung: Die Öffnung geht nicht vollständig auf oder am Boden bleibt eine dünne Restlackschicht; nach dem Ätzen bleibt Chromrückstand, der lichtdurchlässige Spalt wird schmaler.
- Überbelichtung: Auch das an den Kanten durchgeleckte Licht summiert sich über die Schwelle, die Öffnung wird breiter, der Chromstrich schmaler.
Die rechte Seite von Abb. 1 veranschaulicht das mit einem vereinfachten Beugungsmodell: Bei gleicher Maskenöffnung ist die Öffnung im Lack bei Unterbelichtung nur etwa 79 % der Maskenöffnung, bei richtiger Dosis etwa gleich breit und bei Überbelichtung etwa 119 %. Bei der Kontaktbelichtung sind die Kanten steil, sodass dieselbe Dosisänderung eine viel kleinere Strichbreitenänderung bewirkt.
Die Bestrahlungsstärke der Lampe sinkt mit der Betriebszeit; sie ist daher regelmäßig mit einem Bestrahlungsstärkemessgerät zu messen und die Zeit anzupassen. Sinkt die Bestrahlungsstärke um 10 %, muss die Belichtungszeit um etwa 11 % (1 ÷ 0,9 ≈ 1,11) verlängert werden, damit die Dosis gleich bleibt.
Was die Auflösung begrenzt
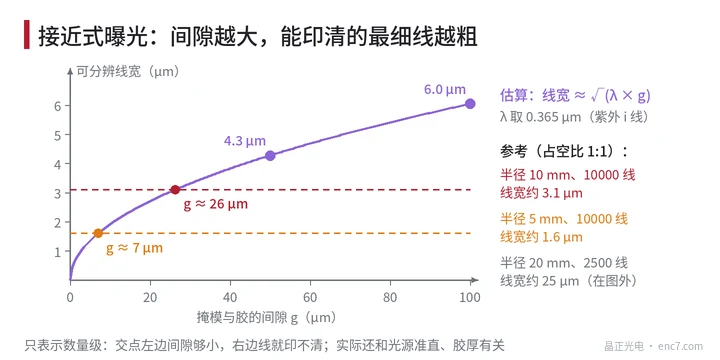
Die feinste Linie, die die Proximity-Belichtung sauber drucken kann, lässt sich grob als √(λ × g) abschätzen. Mit λ = 0,365 μm:
| Abstand g | Geschätzte auflösbare Strichbreite |
|---|---|
| 10 μm | etwa 1,9 μm |
| 50 μm | etwa 4,3 μm |
| 100 μm | etwa 6,0 μm |
Zum Vergleich Teilscheiben mit Tastverhältnis 1:1: Bei Radius 20 mm und 2500 Strichen ist die Strichbreite etwa 25 μm, der Abstand kann viel großzügiger sein; bei Radius 5 mm und 10000 Strichen beträgt die Strichbreite nur etwa 1,6 μm, der Abstand muss auf wenige Mikrometer schrumpfen – praktisch geht nur noch Kontaktbelichtung (siehe Abb. 2).
Außerdem lässt nicht ausreichend kollimiertes Licht die Kanten ausfransen: Ein um 1° geneigter Strahl wandert nach 30 μm Abstand um etwa 0,5 μm seitlich aus. Die Kontaktbelichtung hat zwar keinen Abstand, wird aber von der Lackdicke und davon beeinflusst, ob Maske und Substrat gleichmäßig anliegen.
Justierung: Wohin das Muster gehört
Ein Teilscheibenmuster hat meist nur eine Ebene; die Justierung sorgt vor allem dafür, dass das Muster an der richtigen Stelle des Substrats liegt, und liefert zusammen mit Zentrierring und Marken auf der Maske die Bezugsbasis für das spätere Schneiden und die Montage. Bei doppelseitigen oder mehrlagigen Mustern werden Maskenmarken und Substratmarken unter dem Mikroskop zueinander ausgerichtet. Maske und Substrat müssen außerdem parallel sein, mit überall gleichem Abstand – sonst schwankt die Strichbreite innerhalb einer Platte.
Fazit
Die Belichtung kopiert das Muster der Maske in den Lack. Kontaktbelichtung ist scharf, schadet aber der Maske; Proximity schont die Maske, macht aber unscharf. Die Dosis bestimmt die Breite der Öffnungen, Abstand und Wellenlänge bestimmen, wie fein gedruckt werden kann. Je feiner die Striche einer Teilscheibe, desto anspruchsvoller die Belichtung.
Übersetzung des chinesischen Originalartikels (0024). ENC7 – Hersteller von Encoderscheiben (Anfrage) · Fachartikel · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten. Dieser Artikel wurde mit KI-Unterstützung erstellt.