Qualitätsprüfung
AOI-Bildprüfung: Wie eine Maschine Defekte auf einen Blick erkennt
Pinholes, Chromrückstände und Kratzer auf Teilscheiben sind oft nur wenige bis einige Dutzend Mikrometer groß; wer lange hinschaut, ermüdet und übersieht etwas. Die automatische optische Inspektion (AOI) findet Defekte in vier Schritten – „Beleuchtung, Bildaufnahme, Vergleich, Klassifizierung“ – und protokolliert ihre Position. Dieser Artikel erklärt das Prinzip sowie die jeweiligen Stärken und Grenzen von AOI und manueller Sichtprüfung.
Bei einer Teilscheibe mit 2500 Strichen beträgt die Strichbreite am Abtastradius 20 mm nur etwa 25 μm. Um unter mehreren tausend solcher Striche ein Pinhole von wenigen Mikrometern zu finden, muss der Prüfer unter dem Mikroskop Feld für Feld absuchen; nach einiger Zeit ermüden die Augen, und das Urteil wird unsicher.
AOI (automatische optische Inspektion) überlässt dieses „Fehlersuchbild“ Kamera und Algorithmus: Bild aufnehmen, mit einem Referenzbild vergleichen, deutlich abweichende Stellen markieren und schließlich entscheiden, um welchen Defekt es sich handelt, siehe Abb. 1.
Erster Schritt: Beleuchtung macht Defekte „sichtbar“
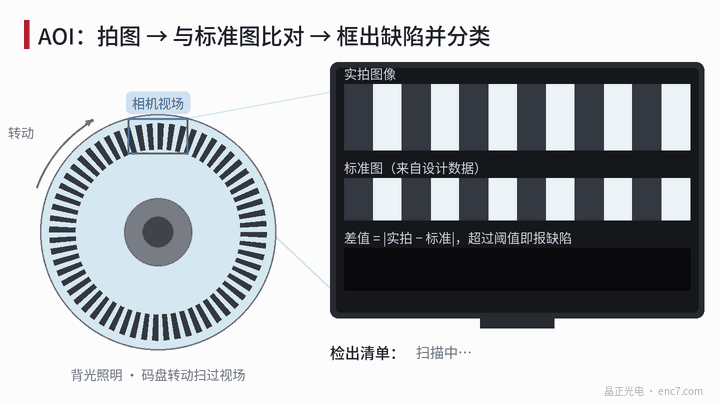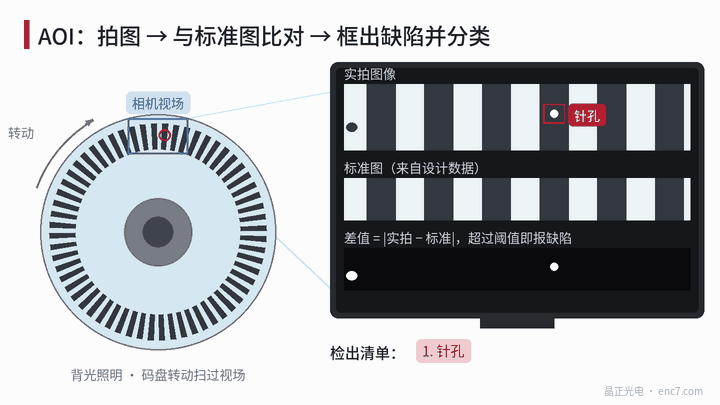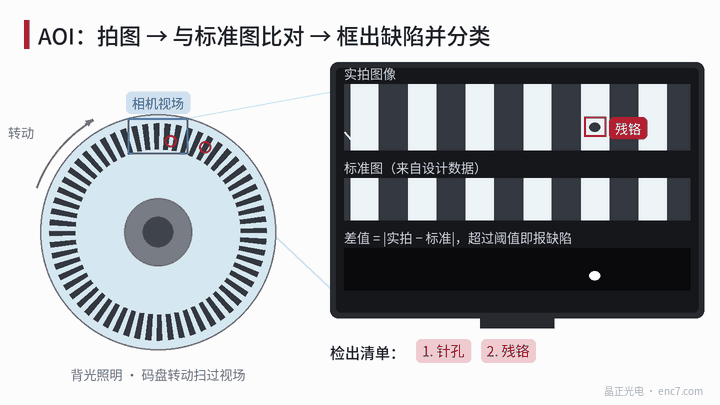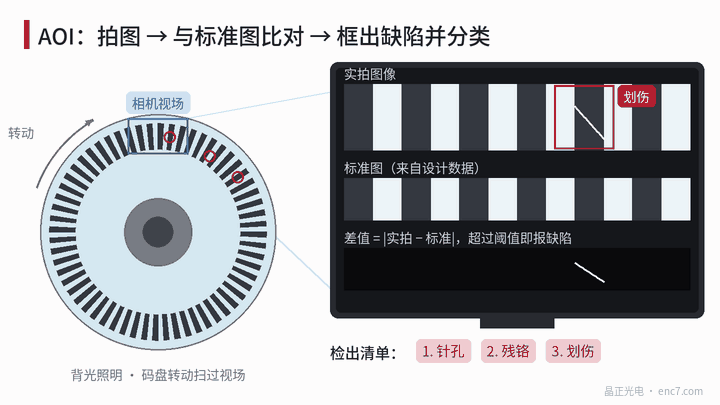
Die Beleuchtung entscheidet, ob ein Defekt überhaupt gesehen werden kann. Glas-Teilscheiben werden in der Regel im Durchlicht von hinten beleuchtet: Die Chromstriche blockieren das Licht und erscheinen schwarz, das Glas lässt Licht durch und erscheint hell. Ein Pinhole wird im schwarzen Strich zum hellen Punkt, ein Chromrückstand in der hellen Lücke zum dunklen Punkt – der Kontrast ist hoch, solche Defekte sind am leichtesten zu erkennen.
Bei Metall-Teilscheiben im Auflicht wird koaxiale Auflichtbeleuchtung verwendet. Für Oberflächenkratzer und Partikel kommt oft noch eine Schräglichtbeleuchtung hinzu: Eine ebene Oberfläche reflektiert das Licht am Objektiv vorbei, Kratzer und Partikel streuen es ins Objektiv und erscheinen als helle Linien auf dunklem Hintergrund. Viele Anlagen kombinieren mehrere Beleuchtungsarten, die jeweils andere Defekte erfassen.
Zweiter Schritt: Bildaufnahme – das Pixel muss kleiner sein als der Defekt
Damit ein Defekt zuverlässig erkannt wird, sollte er im Bild mindestens einige Pixel belegen. Sollen beispielsweise Defekte von 5 μm erfasst werden, muss ein Pixel 1–2 μm auf dem Objekt entsprechen. Eine Kamera mit 4000 Pixeln Breite hat dann nur ein Sichtfeld von 4000 × 2 μm = 8 mm; die ganze Scheibe muss in viele Sichtfelder aufgeteilt werden, oder die Scheibe dreht sich und eine Zeilenkamera scannt kontinuierlich.
Je höher die Vergrößerung, desto geringer die Schärfentiefe. Ist die Scheibe nicht ganz eben, wird sie stellenweise unscharf; Prüfung mit hoher Vergrößerung stellt daher Anforderungen an Aufspannung und Fokussierung. Auflösung, Sichtfeld und Prüfzeit müssen gemeinsam abgewogen werden.
Dritter Schritt: Vergleich – die „abweichenden“ Stellen finden
Drei Auswerteverfahren sind gebräuchlich:
- Vergleich mit dem Referenzbild: Das Referenzbild stammt aus den Konstruktionsdaten oder von einer als gut bestätigten Scheibe. Aufnahme und Referenzbild werden zueinander ausgerichtet und pixelweise subtrahiert; Bereiche, in denen die Differenz den Schwellwert überschreitet, sind verdächtige Stellen. Die Ausrichtung muss sehr genau sein, sonst erzeugt jede Strichkante eine Differenz.
- Periodenvergleich: Die Inkrementalspur ist ein sich wiederholendes Muster; jede Periode lässt sich mit der benachbarten vergleichen, und das Feld, das „anders aussieht“, wird markiert.
- Regelbasierte Prüfung: Strichbreite, Abstand und Fläche heller Flecken werden direkt gemessen; liegt ein Wert außerhalb des eingestellten Bereichs, wird ein Alarm ausgelöst.
Vierter Schritt: Klassifizieren und Protokollieren
Zu jeder verdächtigen Stelle extrahiert der Algorithmus Fläche, Länge und Breite, Helligkeit und Form: Heller als die Umgebung und rund ist meist ein Pinhole; dunkler als die Umgebung und in der Lücke liegend meist ein Chromrückstand oder Partikel; lang und schmal meist ein Kratzer. Zusammen mit der Frage, ob der Defekt im Abtastbereich liegt und wie viele es sind, ergibt sich die Bewertung.
AOI speichert außerdem Koordinaten und Bild jedes Defekts. Tritt auf jeder Scheibe an derselben Stelle derselbe Defekt auf, liegt das Problem meist in der Fotomaske; sind die Positionen zufällig verteilt, kommen eher Partikel und mangelnde Sauberkeit in Frage. Diese Aufzeichnungen sind für Rückverfolgbarkeit und Prozessverbesserung sehr nützlich.
Vergleich mit der manuellen Sichtprüfung
| Kriterium | AOI | Manuelle Sichtprüfung |
|---|---|---|
| Konsistenz | Feste Parameter, reproduzierbare Ergebnisse | Abhängig von Erfahrung und Ermüdung |
| Geschwindigkeit | Schnell, für Serien geeignet | Langsam |
| Dokumentation | Koordinaten und Bilder werden automatisch gespeichert | Manuelle Aufzeichnung |
| Fehlalarme | Auch Staub und Wasserflecken können Alarm auslösen | Erkennt abwischbare Verschmutzung |
| Neue Defektarten | Algorithmus oder Regeln müssen angepasst werden | Bewertung aus Erfahrung möglich |
Manches sieht AOI auch nicht: Kantenausbrüche an der Scheibenflanke, die Ebenheit oder den Zahlenwert der optischen Dichte – dafür sind andere Messgeräte nötig. Ist der Schwellwert zu streng, gibt es viele Fehlalarme; ist er zu locker, werden Defekte übersehen. Üblich ist daher, dass AOI zuerst vorsortiert und ein Prüfer die Alarmstellen anschließend unter dem Mikroskop nachbewertet.
Fazit
Der Kern der AOI lautet: richtig beleuchten, scharf aufnehmen, genau vergleichen, sauber trennen. Sie macht die Sichtprüfung reproduzierbar, dokumentierbar und rückverfolgbar, Schwellwerteinstellung und manuelle Nachbewertung bleiben aber unverzichtbar. Beim Lesen eines AOI-Ergebnisses verdient neben „i. O. oder n. i. O.“ auch die Positionsverteilung der Defekte Aufmerksamkeit.
Übersetzung des chinesischen Originalartikels (0031). ENC7 – Hersteller von Encoderscheiben (Anfrage) · Fachartikel · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten. Dieser Artikel wurde mit KI-Unterstützung erstellt.