Prüfung, Zuverlässigkeit und Qualität
Messunsicherheit der Schlüsselparameter von Teilscheiben: Strichbreite, optische Dichte und Exzentrizität
Strichbreite, optische Dichte und Exzentrizität sind die drei Kernparameter der Teilscheibenprüfung. Der Artikel zerlegt nach der GUM-Methode die wichtigsten Unsicherheitsquellen jedes Parameters, gibt quantitative Formeln für die Kantenschwellen-Abweichung, den Streulichtuntergrund und die Anpassung der ersten Harmonischen an und zeigt an Rechenbeispielen, wie die Unsicherheit die Toleranz aufzehrt.
Eine Teilscheibe mit 25 μm ±1 μm Strichbreite ergibt auf dem Bildverarbeitungs-Messgerät 25,6 μm – gut oder schlecht? Wenn dasselbe Gerät mit einem anderen Kantenalgorithmus 25,0 μm oder 26,2 μm liefern würde, sagt „25,6“ für sich allein wenig aus. Bevor Prüfdaten für eine Entscheidung taugen, muss man zuerst beantworten, wie groß die Unsicherheit des Messergebnisses ist und welchen Anteil der Toleranz sie beansprucht.
Bewertungsrahmen: die vier Schritte des GUM
Nach dem Leitfaden zur Angabe der Unsicherheit beim Messen (GUM) erfolgt die Bewertung in vier Schritten:
- Modell der Messung aufstellen: y = f(x₁, x₂, …, x_n), alle Einflussgrößen als Eingangsgrößen aufführen.
- Standardunsicherheit u_i jeder Größe ermitteln: statistisch aus Wiederholmessungen ermittelt heißt Typ A; aus einem durch Zertifikate, Handbücher oder Erfahrung gegebenen Intervall mit angenommener Verteilung heißt Typ B. Weiß man nur, dass der Fehler gleichverteilt innerhalb ±a liegt, gilt u = a/√3.
- Kombinieren: u_c = √(Σ c_i²·u_i²), c_i ist der Sensitivitätskoeffizient (∂f/∂x_i); bei korrelierten Eingangsgrößen kommen Kovarianzterme hinzu.
- Erweitern: U = k·u_c, meist mit k = 2, entsprechend einer Überdeckungswahrscheinlichkeit von etwa 95 %.
Entscheidend ist Schritt 1: Fehlt im Modell eine Einflussgröße, bleibt das Ergebnis unterschätzt, so sorgfältig man danach auch rechnet.
Strichbreite: die Kantenerkennung ist der größte Posten
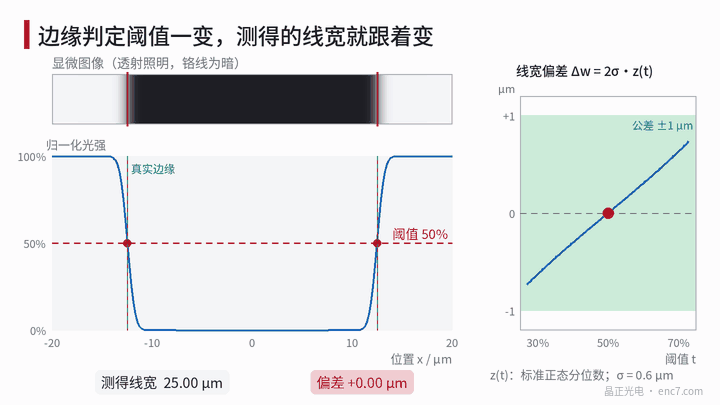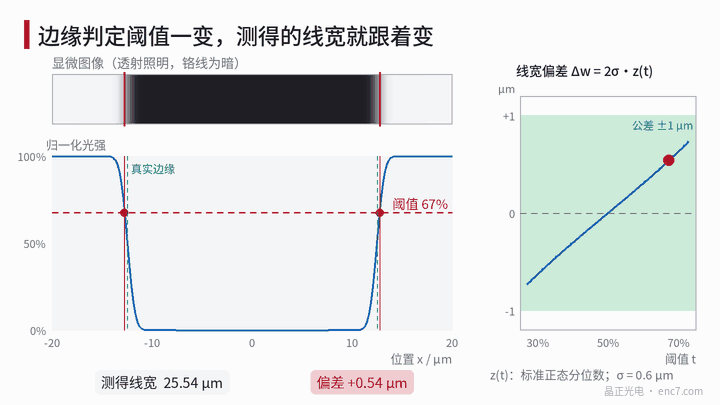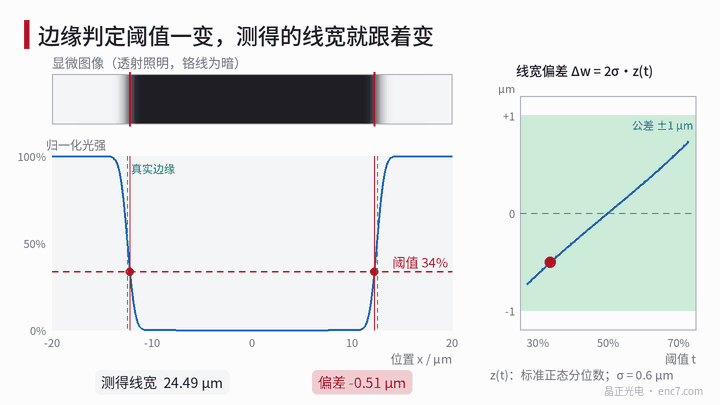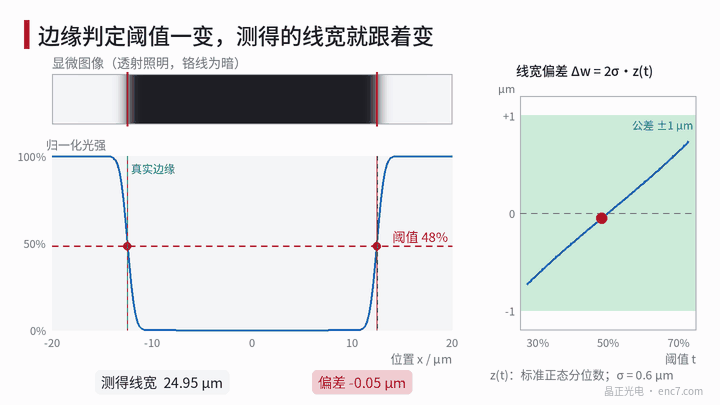
Die bildgebende Strichbreitenmessung sucht im Kern zwei Kanten in einem Grauwertprofil. Das Abbildungssystem bildet unscharf ab, die scharfe Kante eines Chromstrichs wird im Bild zur Rampe. Nähert man die Unschärfe als Gauß-Funktion mit Standardabweichung σ an und ist die Strichbreite viel größer als σ, ergibt die Kantenerkennung mit normierter Schwelle t die gemessene Breite:
w_m = w + 2σ·z(t)
Dabei ist w die wahre Strichbreite und z(t) das t-Quantil der Standardnormalverteilung (dunkler Strich auf hellem Hintergrund; Werte unter der Schwelle gelten als Strich). Bei t = 50 % ist z = 0, die Messung ist abweichungsfrei; bei σ = 0,6 μm ergibt t = 40 % eine Abweichung von −0,30 μm, t = 70 % eine von +0,63 μm, siehe Abb. 1.
Das zeigt zweierlei: Erstens sind Daten nicht vergleichbar, wenn Geräte oder Software unterschiedliche Schwellenkonventionen verwenden. Zweitens ist selbst bei festen 50 % die „optische Kante“ nicht unbedingt die in der Zeichnung definierte „geometrische Kante“: Flankenneigung der Chromschicht, Kohärenz der Beleuchtung und Defokus machen das Profil asymmetrisch. Solange nicht mit einem Strichbreiten-Normal kalibriert wurde, lässt sich diese Abweichung nur als Intervall abschätzen.
Weitere Quellen:
- Kalibrierung des Pixelmaßstabs: mit einem Maßstabsnormal kalibriert; eine relative Unsicherheit von 0,1 % trägt bei 25 μm Strichbreite nur 0,025 μm bei, bei langen Maßen wie Durchmesser oder Teilung wird derselbe relative Betrag jedoch zum Hauptterm.
- Temperatur: Ein 25 μm breiter Strich auf Borosilikatglas ändert sich bei 2 K Abweichung von 20 ℃ um etwa 0,0002 μm – vernachlässigbar; ein Außendurchmesser von 40 mm ändert sich dagegen um etwa 0,26 μm und muss bei der Außendurchmessermessung berücksichtigt werden.
- Wiederholgenauigkeit: dieselbe Stelle 10-mal messen und die Standardabweichung der Einzelmessung als Typ-A-Komponente nehmen.
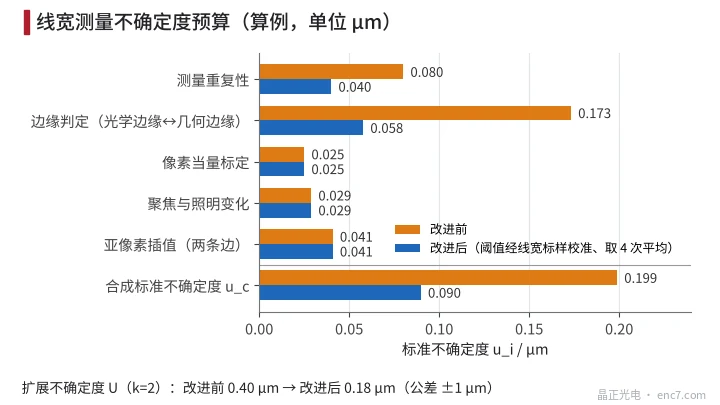
Abb. 2 zeigt ein Budgetbeispiel (angenommene Daten): Vor der Verbesserung, mit der Kantenerkennung als Rechteckverteilung ±0,30 μm, ist u_c ≈ 0,20 μm und U ≈ 0,40 μm; nach Kalibrierung der Schwellenabweichung mit einem Strichbreiten-Normal auf ±0,10 μm und Mittelung über 4 Messungen ist U ≈ 0,18 μm.
Optische Dichte: der Untergrund begrenzt nach oben
OD = −lg(I_t / I₀), mit I_t als transmittiertem Licht und I₀ als Referenzlicht. Zufälliges Rauschen pflanzt sich fort als:
u(OD) = 0,434·√[(u(I_t)/I_t)² + (u(I₀)/I₀)²]
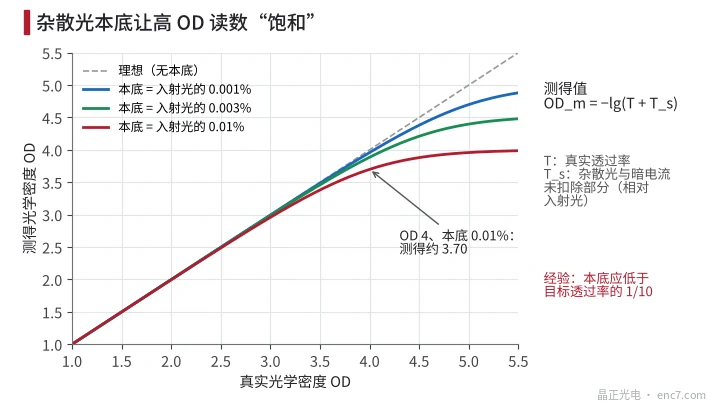
Bei 1 % relativem Rauschen des transmittierten Lichts I_t und vernachlässigbarem Rauschen des Referenzlichts beträgt die Unsicherheit der OD nur etwa 0,004 – nicht viel. Das eigentliche Problem ist ein systematischer Untergrund: Streulicht, Dunkelstrom des Detektors, nicht vollständig abgeschirmtes Nebenlicht. Entspricht der Untergrund einem Anteil T_s des einfallenden Lichts, ist der Messwert OD_m = −lg(T + T_s). Bei T_s = 0,01 % wird OD 3 als 2,96 gelesen und OD 4 nur noch als etwa 3,70, siehe Abb. 3. Bei hoher OD muss man daher zuerst den Wert bei „vollständiger Abschattung“ messen und abziehen, und der verbleibende Untergrund sollte unter 1/10 der Zieltransmission liegen. Zudem hängt die OD von der Wellenlänge ab; die Messwellenlänge sollte nahe an der Wellenlänge der Lichtquelle des Abtastkopfs liegen.
Exzentrizität: Differenz zweier Anpassungen der ersten Harmonischen
Die Exzentrizität einer Teilscheibe bezeichnet meist die Abweichung des Musterzentrums (Zentrierring) von der Montagereferenz (Bohrung). Üblich ist, die Scheibe auf einen luftgelagerten Präzisionsrundtisch zu legen; eine Kamera nimmt pro Umdrehung N gleichabständige Punkte auf und liefert die radialen Positionen von Zentrierring und Bohrungskante, die jeweils angepasst werden mit
r(θ) = r₀ + a·cosθ + b·sinθ
Die Differenz der beiden (a, b)-Paare, als Betrag genommen, ist die Exzentrizität e des Musters relativ zur Bohrung – unabhängig davon, wie weit die Scheibe auf dem Rundtisch außermittig liegt; höhere Harmonische gehören zur Rundheit und zählen nicht zur Exzentrizität. Kleine Teilscheiben lassen sich auch auf einem Bildverarbeitungs-Messgerät direkt durch Anpassen zweier Kreise und Bestimmen des Mittelpunktabstands messen.
Bei gleichabständiger Abtastung und Einzelpunktrauschen σ beträgt die Unsicherheit jeder e-Komponente aus einer Anpassung etwa σ·√(2/N); die Differenz zweier Anpassungen erhöht sie um den Faktor √2. Bei σ = 0,3 μm und N = 36 sind das etwa 0,1 μm. Zusätzlich zu berücksichtigen sind die radiale Fehlbewegung des Rundtischs, Grate und Unrundheit der Bohrungskante sowie der Pixelmaßstab. Bei r = 20 mm entspricht eine Exzentrizitätsunsicherheit von 0,1 μm einem Winkelfehler von etwa 1″.
Messprozesseignung: welchen Anteil der Toleranz die Unsicherheit beansprucht
Ein gängiges Maß für die Eignung eines Messprozesses ist das Verhältnis von U zur halben Toleranz. Als Faustregel sollte es 1/3 nicht überschreiten; bei hohen Anforderungen gilt 1/5 oder sogar 1/10.
Im obigen Strichbreitenbeispiel beträgt die Toleranz ±1 μm: vor der Verbesserung U = 0,40 μm, Verhältnis 40 % – das Messsystem reicht nicht aus; nach der Verbesserung U = 0,18 μm, Verhältnis 18 %.
Die Unsicherheit verkleinert außerdem unmittelbar den Bereich, in dem entschieden werden kann. Nach dem Ansatz der ISO 14253-1 muss der Messwert für einen Konformitätsnachweis des Lieferanten im an beiden Enden um U verengten Toleranzbereich liegen. Vor der Verbesserung bleibt als Konformitätsbereich nur ±0,60 μm, danach ±0,82 μm. Anders gesagt: Sinkt die Messunsicherheit von 0,40 auf 0,18 μm, gewinnt der Prozess je Seite etwa 0,22 μm zusätzlichen Spielraum.
Praxishinweise
- Schwellenkonvention (50 % oder andere) und Algorithmus der Strichbreitenmessung gehören in die Prüfanweisung und müssen zwischen Lieferant und Kunde abgestimmt sein; sonst können Unterschiede über 0,5 μm betragen (bei σ = 0,6 μm umfasst die Spanne von 30 % bis 70 % 1,26 μm).
- Die Abweichung „optische Kante zu geometrischer Kante“ regelmäßig mit einem zertifizierten Strichbreiten-Normal kalibrieren; sie ist meist der Hauptterm im Strichbreitenbudget.
- Relative Fehler wachsen mit der Länge: derselbe Maßstabs- oder Pixelmaßstabsfehler von 0,1 % ergibt bei 25 μm Strichbreite 0,025 μm, bei 40 mm Außendurchmesser aber 40 μm; bei langen Maßen stehen Kalibrierung und Temperaturkorrektur im Vordergrund.
- Bei der OD zuerst den Untergrund messen und abziehen; je höher die Ziel-OD, desto strenger die Streulichtanforderung – OD 4 verlangt einen Untergrund unterhalb der Größenordnung 10⁻⁵.
- Die Exzentrizität ist auf die Bohrung zu beziehen: Zentrierring und Bohrung gemeinsam anpassen, die Differenz ihrer ersten Harmonischen verwenden, mindestens 36 Punkte pro Umdrehung, und den Rundtisch regelmäßig mit einem Normal prüfen.
- Erst das Eignungsverhältnis berechnen, dann die Entscheidungsregeln festlegen: Liegt es über 1/3, sollte man zuerst die Messung verbessern, statt den Prozess enger zu fassen.
Fazit
Der Wert von Prüfdaten einer Teilscheibe hängt von ihrer Unsicherheit ab. Bei der Strichbreite ist die Hauptquelle die Kantenerkennung, bei der OD der Untergrund, bei der Exzentrizität das Achssystem und das Anpassungsrauschen. Erst wenn diese Quellen quantifiziert, kalibriert und auf höchstens 1/3 der halben Toleranz begrenzt sind, halten Prüfergebnisse der Nachprüfung durch Lieferant und Kunde stand.
Übersetzung des chinesischen Originalartikels (0191). ENC7 – Hersteller von Encoderscheiben (Anfrage) · Fachartikel · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten. Dieser Artikel wurde mit KI-Unterstützung erstellt.