Prüfung, Zuverlässigkeit und Qualität
Rückführung von Winkelmessungen: Wie die Genauigkeit eines Drehgebers an das nationale Normal anschließt
Ein Drehgeber ist mit ±5″ spezifiziert – worauf stützt sich diese Zahl? Der Artikel zeichnet die Rückführungskette vom nationalen Winkelnormal über Bezugsnormale und Gebrauchsnormale bis zum Produkt nach, erklärt das Kreisschlussprinzip und den Polygon-Kreuzvergleich, rechnet vor, wie sich die Unsicherheit Stufe für Stufe aufbaut, und unterscheidet Kalibrierung und Eichung.
Im Datenblatt eines Drehgebers steht „Genauigkeit ±5″“. Diese Zahl wurde auf einem Prüfstand durch Vergleich mit einem Referenzdrehgeber ermittelt; und wer hat den Fehler des Referenzdrehgebers kalibriert? Verfolgt man die Kette weiter nach oben, muss sie beim nationalen Winkelnormal enden. Fehlt auch nur einem Glied dieser Kette eine Aufzeichnung oder eine Unsicherheitsangabe, ist ±5″ nur „eine gemessene Zahl“ und kein Größenwert, den man mit anderen vergleichen kann.
Drei Voraussetzungen der Rückführbarkeit
Metrologische Rückführbarkeit bedeutet, dass ein Messergebnis über eine dokumentierte, ununterbrochene Kette von Kalibrierungen auf eine Referenz bezogen werden kann, wobei jede Kalibrierung zur Endunsicherheit beiträgt (Begriffsdefinition in JJF 1001, dem chinesischen Metrologie-Wörterbuch). In der Praxis heißt das dreierlei:
- Lückenlose Kette: Jedes Normal auf jeder Stufe hat ein gültiges Kalibrierzertifikat und wird innerhalb des Kalibrierintervalls verwendet;
- Unsicherheitsangabe: Jedes Zertifikat nennt Messwert und erweiterte Unsicherheit, nicht nur „in Ordnung“;
- Aufzeichnungen: Verfahren, Umgebung, Personal und Gerätezustand sind nachvollziehbar; die Kompetenz des Labors wird üblicherweise nach ISO/IEC 17025 bewertet.
Rückführbarkeit heißt nicht „sehr genau“. Ein Prüfstand mit vollständiger Rückführungskette, aber 2″ Unsicherheit, reicht für die Prüfung eines ±5″-Produkts nur knapp.
Die Besonderheit des Winkels: Der Kreis ist sein eigenes Normal
Ein Längennormal braucht eine äußere Referenz, beim Winkel ist das anders. Der Radiant ist das Verhältnis von Bogenlänge zu Radius, der Vollkreis ist genau 2π; teilt man den Kreis in N Teile, muss die Summe der Teilungsfehler null sein:
Σδ_i = 0
Dieses „Kreisschluss“-Prinzip erlaubt es, hochrangige Winkelnormale selbst zu kalibrieren, ohne auf ein noch höheres äußeres Normal angewiesen zu sein. Typisch ist der Kreuzvergleich von Polygonspiegel und Rundtisch, siehe Abb. 2.
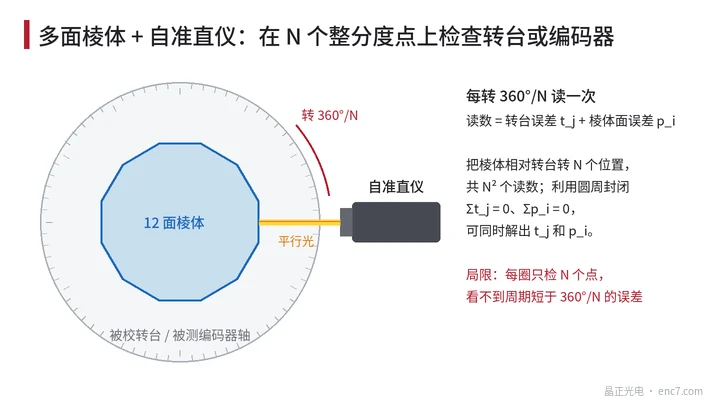
Sei t_j der Fehler des Rundtischs an der j-ten ganzzahligen Teilungsstelle und p_i die Winkelabweichung der i-ten Polygonfläche. Das Polygon wird relativ zum Rundtisch nacheinander in k = 0…N−1 Lagen gebracht, in jeder Lage wird eine volle Umdrehung gemessen; die Anzeige des Autokollimators ist:
r_jk = t_j + p_(j−k) + c_k
Dabei ist c_k der Nullpunkt des Autokollimators nach jeder Aufspannung (beliebig). Mit Σt_j = 0 und Σp_i = 0 gilt: Mittelung über j bei festem k liefert c_k; nach dessen Abzug liefert die Mittelung über k den Wert t_j; daraus ergeben sich auch die Polygonfehler p_i.
Rechenbeispiel: Wie genau ist der Kreuzvergleich?
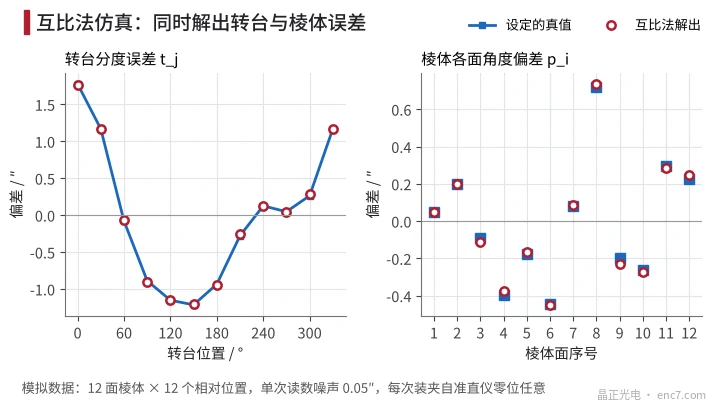
Simulation mit einem 12-flächigen Polygon (simulierte Daten): Rundtischfehler zwischen −1,2″ und +1,8″, Abweichungen der Polygonflächen innerhalb ±0,8″, Rauschen der Einzelablesung 0,05″, zufälliger Nullpunkt bei jeder Aufspannung. Die aus 144 Ablesungen ermittelten Rundtisch- und Polygonfehler weichen höchstens um etwa 0,03″ von den Vorgabewerten ab, siehe Abb. 3. Theoretisch beträgt der Fehler eines Einzelpunkts etwa σ·√(N−1)/N, bei σ = 0,05″ und N = 12 also etwa 0,014″ – in Übereinstimmung mit der Statistik aus 2000 Monte-Carlo-Durchläufen.
Dasselbe Schlussprinzip zeigt sich auch bei mehreren Abtastköpfen: Mittelt man über M gleichmäßig am Teilkreis verteilte Abtastköpfe, heben sich alle Oberwellenfehler außer den ganzzahligen Vielfachen von M auf. Referenzrundtische nutzen das häufig, um die eigene Genauigkeit zu steigern.
Wie sich die Unsicherheit Stufe für Stufe aufbaut
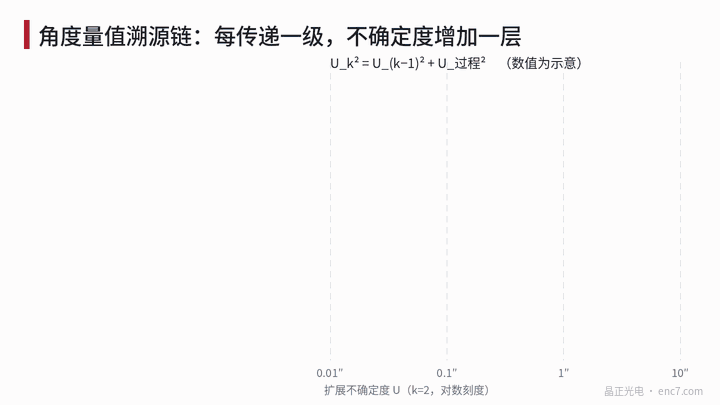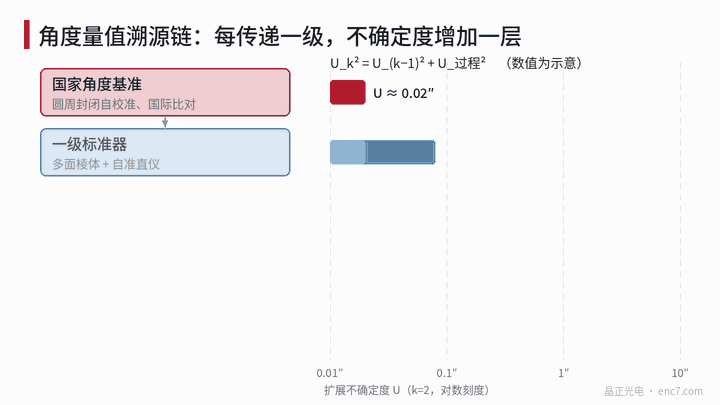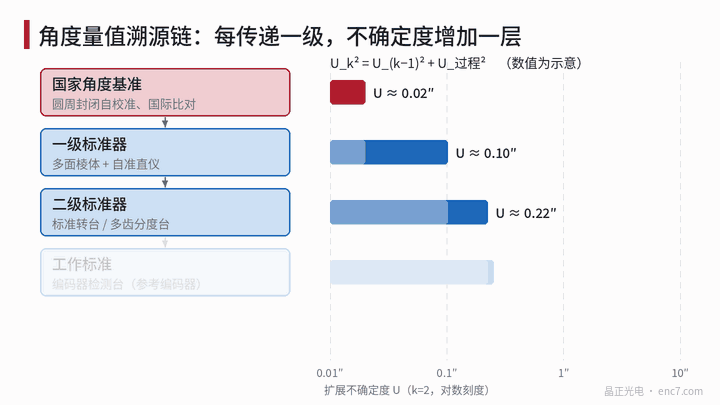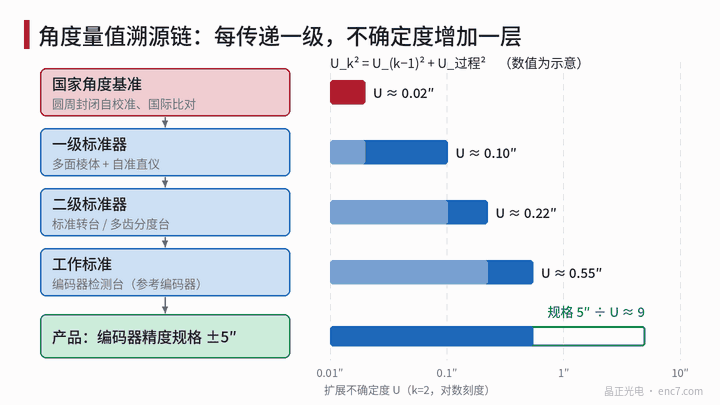
Die Unsicherheit der nächsten Stufe besteht aus zwei Teilen: der Unsicherheit des übergeordneten Normals und der durch den Vergleichsprozess dieser Stufe eingebrachten Unsicherheit (Aufspannung, Ausrichtung, Temperatur, Ableseauflösung usw.). Sind beide unabhängig, werden sie quadratisch addiert:
U_k² = U_(k−1)² + U_Prozess,k²
Die schematischen Werte aus Abb. 1: nationales Normal 0,02″, über Polygonspiegel + Autokollimator 0,10″, über Referenzrundtisch 0,22″, am Drehgeber-Prüfstand 0,55″. Das Verhältnis der Produktspezifikation ±5″ zu 0,55″ beträgt etwa 9 – die Messfähigkeit reicht aus.
Diese Zahlen zeigen eine oft übersehene Tatsache: Je weiter stromabwärts, desto mehr dominiert der Prozessterm der eigenen Stufe. Von den 0,55″ des Prüfstands steuert die vorgelagerte Kette nur 0,22″ bei; Übertragungsfehler der Kupplung, Montageexzentrizität des Prüflings und Interpolationsfehler des Referenzdrehgebers sind die großen Posten. Den Prüfstand zu verbessern ist meist wirksamer, als einem höherwertigen vorgelagerten Zertifikat nachzujagen.
Zu beachten sind auch die Grenzen der Abtastung: Ein 24-flächiges Polygon prüft nur alle 15° einen Punkt; Fehleranteile mit Perioden unter 30° werden gefaltet oder übersehen, und der Interpolationsfehler (Periode = eine Signalperiode) ist völlig unsichtbar. Kurzperiodische Fehler sind mit einem kontinuierlich vergleichenden Referenzdrehgeber zu prüfen.
Kalibrierung und Eichung: nicht dasselbe
| Merkmal | Eichung | Kalibrierung |
|---|---|---|
| Charakter | Gesetzliches Messwesen; Geräte im Verzeichnis der Pflichteichung müssen geeicht werden | Technische Tätigkeit, in der Regel freiwillig beauftragt |
| Grundlage | Eichvorschrift (JJG) | Kalibrierrichtlinie (JJF) oder vereinbartes technisches Dokument |
| Ergebnis | In Ordnung oder nicht in Ordnung | Messwert und Unsicherheit, in der Regel ohne Konformitätsaussage |
| Intervall | Durch die Vorschrift festgelegt | Vom Anwender je nach Nutzung festgelegt |
Firmeninterne Normale wie Drehgeber-Prüfstände und Polygonspiegel werden meist kalibriert. Liegt das Kalibrierzertifikat vor, muss der Anwender selbst beurteilen, ob die darin angegebenen Fehler und Unsicherheiten den eigenen Prüfanforderungen genügen. Zwischen zwei Kalibrierungen sollten mit einem Kontrollnormal Zwischenprüfungen erfolgen, um eine Drift des Normals rechtzeitig zu erkennen.
Praxishinweise
- Der Rückführungsnachweis eines Prüfstands muss bis zu den übergeordneten Zertifikaten reichen: Zertifikatsnummern und Gültigkeit von Referenzdrehgeber, Polygon und Autokollimator gehören in jeden Prüfbericht.
- Zur Genauigkeit des Drehgebers immer die Prüfunsicherheit angeben; liegt Spezifikation ÷ U unter 3–4, sollte die Entscheidung ein Schutzband berücksichtigen.
- Im Unsicherheitsbudget eines Prüfstands sind Montageexzentrizität, Kupplung und Temperatur meist größer als das vorgelagerte Zertifikat; diese Prozessterme zuerst verbessern.
- Das Polygonverfahren eignet sich nur für langperiodische Fehler; Interpolationsfehler und kurzperiodische Teilungsfehler erfordern kontinuierlichen Vergleich oder ein Hochgeschwindigkeits-Zeitintervallverfahren.
- Enthält ein Kalibrierzertifikat keine Aussage „in Ordnung“, muss der Anwender die Fehler selbst mit den Grenzwerten vergleichen – „kalibriert“ ist nicht gleich „konform“.
- Einen stabilen Drehgeber oder ein Polygon als Kontrollnormal verwenden, monatlich oder je Charge messen und eine Regelkarte führen – als Nachweis der Zwischenprüfungen.
Fazit
Ausgangspunkt der Winkelrückführung ist der Kreisschluss; Selbstkalibrierverfahren machen hochrangige Normale unabhängig von äußeren Referenzen. Entlang der Kette vom nationalen Normal über Bezugs- und Gebrauchsnormale bis zum Produkt wächst die Unsicherheit Stufe für Stufe quadratisch an, und häufig dominieren die nachgelagerten Prozessterme. Damit die Genauigkeit eines Drehgebers sauber angeschlossen ist, braucht es eine lückenlose Kette, Unsicherheitsangaben auf jeder Stufe und konsequente Zwischenprüfungen im Betrieb.
Übersetzung des chinesischen Originalartikels (0192). ENC7 – Hersteller von Encoderscheiben (Anfrage) · Fachartikel · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten. Dieser Artikel wurde mit KI-Unterstützung erstellt.