Prüfung, Zuverlässigkeit und Qualität
Ermüdung der Klebschicht unter Temperaturwechsel
Teilscheibe und Nabe haben unterschiedliche Ausdehnungskoeffizienten; jeder Temperaturzyklus schert die Klebschicht hin und her. Der Artikel leitet die thermische Fehlanpassungsschubdehnung Δγ = Δα·ΔT·r/h ab, berechnet die Dehnungsgröße für typische Werkstoffpaare, zeigt mit der Coffin-Manson-Beziehung, wie empfindlich die Umrechnung Prüfung→Einsatz auf den Exponenten n reagiert, und gibt Hinweise zu Klebschichtdesign und Temperaturwechselprüfung.
Eine auf die Nabe geklebte Teilscheibe verlässt das Werk mit zulässiger Exzentrizität; nach einigen hundert Hoch-Tief-Temperaturzyklen ist die Exzentrizität gewandert, im Extremfall löst sich die Scheibe. Die übliche Ursache ist nicht „Alterung“ des Klebstoffs, sondern Ermüdung: Glas und Metall unterscheiden sich um ein Mehrfaches im Ausdehnungskoeffizienten, jeder Temperaturanstieg und -abfall schert die Klebnaht erneut, Mikrorisse beginnen am äußeren Klebrand und wachsen ringförmig nach innen.
Thermische Fehlanpassungsschubdehnung
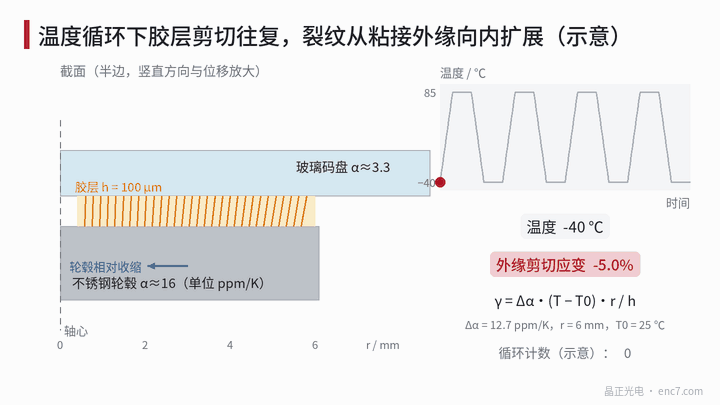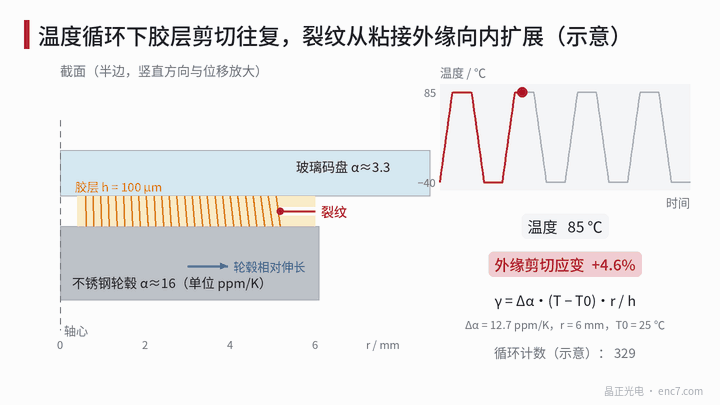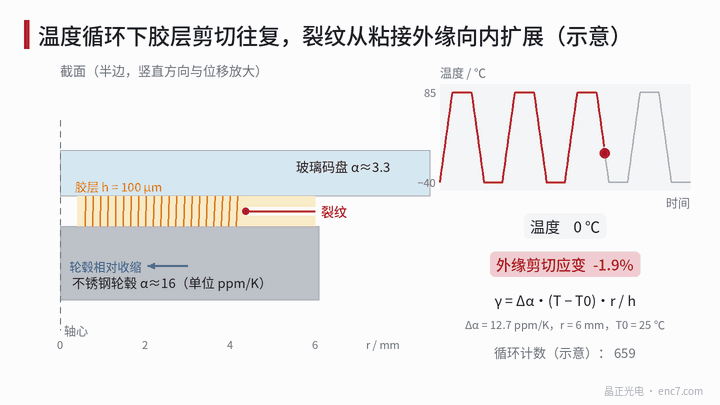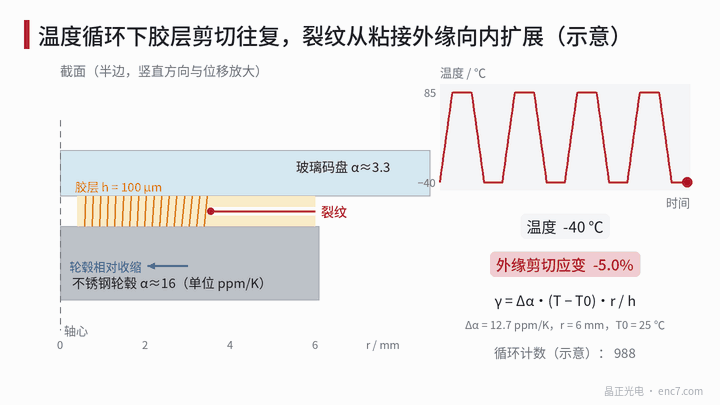
Mit der Achse als Symmetriezentrum beträgt bei einer Temperaturänderung ΔT relativ zur spannungsfreien Temperatur T0 die radiale Verschiebungsdifferenz zwischen Nabe und Scheibe am Radius r
u(r) = Δα·ΔT·r
Bei Klebschichtdicke h ist die Schubdehnung
γ(r) = Δα·ΔT·r / h
wobei Δα die Differenz der linearen Ausdehnungskoeffizienten der beiden Substrate ist. Die Dehnung ist auf der Achse null und am äußeren Klebradius maximal – deshalb starten Risse am Außenrand.
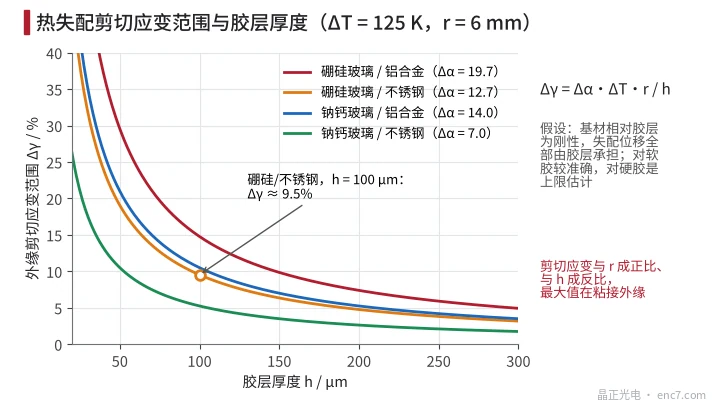
Die Formel setzt voraus, dass beide Substrate relativ zum Klebstoff starr sind und die gesamte Fehlanpassungsverschiebung von der Klebschicht aufgenommen wird. Bei weichen Klebstoffen wie Silikonkautschuk oder Polyurethan stimmt das recht gut; bei hartem Epoxid verformen sich die Substrate selbst, die Formel liefert eine Obergrenze, und Scheibe sowie Nabe tragen einen Teil der Spannung.
Auch T0 zählt: bei raumtemperaturhärtendem Klebstoff liegt T0 etwa bei Raumtemperatur; bei heißhärtendem Klebstoff liegt T0 nahe der Aushärtetemperatur, sodass die Klebschicht bei Raumtemperatur bereits eine Vordehnung trägt und die Dehnung unter −40/+85 ℃ nicht mehr symmetrisch ist.
Zahlenbeispiel: Wie groß ist die Dehnung?
Eine Borosilikatglas-Scheibe (α ≈ 3,3×10⁻⁶/K) auf einer Edelstahl-Nabe (α ≈ 16×10⁻⁶/K) ergibt Δα = 12,7×10⁻⁶/K. Äußerer Klebradius 6 mm, Klebschichtdicke 100 μm, Zyklus −40/+85 ℃ (ΔT = 125 K):
u = 12,7×10⁻⁶ × 125 × 6 mm ≈ 9,5 μm Δγ = 9,5 μm / 100 μm ≈ 9,5 %
Mit Aluminium-Nabe Δγ ≈ 14,8 %; mit Kalk-Natron-Glas auf Edelstahl Δγ ≈ 5,3 %; Halbierung der Dicke auf 50 μm verdoppelt jeden Wert (Abb. 2).
Was bedeutet diese Größenordnung? Weiche Klebstoffe haben einen Schubmodul der Größenordnung 1 MPa, 9,5 % Dehnung entsprechen etwa 0,1 MPa Schubspannung – der Klebstoff trägt das, wenn Dehnungsvermögen und Ermüdungsfestigkeit ausreichen. Hartes Epoxid hat einen Schubmodul der Größenordnung 1 GPa, dieselbe Dehnung entspricht etwa 95 MPa und liegt bereits über der Schubfestigkeit typischer Strukturklebstoffe von einigen zehn MPa; die Klebschicht kann die gesamte Fehlanpassung nicht „schlucken“, Folge ist entweder Riss im Klebstoff oder Spannungseinleitung ins Glas – Letzteres ist eine häufige Ursache für Risse am Bohrungsrand von Glas-Teilscheiben.
Coffin-Manson-Beziehung und Umrechnung
Die empirische Beziehung zwischen Low-Cycle-Ermüdungslebensdauer und zyklischem Dehnungsbereich lautet
N_f = C·Δγ^(−n)
wobei N_f die Zyklenzahl bis zum Ausfall und C sowie n material-, temperatur- und haltezeitabhängige Konstanten sind. Die klassische Form nutzt plastische (inelastische) Dehnung; Klebstoffe werden üblicherweise an gemessene Gesamtdehnung oder inelastische Dehnung angepasst.
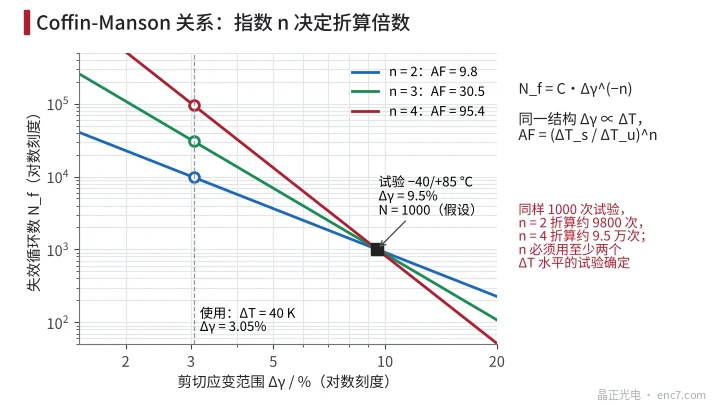
In einer gegebenen Struktur ist Δγ proportional zu ΔT, der Beschleunigungsfaktor zwischen Prüfung und Einsatz ist daher
AF = (ΔT_s / ΔT_u)^n
Beispiel: Prüfung −40/+85 ℃ (125 K), Einsatz 40 K Hub durch Geräte-Ein/Aus. Für n = 2, 3, 4 ist AF = 9,8, 30,5, 95,4. Bei angenommener Medianlebensdauer von 1000 Zyklen in der Prüfung ergeben sich im Einsatz etwa 9800, 3,1×10⁴ und 9,5×10⁴ Zyklen; bei 2 Ein/Aus-Zyklen pro Tag etwa 13, 42 und 131 Jahre (Abb. 3). Ein Unterschied von 2 in n ändert die Aussage um nahezu den Faktor 10; n muss aus Versuchen bei mindestens zwei ΔT-Niveaus bestimmt und darf nicht von Lotverbindungen übernommen werden.
Zudem: Je länger die Hochtemperatur-Haltedauer, desto vollständiger kriecht ein viskoelastischer Klebstoff und desto größer ist die inelastische Dehnung pro Zyklus; in der Lottechnik korrigiert Norris-Landzberg Frequenz und Spitzentemperatur, dieselbe Klasse von Effekten gibt es in Klebschichten.
Abwägungen beim Klebschichtdesign
| Maßnahme | Wirkung auf die Lebensdauer (n = 2) | Preis |
|---|---|---|
| Klebschichtdicke 50→100 μm | Δγ halbiert, Lebensdauer etwa ×4 | mehr Kriechen; Dickenschwankung begünstigt Planlaufabweichung |
| Äußerer Klebradius 6→5 mm (Innenradius 3 mm) | Δγ auf 0,83, Lebensdauer etwa ×1,44 | Torsionskapazität nach r_o³ − r_i³ auf etwa 52 % |
| Nabenwerkstoff mit näherem Ausdehnungskoeffizienten | Δα direkt kleiner | Werkstoffkosten und Bearbeitbarkeit |
| Weicher Klebstoff | Spannung stark reduziert | geringe Steifigkeit; Scheibe kann unter Stoß oder Wärme wandern → Exzentrizitätsdrift |
Ebenso wichtig ist die Dickengleichmäßigkeit: Glas-Mikrokugeln definierter Größe im Klebstoff oder Distanzstücke als Anschläge halten die Dicke; über den Außenrand austretende Klebwulste ändern die Randspannungsverteilung, der Prozess muss die Reinigung vorgeben.
Wie eine Temperaturwechselprüfung auszulegen ist
- Verfahren: nach IEC 60068-2-14 Temperaturänderung; Na ist Zwei-Kammer-Schnelltransfer, Nb eine vorgegebene Änderungsrate. Klebschicht-Ermüdung nutzt üblicherweise Nb mit einer Rate nahe dem realen Einsatz.
- Temperatur und Haltezeit: Höchsttemperatur mit Reserve unter Tg des Klebstoffs; Haltezeit so lang, dass Scheibe, Klebschicht und Nabe Gleichgewicht erreichen und Kriechrelaxation abdecken.
- Beanspruchungsniveaus: mindestens zwei ΔT-Niveaus, je mindestens 8~10 Stück; Ausfallzyklen mit Weibull oder Lognormal anpassen, um n zu erhalten.
- Ausfallkriterium: funktional definieren. 1 μm Exzentrizitätsänderung bei r = 20 mm entspricht etwa 10″; Exzentrizität oder Planlaufänderung als Hauptkriterium, Drehmomenterhalt und durch das Glas sichtbare Ablösefläche als Ergänzung.
- Zwischenprüfung: etwa alle 100 Zyklen entnehmen und messen, Zyklenzahl bei Riss- oder Ablösebeginn erfassen.
- Kondensat vermeiden: beim Übergang kalt→warm kann die Oberfläche betauen; Feuchteaufnahme addiert einen weiteren Degradationsmechanismus – Kammerfeuchte steuern oder getrennt bewerten.
Technische Hinweise
- Zuerst Außenranddehnung mit Δγ = Δα·ΔT·r/h abschätzen; überschreitet ein weicher Klebstoff seine zulässige Ermüdungsdehnung oder die berechnete Schubspannung eines harten Klebstoffs seine Festigkeit, muss die Konstruktion geändert werden.
- Klebbereich möglichst achsnah: Dehnung proportional zu r, Torsionskapazität skaliert mit r³ – beides gemeinsam prüfen.
- Klebschichtdicke braucht eine Untergrenze und muss beherrschbar sein; Mikrokugeln oder Distanzstücke für Gleichmäßigkeit, damit lokal dünne Stellen keine Rissstarter werden.
- Bei heißhärtendem Klebstoff die Aushärtetemperatur als spannungsfreie Temperatur nehmen und die Vordehnung bei Raumtemperatur und am kalten Ende bewerten.
- Vor der Lebensdauerumrechnung n aus zwei oder mehr ΔT-Niveaus bestimmen; bei nur einem Niveau ist ein Vergleichsversuch möglich, keine Lebensdauerextrapolation.
- Exzentrizität und Planlaufänderung als Hauptausfallkriterien – sie entsprechen direkt dem Winkelfehler des Drehgebers.
Kurzfassung
Unter Temperaturwechsel beträgt der Schubdehnungsbereich in der Klebschicht etwa Δα·ΔT·r/h; bei Glas auf Metall erreicht er leicht einige bis über zehn Prozent. Die Coffin-Manson-Beziehung verknüpft Dehnung und Lebensdauer, doch der Exponent n dominiert die Umrechnung und muss versuchstechnisch bestimmt werden. Das Klebschichtdesign balanciert Dicke, Klebradius und Klebstoffsteifigkeit; Maßstab der Abnahme ist die Exzentrizitätsdrift.
Übersetzung des chinesischen Originalartikels (0194). ENC7 – Hersteller von Encoderscheiben (Anfrage) · Fachartikel · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten. Dieser Artikel wurde mit KI-Unterstützung erstellt.