Prüfung, Zuverlässigkeit und Qualität
SPC-Regelkarten in der Teilscheibenfertigung
Innerhalb der Toleranz zu bleiben heißt nicht, dass der Prozess stabil ist. Am Beispiel der Strichbreite von Teilscheiben berechnet dieser Artikel aus simulierten Daten vollständig die Eingriffsgrenzen einer X̄-R-Karte (Konstanten A₂, D₃, D₄), erklärt Ausreißerkriterien, rationale Untergruppen und ARL und unterscheidet Eingriffsgrenzen von Toleranzgrenzen.
Die Strichbreite der Teilscheibe ist mit 25,0 ±1,0 μm spezifiziert, und alle Prüfeinträge der letzten drei Monate waren in Ordnung. Eines Tages, nach einem Entwicklerwechsel, beginnt die Strichbreite langsam breiter zu werden – nur wenige Hundertstel Mikrometer pro Charge, noch weit von der oberen Toleranzgrenze, die Prüfung lässt weiterhin alles durch. Bis ein Ausschussteil erscheint, können schon Dutzende Chargen versetzt laufen. Was die statistische Prozesskontrolle (SPC) leisten muss, ist zu erkennen, dass sich der Prozess geändert hat, während das Produkt noch in Ordnung ist.
Die X̄-R-Karte und die Eingriffsgrenzen
Jedes Mal werden n Teile aus der laufenden Fertigung zu einer Untergruppe gezogen; Mittelwert X̄ und Spannweite R der Untergruppe werden berechnet. Nach k Untergruppen (in der Regel mindestens 20–25) erhält man den Gesamtmittelwert der Untergruppenmittel CL (Mittellinie) und die mittlere Spannweite R̄; die Eingriffsgrenzen sind:
UCL_X = CL + A₂·R̄, LCL_X = CL − A₂·R̄ UCL_R = D₄·R̄, LCL_R = D₃·R̄
Die Konstanten folgen aus den statistischen Eigenschaften der Spannweite unter Normalverteilung. Schreibt man d₂ für das Verhältnis von Erwartungswert von R zu σ und d₃ für das Verhältnis der Standardabweichung von R zu σ, dann A₂ = 3/(d₂·√n), D₄ = 1 + 3d₃/d₂, D₃ = max(0, 1 − 3d₃/d₂). Für n = 5 ist d₂ = 2,326 und d₃ = 0,864, also:
| Untergruppengröße n | A₂ | D₃ | D₄ | d₂ |
|---|---|---|---|---|
| 4 | 0,729 | 0 | 2,282 | 2,059 |
| 5 | 0,577 | 0 | 2,114 | 2,326 |
Die Prozessstandardabweichung wird geschätzt als σ̂ = R̄/d₂.
Rechenbeispiel Strichbreite
Simulierte Daten: 5 Scheiben je Untergruppe, Phase I mit 25 Untergruppen (angenommener Prozessmittelwert 25,05 μm, Standardabweichung 0,15 μm). Berechnung ergibt:
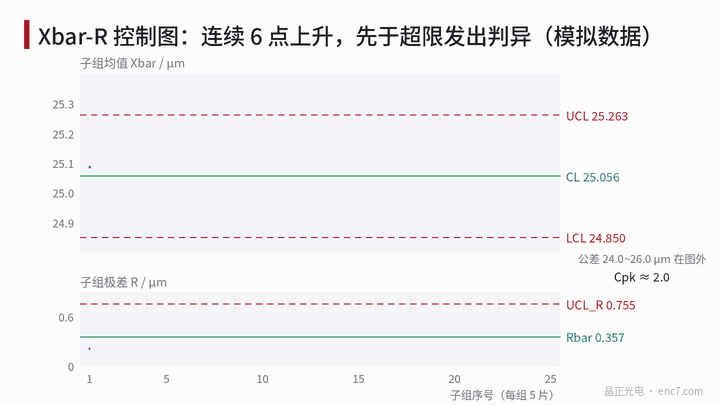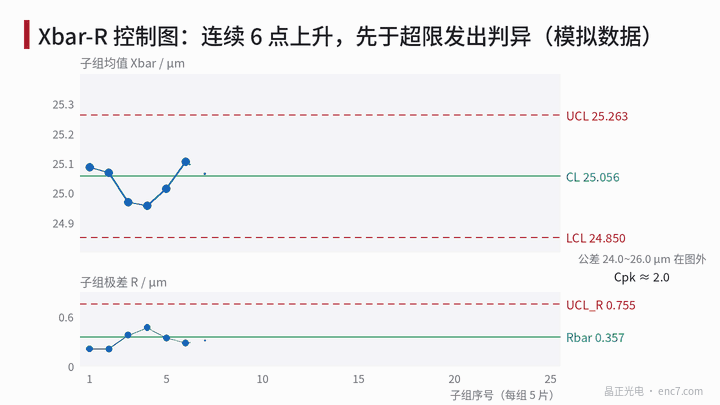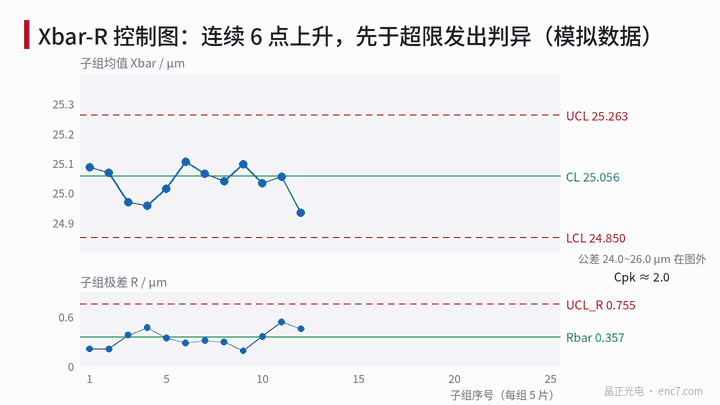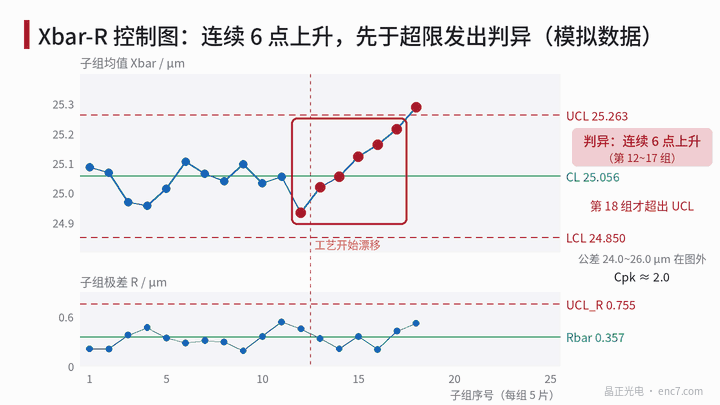
- CL = 25,056 μm, R̄ = 0,357 μm
- UCL_X = 25,056 + 0,577 × 0,357 ≈ 25,263 μm, LCL_X ≈ 24,850 μm
- UCL_R = 2,114 × 0,357 ≈ 0,755 μm, LCL_R = 0
- σ̂ = 0,357 / 2,326 ≈ 0,154 μm, Cp ≈ 2,17, Cpk ≈ 2,05
Alle Phase-I-Punkte liegen innerhalb der Eingriffsgrenzen ohne anomale Muster, die Grenzen können für die Phase-II-Überwachung verwendet werden. In Phase II driftet ab Untergruppe 13 der Mittelwert um +0,03 μm je Untergruppe (Simulation einer Änderungsbedingung der Entwicklung). Bei Untergruppe 17 zeigen die Untergruppen 12–17 6 aufeinanderfolgende steigende Punkte und lösen ein Ausreißerkriterium aus; der Mittelwert hat sich dann nur um etwa 0,15 μm verschoben und jeder Einzelwert liegt noch in der Toleranz. Erst Untergruppe 18 überschreitet die obere Eingriffsgrenze.
Zu beachten: dieser Datensatz ist zur Demonstration konstruiert. Bei linearer Drift hängt es vom Verhältnis der Driftgeschwindigkeit zur Zufallsstreuung des Untergruppenmittels ab, ob „aufeinanderfolgender Anstieg“ oder „außerhalb der Eingriffsgrenzen“ zuerst auslöst; die Trendregel ist nicht immer zuerst.
Ausreißerkriterien und Fehlalarme
Die gängigen Ausreißerkriterien (Nelson-Regeln) sind 8: 1 Punkt jenseits der 3σ-Eingriffsgrenzen; 9 aufeinanderfolgende Punkte auf derselben Seite der Mittellinie; 6 aufeinanderfolgende Punkte steigend oder fallend; 14 aufeinanderfolgende Punkte abwechselnd auf und ab; 2 von 3 Punkten jenseits 2σ auf derselben Seite; 4 von 5 Punkten jenseits 1σ auf derselben Seite; 15 aufeinanderfolgende Punkte innerhalb ±1σ; 8 aufeinanderfolgende Punkte außerhalb ±1σ. Die späteren Regeln entsprechen Drift, Periodizität, Schichtung und Mischung.
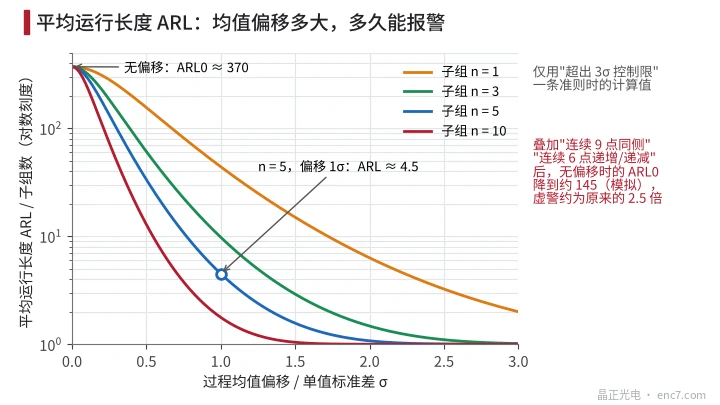
Mehr Regeln sind nicht immer besser. Wenn der Prozess sich nicht geändert hat, ergibt nur Regel 1 im Mittel einen Fehlalarm alle 370 Untergruppen (ARL₀ ≈ 370); nach Hinzufügen von „9 Punkte gleiche Seite“ und „6 Punkte steigend/fallend“ liefert die Monte-Carlo-Simulation ARL₀ etwa 145, die Fehlalarmhäufigkeit ist etwa das 2,5-Fache.
Die Entdeckungsleistung wird mit der mittleren Lauflänge (ARL) gemessen (Abb. 3). Bei einer Mittelwertsverschiebung um 1 Einzelwert-Standardabweichung alarmiert eine X̄-Karte mit n = 5 im Mittel nach 4,5 Untergruppen; bei n = 1 (Einzelwertkarte) braucht es im Mittel 44 Untergruppen.
Eingriffsgrenzen sind keine Toleranzgrenzen
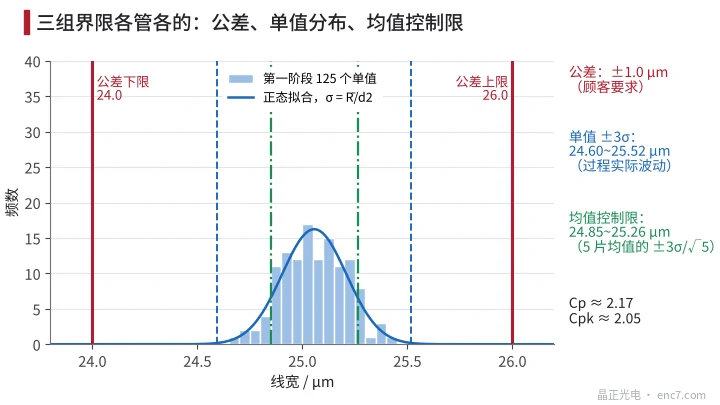
Diese drei Grenzgruppen werden oft verwechselt (Abb. 2):
- Toleranzgrenzen (24,0–26,0 μm) sind die Kundenforderung und entscheiden, ob ein Einzelstück in Ordnung ist;
- Einzelwert ±3σ (etwa 24,60–25,52 μm) ist der eigene Streubereich des Prozesses; der Vergleich mit der Toleranz ergibt die Prozessfähigkeit;
- Mittelwerts-Eingriffsgrenzen (24,85–25,26 μm) sind der Streubereich des Untergruppenmittels und dienen nur der Beurteilung, ob der Prozess stabil ist.
Toleranzgrenzen nicht in die X̄-Karte zeichnen und Eingriffsgrenzen nicht mit der Toleranz „aufweiten“. Ein beherrschter Prozess ist nicht dasselbe wie ausreichende Fähigkeit, und ausreichende Fähigkeit ist nicht dasselbe wie ein beherrschter Prozess: in diesem Beispiel liegt Cpk bei etwa 2,05, die Drift muss trotzdem alarmieren, weil eine besondere Ursache wirkt.
Rationale Untergruppen und Messsystem
Wie Untergruppen gezogen werden, entscheidet, was die Regelkarte überwacht. Kommen die 5 Werte von 5 Positionen derselben Scheibe, spiegelt R nur die Streuung innerhalb der Scheibe, die Eingriffsgrenzen werden zu eng, und normale Chargenunterschiede lösen häufig Ausreißerkriterien aus. Bei einem Parameter wie der Strichbreite, der sich chargenweise ändert (gleiche Belichtung und Entwicklung), nimmt man oft mehrere Scheiben derselben Charge als Untergruppe; bei großer Chargenstreuung kann man für Chargenmittelwerte eine Einzelwert-gleitende-Spannweite-Karte und dazu eine Spannweitenkarte innerhalb der Scheibe nutzen.
Außerdem sieht die Regelkarte „Prozessstreuung + Messstreuung“. Beträgt die Standardunsicherheit der Strichbreitenmessung 0,09 μm, macht sie etwa ein Drittel der Varianz an der Gesamtstandardabweichung 0,154 μm aus. Vor SPC sollte das Messsystem bewertet werden.
Engineering-Punkte
- In Phase I mindestens 20–25 Untergruppen sammeln, nach Entfernen von Punkten mit geklärter besonderer Ursache die Eingriffsgrenzen neu berechnen, dann überwachen.
- Regelkartenkonstanten nach Untergruppengröße nachschlagen: bei n = 5 ist A₂ = 0,577, D₃ = 0, D₄ = 2,114, d₂ = 2,326.
- Untergruppen an die Streuungsquelle anpassen: nach Charge organisieren; nicht nur Mehrfachpunkte innerhalb einer Scheibe verwenden, sonst werden Grenzen zu eng und Fehlalarme häufig.
- Ausreißerkriterien nach Bedarf wählen; jede zusätzliche Regel erhöht Fehlalarme; in diesem Beispiel erhöhen zwei Trendregeln die Fehlalarme auf etwa das 2,5-Fache.
- Toleranzgrenzen nur zur Konformitätsentscheidung, nicht in die Mittelwertkarte; auch ein Prozess mit hohem Cpk braucht Reaktion auf einen Alarm besonderer Ursache.
- Prozessänderungen (Entwicklerwechsel, Lichtquellenwechsel, Maskenwechsel) in der Karte kennzeichnen; bei Bedarf Phase I neu rechnen.
Zusammenfassung
Die X̄-R-Regelkarte wandelt mit A₂, D₃ und D₄ die mittlere Spannweite der Untergruppendaten in Eingriffsgrenzen um und erkennt mit Ausreißerkriterien besondere Ursachen im Prozess. Sie und die Toleranzentscheidung beantworten zwei verschiedene Fragen: die eine „hat sich der Prozess geändert?“, die andere „ist das Produkt in Ordnung?“. Mit rationaler Gruppierung, passenden Regeln und bestätigtem Messsystem kann die Karte Prozessdrift erkennen, während das Produkt noch in Ordnung ist.
Übersetzung des chinesischen Originalartikels (0200). ENC7 – Hersteller von Encoderscheiben (Anfrage) · Fachartikel · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten. Dieser Artikel wurde mit KI-Unterstützung erstellt.