Signalprobleme im Überblick
Symptom: Winkelfehler überwiegend zweimal pro Umdrehung – Verformung der Teilscheibe und Elliptizität der Teilung
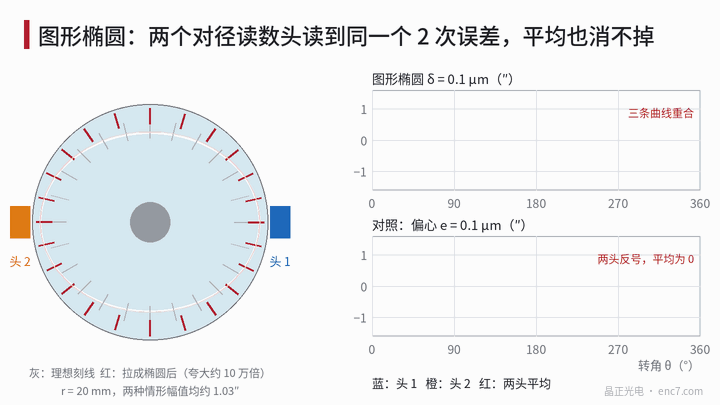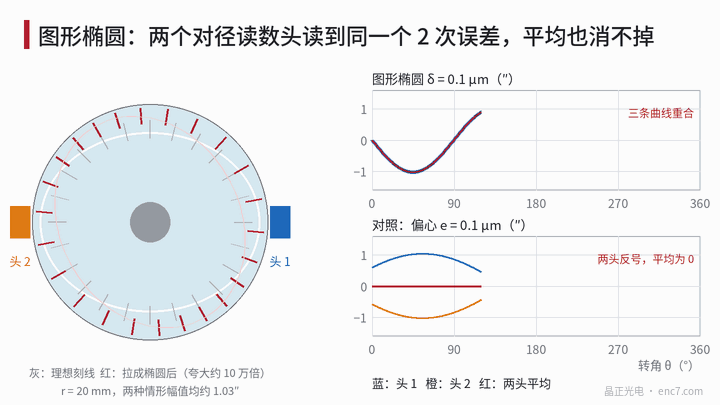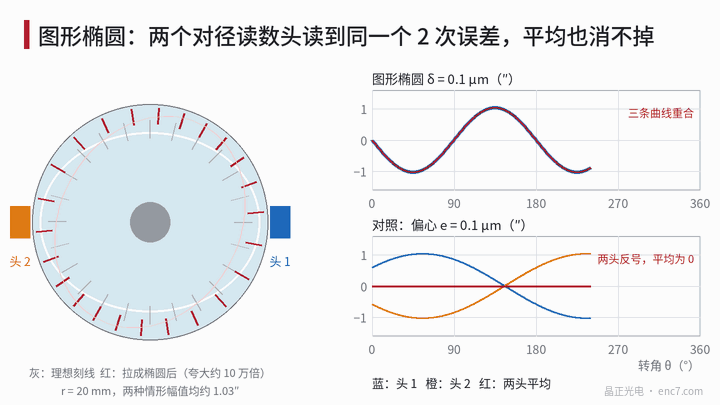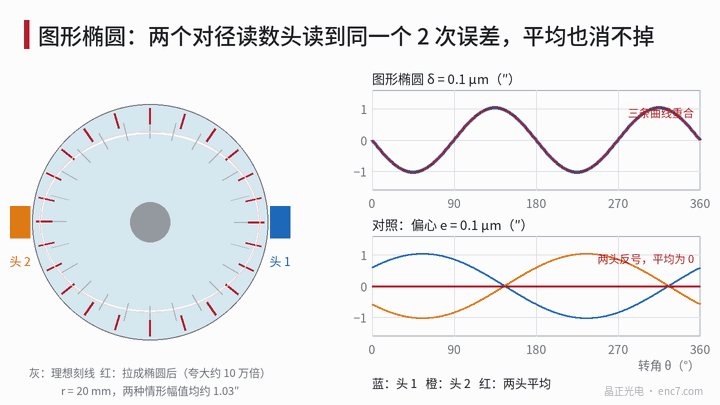
Ein Fehler zweiter Ordnung wird durch zwei diametral gegenüberliegende Abtastköpfe nicht aufgehoben. Typische Ursachen sind elliptische Teilung und eine ebene Verformung zweiter Ordnung durch Klebespannungen; translatorische Fehlerbewegungen 2. Ordnung der Welle heben sich dagegen auf. Eine relative Elliptizität ε erzeugt einen Fehler von etwa ε·sin2θ; bei r = 20 mm ergibt eine Halbachsenabweichung von 0,1 μm etwa 1″. Dieser Artikel gibt Methoden zur Unterscheidung der Ursachen und ein Vorgehen bei der Fehlersuche an.
Ein Winkelmessgerät wird gegen einen Referenzdrehgeber kalibriert. Die erste Harmonische aus der Exzentrizität ist durch zwei diametral gegenüberliegende Abtastköpfe bereits beseitigt, doch die verbleibende Fehlerkurve steigt und fällt zweimal pro Umdrehung, ein bis zwei Winkelsekunden Spitze-Spitze, und keine Zentrierung ändert etwas daran. Die zweite Harmonische ist bei hochgenauen Drehgebern häufig, denn sie ist genau die niedrigste Ordnung, die die diametrale Mittelung nicht beseitigen kann. Um sie zu behandeln, muss man zuerst unterscheiden, ob die Teilung selbst zu einer Ellipse verzogen ist, ob die Teilscheibe nach dem Kleben verformt wurde oder ob die Welle beim Drehen zweimal pro Umdrehung taumelt.
Modell: Wie aus einer Ellipse ein Winkelfehler wird
Die Strichteilung sei gegenüber dem idealen Kreis in zwei orthogonalen Richtungen um ±ε gestreckt bzw. gestaucht, d. h. der Radius wird in einer Richtung r + δ und in der dazu senkrechten r − δ, mit ε = δ/r. Für den scheinbaren Winkel eines Strichs gilt tanψ′ = (1 − ε)·tanψ/(1 + ε); die Entwicklung ergibt
Δθ ≈ ε·sin2(θ − θ0)
mit θ0 als Richtung der großen Ellipsenachse. Bei r = 20 mm und δ = 0,1 μm ist ε = 5×10⁻⁶, die Amplitude etwa 1,03″, durch numerische Lösung bestätigt. Ein Zehntel Mikrometer ist eine Winkelsekunde – deshalb ist der Fehler zweiter Ordnung so hartnäckig.
Zu beachten: Der Winkelfehler entsteht aus der tangentialen Verschiebung der Striche, nicht aus der radialen. Bei einer gleichmäßigen affinen Streckung (ein Maßstabsunterschied der beiden Achsen beim Maskenschreiben gehört dazu) haben tangentiale und radiale Verschiebung gleiche Amplitude, der Fehler ist δ/r; bei der dehnungslosen Verformung eines dünnen Rings, der zur Ellipse gedrückt wird, ist die tangentiale Verschiebung nur halb so groß wie die radiale, der Fehler δ/(2r). Die mit einem Bildverarbeitungs-Messgerät gemessene Elliptizität des Spurkreises lässt sich daher nicht direkt in einen Winkelfehler umrechnen; stattdessen die Winkellagen der Striche messen.
Drei Ursachenklassen und diametrale Mittelung
Die beiden diametralen Abtastköpfe liegen 180° auseinander, und sin2θ ist bei θ und θ + 180° gleich; jede in der Teilung fixierte Form zweiter Ordnung wird von beiden Köpfen mit gleichem Vorzeichen gelesen und bleibt nach der Mittelung erhalten. Bei der Welle ist es anders: Eine Translation der Wellenachse erzeugt an beiden Köpfen gleich große, entgegengesetzte tangentiale Verschiebungen, und die diametrale Mittelung hebt sie auf – unabhängig davon, wie oft pro Umdrehung sie auftritt.
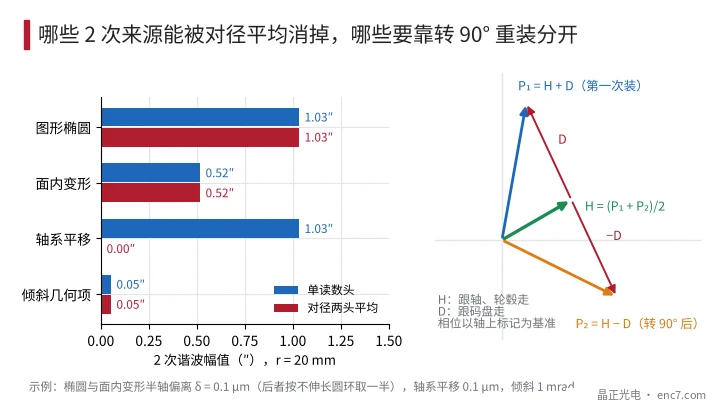
| Ursache | Mechanismus | Einzelner Abtastkopf | Diametrale Mittelung | Mit Temperatur |
|---|---|---|---|---|
| Elliptische Teilung | Maßstabsunterschied der Achsen beim Maskenschreiben, Kopierverzug | ε·sin2θ | bleibt | im Wesentlichen konstant |
| Ebene Verformung durch Kleben | unrunde Nabe, ungleichmäßige Klebstoffschicht, Zweipunkt-Einspannung | etwa δ/(2r)–δ/r | bleibt | ändert sich mit thermischer Fehlanpassung |
| Fehlerbewegung 2. Ordnung der Welle | elliptischer Lagersitz oder Innenring, Wellenachse verschiebt sich zweimal pro Umdrehung | Verschiebung/r | hebt sich auf | je nach Konstruktion |
| Geometrischer Kippterm | (β²/4)·sin2θ | 0,05″ bei β = 1 mrad | bleibt | — |
(Alle Werte sind Beispiele, siehe Abb. 2 links.) Auch eine Sattelverwölbung erzeugt über die tangentiale Kopplung im Abtastkopf einen Fehler 2. Ordnung, der durch diametrale Mittelung ebenfalls nicht verschwindet; die Messung der Verwölbung behandelt der Artikel dieser Reihe zur zweimaligen Amplitudenschwankung pro Umdrehung.
Vorgehen bei der Fehlersuche
- Symptom bestätigen: mehrrundige Synchronmittelung mit Z als Bezug; der Anteil 2. Ordnung wiederholt sich von Umdrehung zu Umdrehung mit stabiler Phase. Nicht synchrone Anteile 2. Ordnung hängen meist mit den Lagern zusammen und werden gesondert behandelt.
- Einzelkopf und Mittelwert vergleichen: Bei zwei Abtastköpfen den Anteil 2. Ordnung jedes Kopfs und den Mittelwert bestimmen; bei nur einem Abtastkopf diesen in die diametral gegenüberliegende Lage versetzen und nochmals messen. Am Einzelkopf vorhanden, nach der Mittelung verschwunden, bedeutet Wellentranslation – mit kapazitivem Taster oder Normalkugel die radiale Fehlerbewegung 2. Ordnung der Welle messen und bestätigen. Nach der Mittelung noch vorhanden bedeutet Teilung oder Verformung der Teilscheibe.
- Teilung im Freizustand messen: Die Teilscheibe mit geringer Haltekraft auf einen Präzisionsrundtisch legen (Dreipunktauflage oder schwaches Vakuum), mit einem Bildverarbeitungs-Messgerät oder einem einzelnen Abtastkopf die Winkellagen einiger Striche messen und so den Anteil 2. Ordnung der Teilung selbst bestimmen. Vergleich mit dem montierten Ergebnis: Ähnliche Amplitude und Richtung bedeutet elliptische Teilung; nach der Montage deutlich größer bedeutet Klebe- oder Einspannverformung.
- Um 90° verdreht neu montieren: Bei lösbarer Einspannung, vor dem Aushärten des Klebstoffs oder auf einem Kalibrierrundtisch die Teilscheibe gegenüber der Nabe um 90° verdrehen und erneut messen. Mit einer Marke auf der Welle als Phasenbezug wechselt der der Teilscheibe folgende Anteil 2. Ordnung D das Vorzeichen, der Welle und Nabe folgende Anteil H bleibt gleich: P₁ = H + D, P₂ = H − D, also D = (P₁ − P₂)/2, H = (P₁ + P₂)/2.
- Bei anderer Temperatur wiederholen: Den Anteil 2. Ordnung bei zwei Temperaturen messen. Der durch Klebespannung verursachte Teil ändert sich linear mit der Temperaturdifferenz, die elliptische Teilung bleibt im Wesentlichen gleich.
- Ursache beheben: Bei elliptischer Teilung zum Maskenschreiben oder Kopieren zurückgehen und den Maßstab der beiden Achsen korrigieren; bei Klebeverformung Rundheit der Nabe, Symmetrie der Klebstoffmenge und Einspannart prüfen und auf spannungsarmen Klebstoff oder gleichmäßige ringförmige Verklebung umstellen; ein stabiler, temperaturunabhängiger Rest lässt sich mit einer Korrekturtabelle für die 2. Harmonische beseitigen.
Praxishinweise
- Die Amplitude des Fehlers zweiter Ordnung ist etwa δ/r: Bei r = 20 mm ergibt eine Halbachsenabweichung δ = 0,1 μm etwa 1″ – Verformungen im Submikrometerbereich müssen beherrscht werden.
- Zwei diametrale Abtastköpfe beseitigen nur ungerade Ordnungen und Wellenachsentranslation; elliptische Teilung und ebene Verformung der Teilscheibe bleiben.
- Die Elliptizität des Spurkreises zu messen ist nicht dasselbe wie den Winkelfehler zu messen: Die Umrechnungsfaktoren für affine Verformung und Ringbiegung unterscheiden sich um den Faktor zwei – maßgeblich ist die Winkellage der Striche.
- Der Vergleich von Einzelkopf und diametralem Mittelwert ist der erste Schritt: Er trennt die beiden Hauptklassen Welle und Teilscheibe.
- Bei der um 90° verdrehten Neumontage ergibt die Zeigerdifferenz geteilt durch 2 den der Teilscheibe folgenden Anteil, die Summe geteilt durch 2 den Welle und Nabe folgenden Anteil.
- Der durch Kleben verursachte Anteil 2. Ordnung ändert sich mit der Temperatur; eine Korrekturtabelle eignet sich nur für den stabilen Teil.
Fazit
Ein Winkelfehler mit überwiegend zwei Schwankungen pro Umdrehung bedeutet, dass eine Form mit zweizähliger Symmetrie in die Messung eingeht: Elliptische Teilung und ebene Verformung der Teilscheibe bleiben nach diametraler Mittelung erhalten, die Translation 2. Ordnung der Welle hebt sich auf. Zuerst durch den Vergleich von Einzelkopf und Mittelwert die Welle abtrennen, dann durch Messung im Freizustand, um 90° verdrehte Neumontage und Wiederholung bei anderer Temperatur Teilung und Klebeverformung trennen – so lässt sich entscheiden, ob zum Maskenprozess zurückgegangen oder die Montage verbessert werden muss.
Übersetzung des chinesischen Originalartikels (0236). ENC7 – Hersteller von Encoderscheiben (Anfrage) · Fachartikel · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten. Dieser Artikel wurde mit KI-Unterstützung erstellt.