Fachbegriffe der Teilscheibe
Beugungseffizienz: Wie sich die Energie auf die Ordnungen verteilt
Beugungseffizienz sagt, wie viel des einfallenden Lichts in eine gegebene Ordnung geht. Dieser Artikel unterscheidet absolute und relative Effizienz, zeigt, dass Tastverhältnis- und Nutiefenfehler ±1 nur in zweiter Ordnung treffen, Null- und gerade Ordnungen aber empfindlicher sind, gibt drei Abbildungen von Effizienz auf Signalamplitude und beschreibt ordnungsweise Leistungsmessung, Selbstchecks und Rückrechnung des Tastverhältnisses.
Zwei Chargen haben dieselbe Zeichnung und bestehen beide die Strichbreitenprüfung unter dem Mikroskop, doch im gleichen Abtastkopf unterscheiden sich die Signalamplituden um mehr als zehn Prozentpunkte. Strichbreite misst „wie die Linien aussehen“; der Abtastkopf interessiert „wohin das Licht ging“. Die Größe für Letzteres ist die Beugungseffizienz: der Anteil der einfallenden Leistung in Ordnung m. Wie die Nutiefe ausgelegt wird, um die Nullordnung auszuschalten, behandelt eine eigene Bibliotheksarbeit; hier gehen es um Effizienzdefinitionen, Fehlerempfindlichkeit, den Bezug zur Signalamplitude und die Messung.
Definition: absolute Effizienz, relative Effizienz und Erhaltung
Die Beugungseffizienz der Ordnung m hat zwei Definitionen:
η_m = P_m / P_in η_m,rel = P_m / P_ref
wobei P_m die Leistung in Ordnung m, P_in die einfallende Leistung und P_ref eine Referenzleistung ist: bei Transmission die Durchgangsleistung einer unstrukturierten Zone desselben Glases, bei Reflexion die Reflexionsleistung eines Planspiegels derselben Beschichtung. Relative Effizienz entfernt Glasflächenreflexion und andere gitterfremde Verluste. Unbeschichtetes Glas reflektiert bei Senkrechteinfall je Fläche etwa 4 %, die beiden Definitionen unterscheiden sich also um etwa 8 %; der Bericht muss angeben, welche gilt. Auch angeben, ob eine Einzelordnung oder die ±1-Summe gemeint ist.
Für ein binäres Gitter mit nur zwei Zuständen in der Periode (Anteil D) gilt in skalarer Dünngitternäherung:
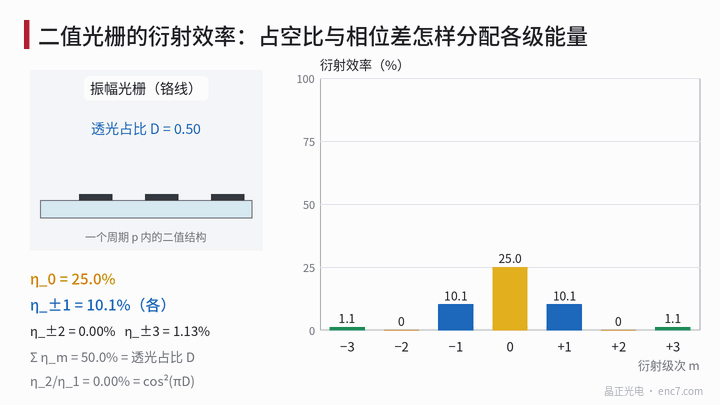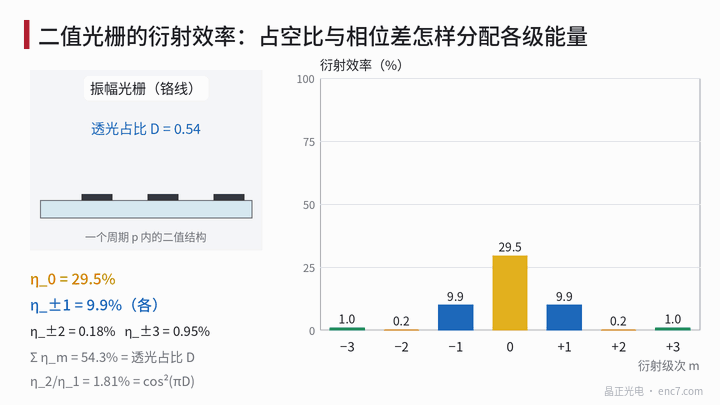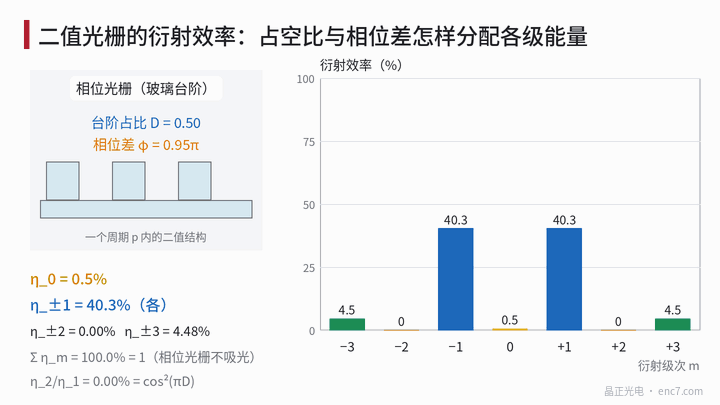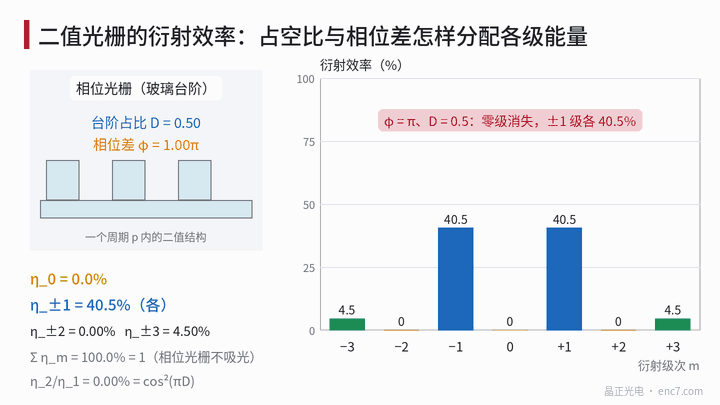
- Amplitudengitter (D = lichtdurchlässiger Anteil): η_0 = D², η_m = sin²(πmD)/(π²m²)
- Phasengitter (D = Stufenanteil, φ = Phasendifferenz): η_0 = 1 − 2D(1 − D)(1 − cosφ), η_m = 4·sin²(φ/2)·sin²(πmD)/(π²m²)
Bei D = 0,5 hat ein Amplitudengitter Nullordnung 25 %, ±1 je 10,1 %, ±3 je 1,13 %; ein Phasengitter mit φ = π hat Null = 0, ±1 je 40,5 %, ±3 je 4,5 %, und alle geraden Ordnungen null.
Nach dem Parsevalschen Satz ist die Summe der Effizienzen gleich dem Mittel des Betragsquadrats der Transmissionsfunktion: beim Amplitudengitter Σ η_m,rel = D, beim Phasengitter Σ η_m,rel = 1. Das ist der nützlichste Selbstcheck bei der Messung.
Fehlerempfindlichkeit: ±1 nur in zweiter Ordnung betroffen
Bei beiden Gittertypen enthalten ±1 den Faktor sin²(πD); ein Phasengitter zusätzlich sin²(φ/2). Mit Tastverhältnisabweichung δ = D − 0,5 und relativem Nutiefenfehler ε (φ = π(1 + ε)) gilt
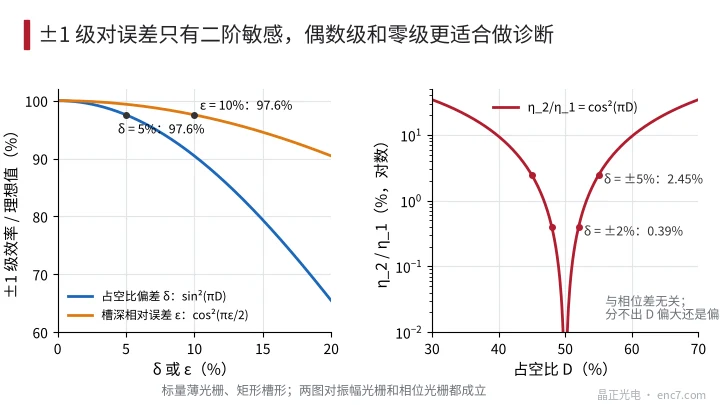
η_±1 / η_±1,ideal = cos²(πδ)·cos²(πε/2) ≈ 1 − (πδ)² − (πε/2)²
δ = 5 % oder ε = 10 % senken ±1 also je nur um etwa 2,4 % (siehe Abb. 2 links). Rechenwerte für ein Phasengitter mit φ = π:
| D | ε | η_0 | η_±1 (je) | η_±2 (je) |
|---|---|---|---|---|
| 0,50 | 0 | 0 | 40,5% | 0 |
| 0,50 | 10% | 2,45% | 39,5% | 0 |
| 0,45 | 0 | 1,00% | 39,5% | 0,97% |
| 0,45 | 10% | 3,42% | 38,6% | 0,94% |
| 0,40 | 0 | 4,00% | 36,7% | 3,50% |
Beim Amplitudengitter mit D = 0,45: η_0 = 20,25 %, η_±1 = 9,88 %, η_±2 = 0,24 %.
Fazit: die ±1-Effizienz ist unempfindlich gegen Prozessabweichungen; sie zur Beurteilung von Prozessdrift zu nutzen ist stumpf. Null- und gerade Ordnungen, die von null oder erster Ordnung aus ändern, sind die guten Diagnostikgrößen. Für jedes binäre Gitter gilt
η_2 / η_1 = cos²(πD) ≈ (πδ)²
unabhängig von Phasendifferenz und Gittertyp: 0,39 % bei δ = 2 %, 2,45 % bei δ = 5 % (siehe Abb. 2 rechts).
Wie die Signalamplitude der Effizienz folgt
Der Faktor, mit dem eine Effizienzänderung in die Signalamplitude eingeht, hängt von der Abtastart ab.
Abbildend (Amplitudengitter). Bei geometrischer Projektion sind die Fourierkoeffizienten von Teilscheiben- und Abtastgittertransmission a_m und b_m; die Grundwellenamplitude des Signals ist 2·|a_1|·|b_1| = 2·√(η_1,Scheibe·η_1,Abtast), folgt also der Quadratwurzel von η_1 der Scheibe.
Interferentiell. Jeder Strahl wird einmal an der Scheibe und einmal am zweiten Gitter gebeugt; bei symmetrischen Armen ist die Wechselamplitude etwa 2·P·η_1,Scheibe·η_1,zweites·V (V = Sichtbarkeit) und folgt η_1 der Scheibe linear; beugt der Weg zweimal an der Scheibe, folgt er η_1².
Ein Abfall von η_1 der Scheibe um 5 % senkt also ein abbildendes Signal um etwa 2,5 %, ein einfach gebeugtes interferentielles um etwa 5 %, ein doppelt gebeugtes um etwa 10 %. Außerdem ist die Modulationstiefe unempfindlich gegen ±1-Asymmetrie: 2·√(η₊·η₋)/(η₊ + η₋) bleibt bei η₊/η₋ = 0,8 noch 0,994, aber Nullordnungsleckage und Streulicht in den Detektor heben die Gleichkomponente direkt an.
Messung: ordnungsweise mit dem Leistungsmesser
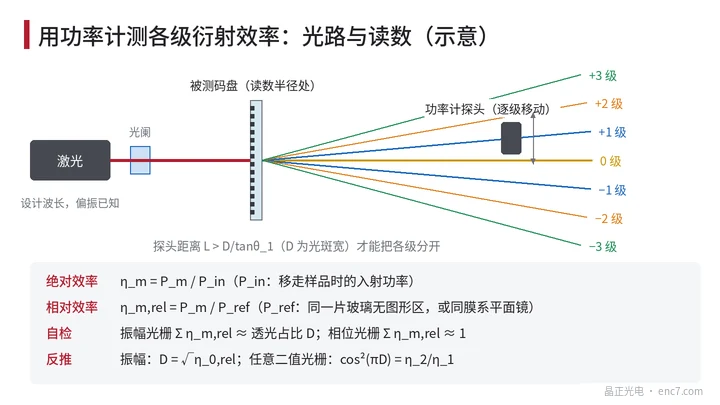
- Quelle und Fleck: kollimiertes Licht nahe der Entwurfswellenlänge; der Fleck muss Dutzende Perioden oder mehr abdecken und ganz in der Spur liegen; Polarisation parallel oder senkrecht zu den Linien notieren; bei Periode von nur wenigen Wellenlängen beide Polarisationen messen.
- Geometrie: Einfallswinkel auf den tatsächlichen Winkel des Abtastkopfs setzen; die Detektorapertur muss eine Einzelordnung vollständig fassen, Abstand L > D/tanθ_1 (D = Fleckbreite). Bei p = 20 μm und D = 1 mm muss L größer als etwa 23 mm sein.
- Referenz: P_in oder P_ref mit demselben Kopf und demselben Messbereich messen.
- Ordnungsweise Ablesen: Ordnungen 0, ±1, ±2, ±3 messen, Dunkelstrom und Umgebungslicht abziehen.
- Selbstcheck: Σ η_m,rel mit D oder 1 vergleichen; der fehlende Teil kommt von ungemessenen hohen Ordnungen, Streuung und Absorption; bei klarer ±1-Asymmetrie zuerst Einfallswinkel und Nutprofilasymmetrie prüfen.
- Rückrechnung: beim Amplitudengitter D = √η_0,rel; beim binären Gitter |δ| aus η_2/η_1; beim Phasengitter dann φ aus 1 − cosφ = (1 − η_0)/(2D(1 − D)). Beispiel: bei D = 0,47, ε = +6 %, η_0 = 1,24 %, η_1 = 39,8 %, η_2 = 0,35 % ergibt die Rückrechnung |δ| = 3,0 % und φ = 169,2° oder 190,8°. Ob die Nut flach oder tief ist, braucht eine zweite Wellenlänge oder ein Profilometer.
Häufige Fehler: kohärenter Laser mit Mehrfachreflexionen zwischen den beiden Glasflächen lässt die Transmission mit lokaler Dicke schwanken; unbeschichtetes Glas kann bei idealer Parallelität und voller Kohärenz zwischen etwa 0,85 und 1-mal dem Maximum schwanken – Quelle mit Kohärenzlänge deutlich kleiner als 2n·t wählen (z. B. LED plus 10-nm-Schmalbandfilter, Kohärenzlänge etwa 77 μm); die Nullordnung kann zwei bis drei Größenordnungen unter ±1 liegen, Linearität der Sonde und Abschwächerkalibrierung müssen einbezogen werden; am Abtastradius ändert sich die Periode mit dem Radius – bei 1 mm radialer Fleckbreite und r = 20 mm um 5 % – Ordnungen verbreitern sich leicht und die Sondenapertur braucht Reserve.
Engineering-Punkte
- In der Spezifikation die Effizienzdefinition angeben: absolut oder relativ, Einzelordnung oder ±1-Summe, Wellenlänge, Einfallswinkel, Polarisation, Fleckgröße und -lage.
- ±1 ist nur zweiter Ordnung empfindlich gegen Tastverhältnis und Nutiefe; δ = 5 % oder ε = 10 % senken je um etwa 2,4 % – die Prozessüberwachung muss auch Null und ±2 erfassen.
- η_2/η_1 = cos²(πD) schätzt schnell die Tastverhältnisabweichung; bei δ = 2 % nur 0,39 %, die Messung braucht Dynamik der Größenordnung 10⁻³.
- Vor der Umrechnung Effizienz → Signalamplitude die Abtastart klären: abbildend folgt √η_1, einfach gebeugt interferentiell η_1, doppelt gebeugt η_1².
- Σ η_m-Erhaltung und ±1-Symmetrie als Mess-Selbstchecks nutzen; bei großer Abweichung zuerst den Strahlengang, dann die Teilscheibe prüfen.
- Bei Transmissionsmessung Quelle kurzer Kohärenzlänge verwenden oder nahe dem Messpunkt eine Referenzzone nehmen, um Welligkeit durch Zwei-Flächen-Interferenz im Glas zu vermeiden.
Zusammenfassung
Beugungseffizienz muss zuerst ihre Definition nennen. Die ±1-Effizienz ist nur zweiter Ordnung empfindlich gegen Tastverhältnis und Nutiefe – gut zur Abschätzung des Signalpotenzials, schlecht zur Prozessüberwachung; Null- und gerade Ordnungen sind empfindlicher, und η_2/η_1 = cos²(πD) kann das Tastverhältnis rückrechnen. Wie eine Effizienzänderung in die Signalamplitude geht, hängt von der Abtastart ab; mit ordnungsweiser Leistungsmessung, Erhaltungs-Selbstchecks und Quelle kurzer Kohärenz ist das Ergebnis verlässlich.
Übersetzung des chinesischen Originalartikels (0262). ENC7 – Hersteller von Encoderscheiben (Anfrage) · Fachartikel · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten. Dieser Artikel wurde mit KI-Unterstützung erstellt.