Glas und Substrate
Zinnseite und Luftseite von Floatglas: Wie groß ist der Unterschied beim Verchromen
Die mit dem Zinnbad in Kontakt stehende Seite von Floatglas trägt eine einige Mikrometer tiefe Zinndiffusionsschicht. Der Artikel schätzt das Zinnkonzentrationsprofil mit einem Diffusionsmodell, erklärt die Identifikation der Zinnseite mit einer 254-nm-UV-Lampe, vergleicht, welche Unterschiede bei Aufheiztrübung, Haftung und Beständigkeit belastbar sind und welche selbst geprüft werden müssen, und gibt Hinweise zur Wahl und Kennzeichnung der Beschichtungsseite.
Floatglas wird auf einem Bad aus geschmolzenem Zinn geformt: die Unterseite berührt das Zinn, die Oberseite ist der Schutzatmosphäre zugewandt. Bei Formtemperatur diffundiert Zinn in die Unterseite, sodass sich „Zinnseite“ und „Luftseite“ in der Zusammensetzung unterscheiden. Mit bloßem Auge sind sie kaum zu unterscheiden, doch Reinigung, Ausheizen und Schichthaftung vor dem Verchromen der Teilung können sich dadurch unterscheiden. Zuerst wird abgeschätzt, wie tief das Zinn eindringt, dann wie man die Zinnseite erkennt, und schließlich, welche Unterschiede belastbar sind und welche selbst gemessen werden müssen.
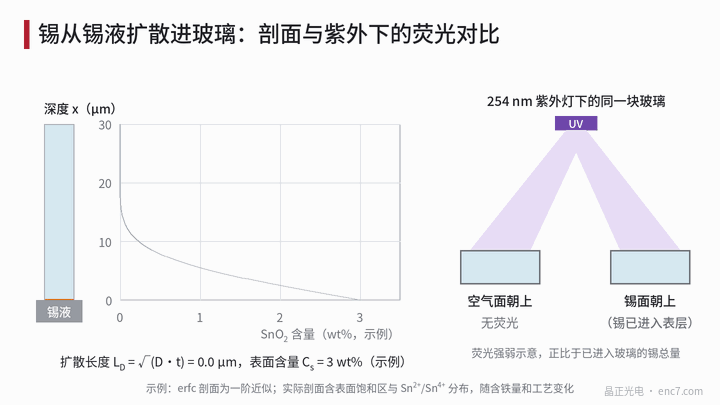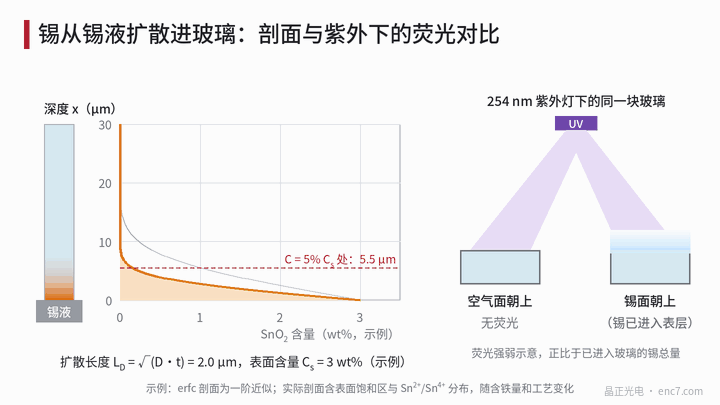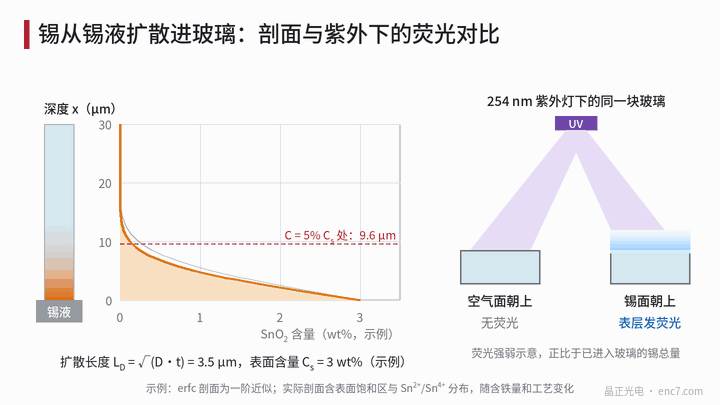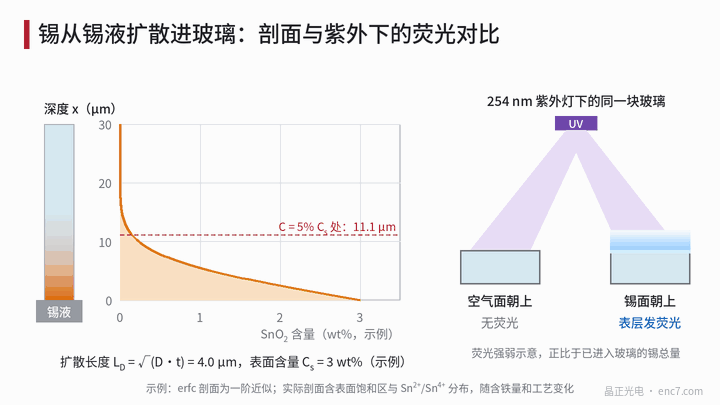
Zinndiffusionsprofil: wenige bis über zehn Mikrometer
Zinn tritt vorwiegend als Sn²⁺ in das Glas ein und nimmt nach innen ab. Das einfachste Modell erster Ordnung ist das zweite Ficksche Gesetz mit konstanter Oberflächenkonzentration:
C(x, t) = C_s · erfc( x / (2 L_D) ), L_D = √(D·t)
wobei x die Tiefe von der Zinnseitenoberfläche, C_s die Oberflächenkonzentration, D der Diffusionskoeffizient, t die Kontaktzeit und L_D die Diffusionslänge ist. Literaturwerte der Oberflächengehalte liegen bei einigen wt% SnO₂, die Tiefen bei wenigen bis über zehn Mikrometern und schwanken stark mit Eisengehalt, Badtemperatur und Verweilzeit. Mit den Beispielparametern C_s = 3 wt%, L_D = 4 μm (Annahmewerte, keinem Produkt zugeordnet):
| Tiefe x (μm) | 0 | 2 | 4 | 8 | 12 | 16 |
|---|---|---|---|---|---|---|
| SnO₂ (wt%) | 3,0 | 2,17 | 1,44 | 0,47 | 0,10 | 0,014 |
Die Tiefen, bei denen die Konzentration auf 1, 0,1 und 0,01 wt% fällt, sind 5,5, 12,0 und 16,6 μm und skalieren mit L_D: bei L_D = 2 μm sind es 2,7, 6,0 und 8,3 μm, bei L_D = 6 μm 8,2, 18,1 und 24,9 μm (Abb. 2). Die Beispiel-Zinngesamtmenge entspricht etwa 0,34 g/m² SnO₂ – wenig, aber vollständig in den äußersten wenigen Mikrometern. Reale Profile haben eine oberflächennahe Sättigungszone und eine Sn²⁺/Sn⁴⁺-Verteilung; erfc ist nur eine Näherung erster Ordnung, die Zahlen dienen der Größenordnung.
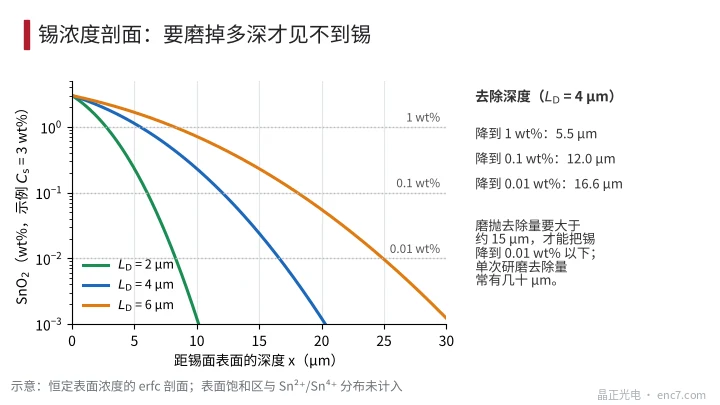
Daraus folgt unmittelbar: ein leichtes Polieren um wenige Mikrometer entfernt das Zinn nicht. Am Beispielprofil hält die Oberfläche nach 5 μm Abtrag noch etwa 1,1 wt% und behält etwa 26 % der Zinngesamtmenge; nach 10 μm sinkt sie auf etwa 0,23 wt% und etwa 4 %; erst nach 15 μm auf etwa 0,02 wt%. Ein einzelner Schleifdurchgang entfernt oft einige zehn μm, sodass bei geschliffenen und polierten Substraten die Zinnseite bereits weg ist, bei nur gereinigten oder „feuerpolierten“ Rohscheiben dagegen nicht.
Wie man die Zinnseite erkennt
254-nm-UV-Lampe. Im Dunkeln die Scheibe schräg mit einer kurzwelligen UV-Lampe (Wellenlänge etwa 254 nm) beleuchten: die Zinnseitenoberfläche emittiert eine schwache bläulich-weiße Fluoreszenz, die Luftseite leuchtet praktisch nicht – die übliche Identifikation vor Ort. Wichtig: nur kurzwelliges UV wirkt, langwellige UV-Lampen meist nicht; Glas absorbiert bei 254 nm stark, die Lampe muss also von der Zinnseite her bestrahlen – liegt die Zinnseite unten, kommt kein UV hinein und die Scheibe wirkt „ohne Fluoreszenz“, leicht falsch zu beurteilen; die Fluoreszenz ist schwach, daher im Dunkeln schräg beobachten und mit einer bekannten Zinnseitenprobe vergleichen. UV-Lampen können Augen und Haut schädigen: UV-Schutzbrille tragen, nicht in die Röhre blicken.
Weitere Hinweise. Beim Erhitzen an Luft kann die Zinnseite trüben (siehe nächster Abschnitt); der Brechzahlunterschied beider Seiten ist zu klein für eine Identifikation; bei geschliffenen und polierten Substraten ist das Zinn bereits weg, die Fluoreszenzmethode gilt nicht mehr.
Welche Unterschiede belastbar sind, welche selbst geprüft werden müssen
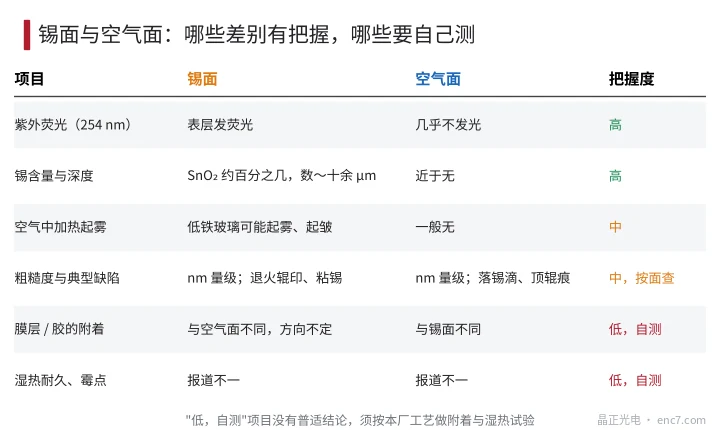
Abb. 3 ordnet die Unterschiede in drei Stufen.
Höhere Sicherheit: Zinngehalt und Fluoreszenz – die oben genannten Größenordnungen sind belastbar.
Mittlere Sicherheit: Beim Erhitzen von eisenarmem Glas in oxidierender Atmosphäre oxidiert Sn²⁺ zu Sn⁴⁺ unter Volumenänderung und kann Trübung oder Faltenbildung erzeugen, oft „Zinntrübung“ oder „tin bloom“ genannt; Eisengehalt und Atmosphäre beeinflussen die Stärke, Mechanismen und Temperaturfenster werden unterschiedlich berichtet. Oberflächenfehler unterscheiden sich ebenfalls nach Seite: die Zinnseite kann Lehrrollenabdrücke und Zinnanhaftungen zeigen, die Luftseite herabfallende Zinntropfen und Oberrollenmarken; Wareneingang prüft seitenweise.
Keine allgemeingültige Aussage: Haftung von Chromschichten und Klebern sowie Feuchte-Wärme-Beständigkeit oder Schimmelpunkte – manche Berichte bevorzugen die Zinnseite, andere das Gegenteil, Richtung unklar. Ursachen können oberflächennahe Chemie, Restverunreinigungen und Reinigungswirkung je Werk sein; fremde Schlüsse lassen sich nicht auf den eigenen Prozess übertragen. Haftungstests (Gitterschnitt, Klebeband) und Feuchte-Wärme-Tests mit eigenem Reinigungs- und Beschichtungsprozess durchführen.
Hinweise zur Wahl der Beschichtungsseite
- Konsistenz zuerst: in einer Codeplatten-Charge immer dieselbe Seite verwenden, nicht mischen, und die „Beschichtungsseite“ in die Prozesskarte eintragen.
- Ohne Prozessnachweis standardmäßig die Luftseite wählen: kein Zinn, keine Zinntrübung und kein Zinn-Fluoreszenzhintergrund, für Tief-UV-Belichtung oder Prüfung unter 300 nm möglicherweise sauberer (Messung nötig). Das ist eine konservative Vorgabe, kein bewiesener Vorteil.
- Zinnseite am Wareneingang mit UV-Lampe markieren oder beim Schneiden eine feste Eckkerbe setzen, damit die Seite erkennbar bleibt.
- Muss die Zinnseite verwendet werden (z. B. um die Oberflächenqualität der anderen Seite zu erhalten), zuerst Haftungs- und Feuchte-Wärme-Vergleichstests, dann entscheiden.
- Bei beidseitig beschichteten Scheiben kann der Unterschied vernachlässigt werden, die Orientierung jeder Seite sollte aber trotzdem dokumentiert werden.
- Nach Schleifen und Polieren nach Abtrag beurteilen: bei weniger als etwa 10 μm Abtrag kann noch Zinn vorhanden sein.
Technische Hinweise
- Zinnseite und Luftseite lassen sich mit einer 254-nm-UV-Lampe unterscheiden; nur von der Zinnseite her bestrahlen und stets Schutzbrille tragen.
- Die Zinntiefe skaliert linear mit der Diffusionslänge: leichtes Polieren um wenige μm entfernt das Zinn nicht; im Beispiel sind etwa 15 μm Abtrag nötig, um unter 0,02 wt% zu kommen.
- Vor dem Hochtemperatur-Ausheizen von eisenarmem Glas an Luft die Zinnseitenorientierung prüfen, um „Zinntrübung“ zu vermeiden.
- Seitenunterschiede bei Haftung, Feuchte-Wärme-Beständigkeit und Schimmelpunkten haben keine allgemeingültige Aussage und müssen mit dem eigenen Prozess geprüft werden.
- Wareneingang prüft Fehler seitenweise: Zinnseite auf Rollenabdrücke und Zinnanhaftungen, Luftseite auf Zinntropfen.
- Pro Charge nur eine Beschichtungsseite verwenden und in die Prozesskarte eintragen.
Zusammenfassung
Die Zinnseite trägt eine einige bis über zehn Mikrometer tiefe Zinndiffusionsschicht, die der Luftseite fehlt, und lässt sich per 254-nm-UV-Fluoreszenz erkennen. Das Beispiel-erfc-Profil zeigt, dass etwa 15 μm abgetragen werden müssen, bevor das Zinn sehr niedrig liegt. Zinngehalt und Fluoreszenz sind belastbar; Aufheiztrübung und Fehlertypen seitenweise prüfen; Haftung und Beständigkeit ohne allgemeingültige Aussage. Eine Seite wählen, festhalten und mit dem eigenen Prozess verifizieren ist zuverlässiger als fremde Schlüsse zu zitieren.
Übersetzung des chinesischen Originalartikels (0567). ENC7 – Hersteller von Encoderscheiben (Anfrage) · Fachartikel · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten. Dieser Artikel wurde mit KI-Unterstützung erstellt.