Glas und Substrate
Glas-Oberflächenrauheit und Streuung: Wie wenige Nanometer Ra das Transmissionssignal beeinflussen
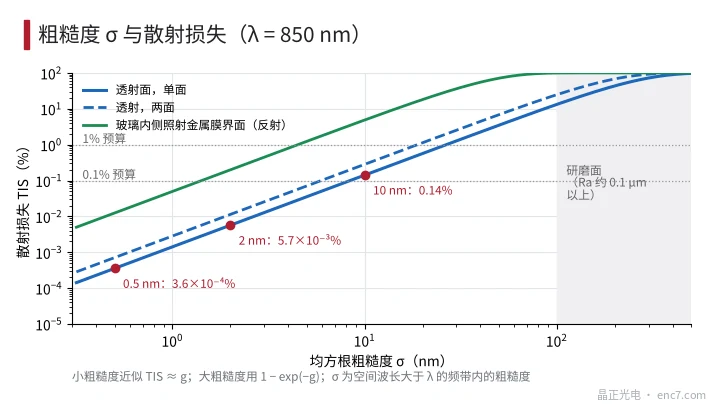
Die integral gestreute Transmission einer Durchtrittsfläche ist TIS ≈ (2π(n−1)σ/λ)²: bei 850 nm ergeben σ = 0,5, 2 und 10 nm einseitige TIS von nur 0,00036 %, 0,0057 % und 0,14 %. Dieser Artikel gibt ein Winkelverteilungsmodell, vergleicht die Empfindlichkeit von Phasengittern, Beschichtungen und reflektierenden Grenzflächen und leitet den Poliergrad aus einem Streubudget ab.
Polieranforderungen an Glassubstrate werden oft als „Ra ≤ wenige Nanometer“ geschrieben, und der Preis steigt mit dem Grad steil. Doch Abtastlicht von Teilscheiben liegt bei 850 nm – wie viel Licht nimmt eine Oberflächenwellung von wenigen Nanometern dem Transmissionssignal wirklich, und wohin geht dieses Licht? Dieser Artikel berechnet Streuverlust und Winkelverteilung mit einem Phasenschirmmodell, fragt dann, welche Prozessschritte wirklich supersatte Oberflächen brauchen, und zeigt zuletzt, wie man Rauheit aus einem Streubudget zurückrechnet.
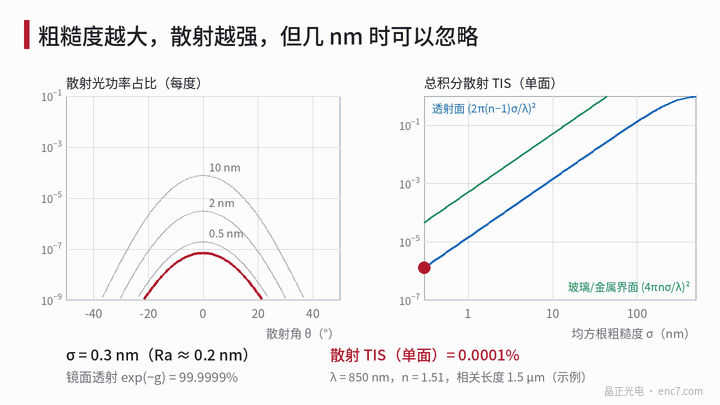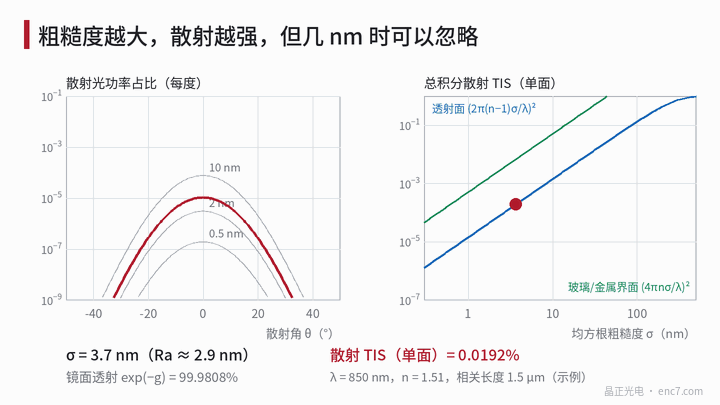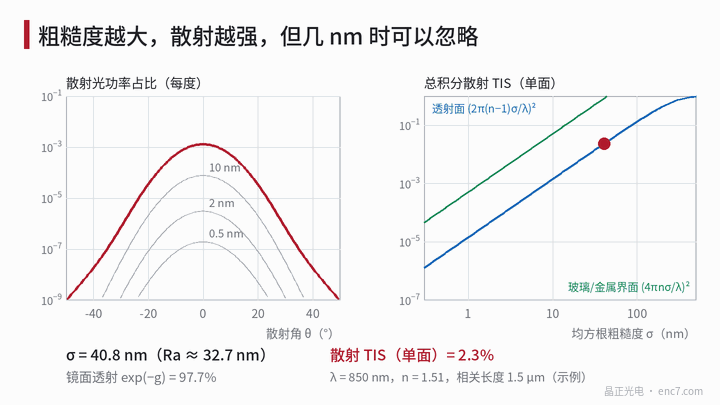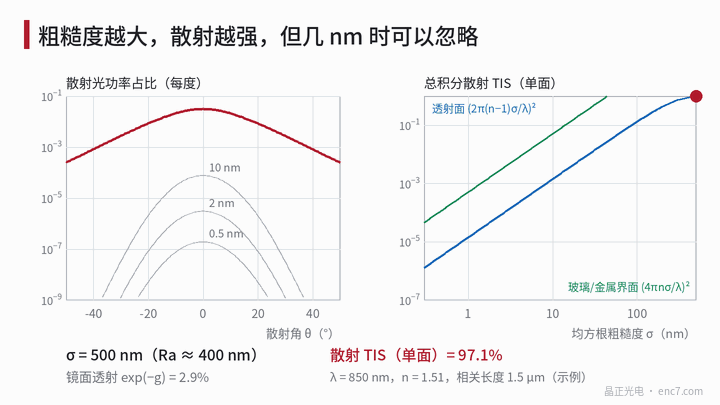
Modell: Oberflächenhöhe wird zu Phase
Licht, das Glas (Brechungsindex n) in Luft verlässt, erhält für jede Oberflächenhöhendifferenz h den Gangunterschied (n−1)·h. Die Varianz der Phasenschwankung ist
g = [2π(n − 1)σ / λ]²
wobei σ die rms-Oberflächenrauheit und λ die Wellenlänge ist. Spekular transmittiertes Licht klingt durch kohärente Überlagerung als exp(−g) ab; der Rest wird gestreut, und die integral gestreute Transmission ist
TIS = 1 − exp(−g) ≈ g (g ≪ 1)
Für eine reflektierende Grenzfläche – z. B. Licht von innen im Glas auf einen Metallfilm – ist der Gangunterschied 2nh und TIS ≈ (4πnσ/λ)². Der Phasenkoeffizient ist 2n/(n−1) ≈ 6-mal so groß wie bei einer Durchtrittsfläche, TIS also etwa 35-mal größer; reflektierende Flächen sind weit rauheitssempfindlicher.
Die Winkelverteilung des Streulichts setzt die Korrelationslänge ℓ. Bei Gauß-Korrelation und g ≪ 1 approximiert die diffuse Streuung exp[−(πℓ·sinθ/λ)²]: bei ℓ = 1,5 μm, λ = 0,85 μm ist die 1/e-Halbwertsbreite etwa 10°, die Form unabhängig von σ; σ skaliert nur die Gesamthöhe. Erst wenn g gegen 1 geht (geschliffene Flächen mit σ etwa 100–300 nm), verbreitert sich das Muster deutlich und der spekulare Anteil verschwindet rasch (Abb. 1, rechte Hälfte). Hier ist σ die Rauheit im Raumwellenlängenband länger als λ; AFM-Kleinbereichs-Scans und optische-Profilometer-σ sind nicht direkt austauschbar.
Zahlenbeispiel: 0,5, 2 und 10 nm
Bei λ = 850 nm, n = 1,51 bildet σ die Streuung wie folgt ab (Ra als 0,8σ für Gauß-Oberfläche):
| σ (nm) | Ra (nm) | Einseitige TIS | Zweiseitige TIS | Glas/Metall-Grenzflächen-TIS |
|---|---|---|---|---|
| 0,5 | 0,4 | 0,00036 % | 0,00071 % | 0,012 % |
| 2 | 1,6 | 0,0057 % | 0,011 % | 0,20 % |
| 10 | 8 | 0,14 % | 0,28 % | 4,9 % |
| 20 | 16 | 0,57 % | 1,1 % | 18 % |
| 50 | 40 | 3,5 % | 6,9 % | 71 % |
| 100 | 80 | 13 % | 25 % | 99 % |
| 300 | 240 | 72 % | 92 % | nahezu alles |
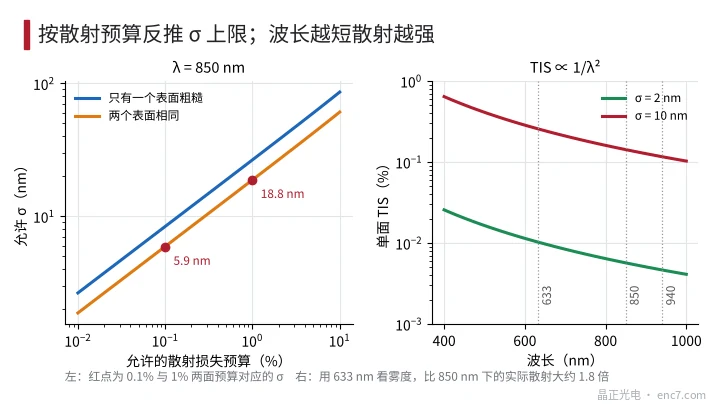
TIS skaliert mit σ²: jede 3×-Steigerung von σ vervielfacht die Streuung nahezu mit 10; sie skaliert umgekehrt zu λ², daher überschätzt bei 633 nm gesehener Haze die tatsächliche Streuung bei 850 nm um etwa das 1,8-Fache (Abb. 3, rechts). Unter 10 nm ist die Wirkung auf das Transmissionssignal weit kleiner als die Fresnel-Reflexion des Glases (etwa 8 % für zwei Flächen); Streulicht konzentriert sich zudem innerhalb etwa ±10° (diese Beispiel-Korrelationslänge), und ist der Abtastkopf-Akzeptanzwinkel größer, ist der reale Verlust noch kleiner.
Welche Schritte sind rauheitsempfindlich
Amplituden-Transmissionsabtastung. Hell/Dunkel-Kontrast kommt von der Chromschicht; Rauheit bewirkt nur unterprozentuale Gesamtdämpfung, Hell- und Dunkelzustand skalieren gemeinsam, die Modulation bleibt. Wenige Nanometer gegen wenige Zehntel Nanometer machen signaltechnisch keinen Unterschied.
Phasengitter. π-Phasentiefe d = λ/(2(n−1)) ≈ 833 nm; bei σ = 10 nm ist der rauheitsbedingte Phasenfehler 2π(n−1)σ/λ ≈ 0,038 rad und der Nullordnungszuwachs etwa g/4 ≈ 3,6×10⁻⁴ – vernachlässigbar; aber 0,14 % Streuuntergrund addiert sich direkt zu Nullordnung und Streulicht. Setzt man das gemeinsame Budget Nullordnung-plus-Streulicht auf 1 % (Beispiel), nimmt das schon mehr als ein Zehntel davon.
Beschichtete Flächen und reflektierende Grenzflächen. Chrom ist etwa 100 nm dick; eine Undulation σ = 10 nm ist ein Zehntel der Schichtdicke, lokale Dicke und OD schwanken mit. Beleuchtet man einen Metallfilm von innen im Glas, streut 10 nm schon etwa 5 % des Lichts; ein 1 %-Budget erlaubt nur σ ≈ 4,5 nm, ein 0,1 %-Budget etwa 1,4 nm.
Kontaktbelichtung. Peak-to-Valley bei σ = 10 nm ist etwa 50 nm; Beugungsunschärfe aus dem Kontaktspalt etwa √(λ_expo·g) ≈ 0,14 μm (λ_expo = 365 nm, g = 50 nm), weit unter der Teilscheiben-Strichbreite. Was die Belichtungsqualität begrenzt, ist Ebenheit und Partikel, nicht Nanometer-Rauheit.
Defekte, die rms nicht beschreibt. Kratzer, Digs und Unterflächenrisse sind lokale Defekte; σ kann klein sein, und doch können sie zahlreich sein. Sie sind Quellen von Pinholes, unterbrochenen Strichen und Schichtablösung – der Poliergrad muss auch eine Oberflächenfehlerklasse nennen.
σ aus einem Streubudget zurückrechnen
Bei zulässigem Streubudget B und zwei gleichen Flächen
σ_max = λ / [2π(n − 1)] · √[−ln(1 − B) / 2]
Bei B = 0,1 % ist σ_max ≈ 5,9 nm (Ra etwa 4,7 nm); bei B = 1 % etwa 18,8 nm (Ra etwa 15 nm); bei nur einer rauen Fläche sind die Grenzen 8,4 nm und 26,6 nm (Abb. 3, links).
Engineering-Hinweise
- Für die Optikflächen amplituden-transmissiver Teilscheiben genügt σ ≤ 20 nm (Ra etwa 15 nm, zweiseitige TIS etwa 1 %); Ra < 1 nm jagen bringt dem Signal nichts.
- Für Phasengitter, interferometrische Abtastung oder hochgenaue Beschichtungsflächen σ ≤ 2–5 nm wählen und Scratch/Dig-Klasse mitbegrenzten.
- Reflektierende Strukturen (Metallfilm von innen beleuchtet) erlauben nur etwa ein Sechstel des σ einer Durchtrittsfläche – getrennt budgetieren.
- Außendurchmesser, Innenloch und Nicht-Optikflächen dürfen geschliffen werden; Polieren ist unnötig. Float-Rohflächen liegen bereits im Subnanometer- bis etwa 1-nm-Bereich.
- Rauheitsabnahme muss Verfahren, Sichtfeld und Filterbandbreite nennen; visueller Haze bei 633 nm überschätzt die Streuung bei 850 nm.
- Geschliffene Flächen (Ra 0,1 μm und darüber) streuen auf dem Lichtweg allein einseitig mehr als ein Zehntel des Lichts – vor Gebrauch polieren.
Kurzfassung
Der Streuverlust einer Durchtrittsfläche skaliert mit σ² und umgekehrt zu λ²: unter 10 nm bei 850 nm bleibt der einseitige Verlust innerhalb 0,14 % und ist für Amplituden-Teilscheibensignale vernachlässigbar. Wirklich supersatte Oberflächen brauchen Phasengitter, reflektierende Grenzflächen und hochgenaue Beschichtungen, zusammen mit der Kontrolle lokaler Defekte wie Kratzer und Digs. Den Poliergrad nach Streubudget und Prozessschritt setzen – nicht flächendeckend den höchsten Grad jagen.
Übersetzung des chinesischen Originalartikels (0574). ENC7 – Hersteller von Encoderscheiben (Anfrage) · Fachartikel · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten. Dieser Artikel wurde mit KI-Unterstützung erstellt.