Vertiefende Branchenanwendungen
Direkt angetriebene Schwenkköpfe: Erwärmung der Teilscheibe und Spitzenfehler
Die Teilscheibe eines direkt angetriebenen Schwenkkopfs sitzt auf einer Hohlwelle Ø150 mm; die Motorerwärmung erzeugt eine Temperaturdifferenz zwischen den beiden Nabenseiten. Dieser Artikel schätzt mit der Formel erster Ordnung für einen linearen Gradienten bei 10 K Temperaturdifferenz einen Werkzeugspitzenfehler von etwa 6,8 μm bei starrer Klebung an einer Stahlnabe und von etwa 1,9 μm bei nachgiebig geklebtem Borosilikatglas und gibt Hinweise zu Substrat, Nabe und Anordnung der Abtastköpfe.
Der direkt angetriebene Schwenkkopf einer Fünfachs-Werkzeugmaschine wird von einem Torquemotor ohne Getriebe angetrieben, und der Drehgeber liest den Schwenkwinkel selbst. Die Werkzeugspitze liegt um L = 200 mm außerhalb der Schwenkachse, ein Winkelfehler multipliziert mit der Schwenklänge ist daher eine Verschiebung der Spitze: 1″ entspricht 0,97 μm. Nach Volllast erwärmt sich der Motor; Wärme tritt von der Statorseite in die Nabe ein, und zwischen den beiden Nabenseiten entsteht eine Temperaturdifferenz. Eine Teilscheibe mit großer Bohrung auf einer Hohlwelle Ø150 mm, mit einem Abtastadius von etwa 85 mm, ist gegenüber diesem Temperaturunterschied nicht unempfindlich.
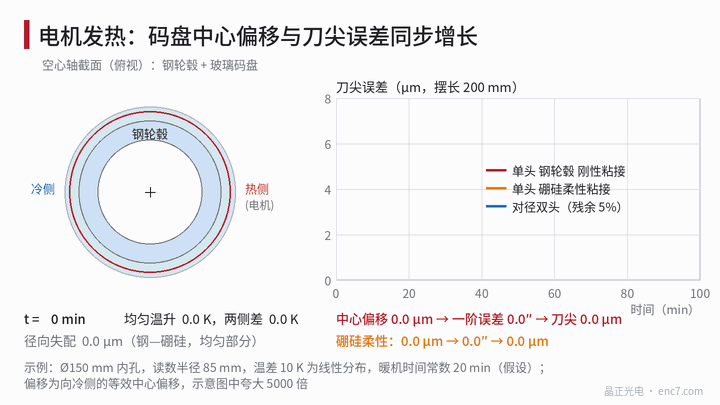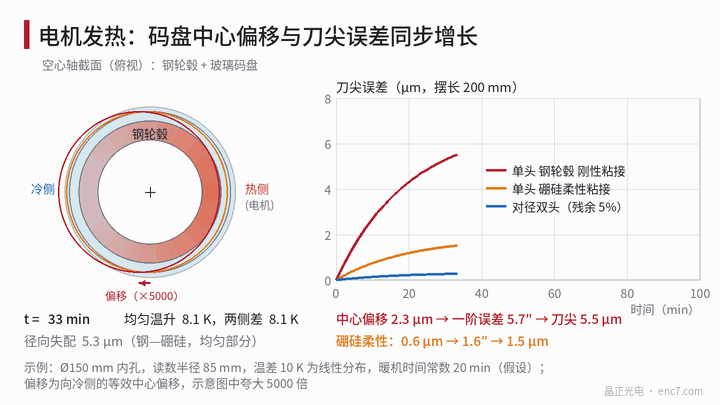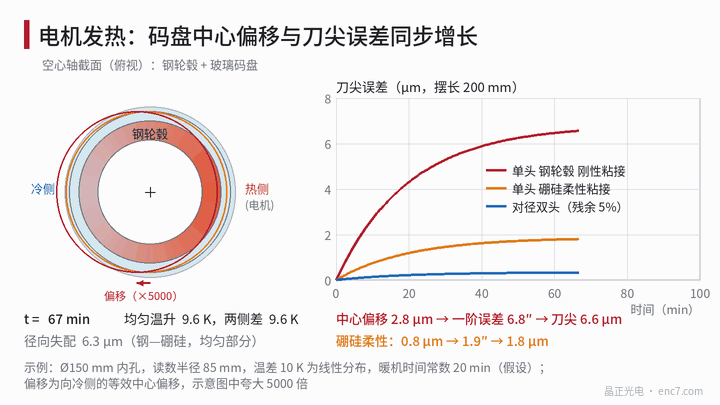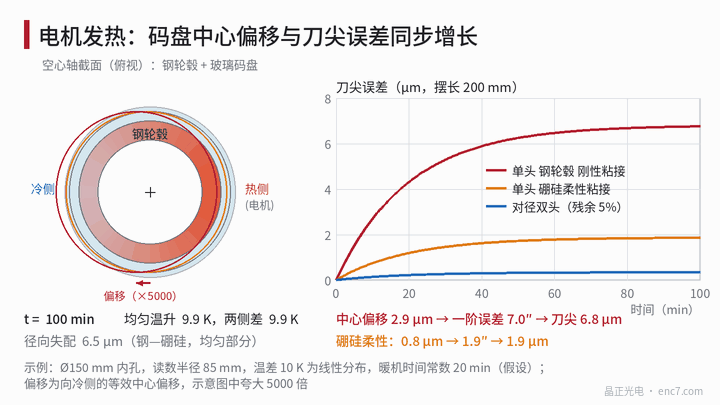
Das Modell: gleichförmiger Anteil und linearer Gradient
Das Temperaturfeld lässt sich in zwei Teile zerlegen. Eine gleichförmige Temperaturerhöhung skaliert alle Maße im gleichen Verhältnis, ändert die Teilungswinkel nicht und erzeugt nur eine radiale Fehlpassung Δα·ΔT·r_b zwischen Nabe und Glas. Im Beispiel wird die Nabe als Baustahl angesetzt (etwa 12×10⁻⁶/K), der Kleberadius als 75 mm und die Erwärmung als 10 K: für Teilscheiben aus Kalk-Natron-Glas, Borosilikatglas und Quarzglas ergeben sich etwa 2,3, 6,5 bzw. 8,6 μm, die von der Klebstoffschicht oder dem Passungsspiel aufgenommen werden.
Den Winkelfehler erzeugt erst der lineare Gradient. Sei eine Temperaturdifferenz von 10 K zwischen den beiden Nabenseiten linear über den Durchmesser 150 mm verteilt, dann ist G = 10 K ÷ 0,15 m = 66,7 K/m. Ein freier Körper in einem linearen Temperaturfeld hat keine Wärmespannung, und die Änderung des Teilungswinkels ist
Δψ = (α·G·r / 2)·sinψ,äquivalente Mittelpunktsverschiebung e = α·G·r² / 2
zur kalten Seite hin, wobei r der Abtastadius ist. Die Frage ist, wessen α zu nehmen ist. Die Teilscheibe ist über eine Klebstoffschicht mit der Nabe verbunden, und es gibt zwei Grenzfälle: bei nachgiebiger Klebung verformt sich die Scheibe näherungsweise frei nach ihrem eigenen Temperaturfeld, α ist das des Glases; bei starrer Klebung ist die Nabe dick und steif, die Scheibe wird mitgenommen, α ist das der Nabe. Die Wirklichkeit liegt dazwischen und hängt von der Steifigkeit der Klebstoffschicht und der Klebeanordnung ab. Die folgenden Zahlen sind Abschätzungen der Größenordnung und sollten durch Finite-Elemente-Rechnung und einen Warmlaufversuch bestätigt werden.
Rechenbeispiel: 10 K Temperaturdifferenz, r = 85 mm
| Anordnung (ein Abtastkopf) | α (×10⁻⁶/K) | Mittelpunktsverschiebung | Winkelfehler erster Ordnung | Werkzeugspitze (200 mm) |
|---|---|---|---|---|
| Stahlnabe, starre Klebung | 12 | 2,9 μm | 7,0″ | 6,8 μm |
| Kalk-Natron-Glas, nachgiebige Klebung | 9 | 2,2 μm | 5,3″ | 5,1 μm |
| Borosilikatglas, nachgiebige Klebung | 3,3 | 0,79 μm | 1,9″ | 1,9 μm |
| Quarzglas, nachgiebige Klebung | 0,5 | 0,12 μm | 0,29″ | 0,28 μm |
| Nabe mit geringer Ausdehnung (α etwa 2 angenommen), starre Klebung | 2 | 0,48 μm | 1,2″ | 1,1 μm |
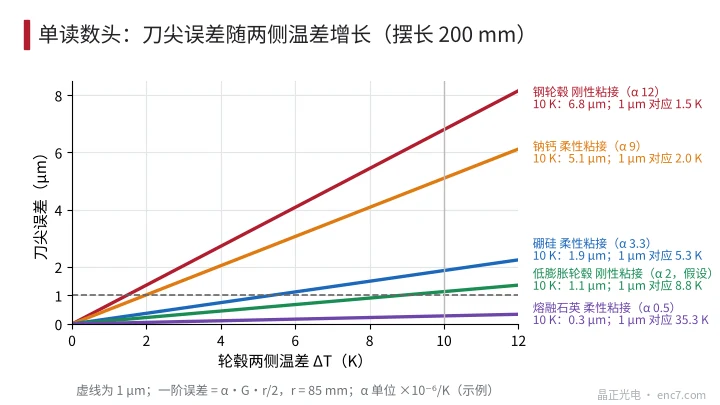
Bei starrer Klebung nützt auch das beste Glas nichts: der Fehler wird vom α der Nabe bestimmt. Nimmt man 1 μm an der Werkzeugspitze als Budget, so sind die zulässigen Temperaturdifferenzen zwischen den beiden Seiten bei einem einzelnen Kopf: 1,5 K bei starrer Klebung an einer Stahlnabe, 5,3 K bei nachgiebiger Klebung von Borosilikat und 8,8 K bei einer Nabe mit geringer Ausdehnung (Abb. 3). Das unterscheidet sich von einer stetig umlaufenden Welle: der Schwenkkopf bewegt sich nur in einem begrenzten Winkel, das Temperaturfeld ist am Gehäuse fest, und die Teilscheibe kann es nicht zu einer Achssymmetrie mitteln; der Fehler ist eine Funktion des Schwenkwinkels und ändert sich mit Last und Warmlauf.
Anordnung der Abtastköpfe
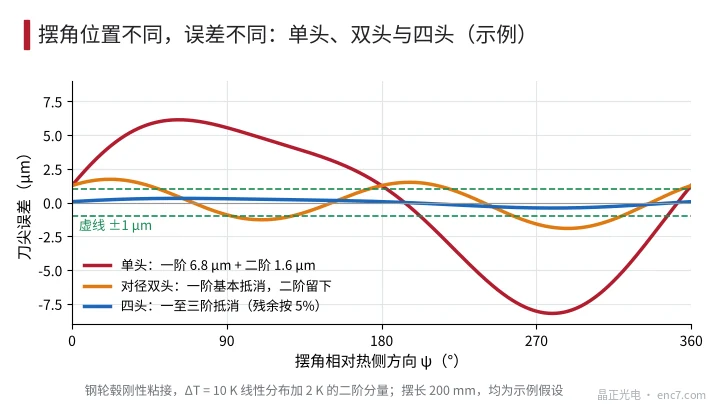
Diametral gegenüberliegende Abtastköpfe mitteln den Anteil erster Ordnung (und alle ungeraden Ordnungen) weg; den Rest mit 5 % angesetzt, liegt die Werkzeugspitze bei 10 K bei etwa 0,34 μm. Das tatsächliche Temperaturfeld ist jedoch nicht rein linear. Überlagert man eine Komponente zweiter Ordnung von 2 K, ergibt die Abschätzung α·T_m/(m+1) bei starrer Klebung an einer Stahlnabe etwa 1,65″, an der Spitze 1,6 μm. Doppelköpfe können gerade Ordnungen nicht aufheben; erst vier gleichmäßig verteilte Abtastköpfe entfernen die erste bis dritte Ordnung (Abb. 2). Die tangentiale Wärmedrift der Abtastkopfhalterungen hängt nicht von der Zahl der Köpfe ab; sie ist durch symmetrischen Einbau und Wärmeisolation zu beherrschen. Ein einschlägiger Artikel zu direkt angetriebenen Rundtischen in dieser Bibliothek behandelt das ausführlich.
Substrat und Nabenauslegung
- Die Temperaturdifferenz zu verkleinern ist unmittelbarer als ein Werkstoffwechsel: Kühlkanäle gleichmäßig am Umfang der Nabe verteilen und die Wärmequellen symmetrisch anordnen, damit das Temperaturfeld der Achssymmetrie nahekommt; je kleiner die lineare Komponente G, desto kleiner der Fehler.
- Nabenwerkstoff: eine Legierung mit geringer Ausdehnung wählen (Wärmeausdehnungskoeffizient in der Größenordnung 1~5×10⁻⁶/K) und Festigkeit, magnetische Permeabilität und Bearbeitbarkeit prüfen; zwischen Nabe und Teilscheibe eine nachgiebige Schicht vorsehen.
- Klebung: einen elastischen Klebstoff verwenden, gleichmäßig verteilte Punkte oder eine durchgehende dünne Schicht, damit das Glas nicht von der Ausdehnung der Nabe mitgenommen wird.
- Spannung: bei Stahlnabe und Borosilikatglas und 10 K Erwärmung liegt die obere Schranke unter starrer Einspannung bei etwa E·Δα·ΔT = 63 GPa × 8,7×10⁻⁶ × 10 K ≈ 5,5 MPa; bei 40 K Erwärmung etwa 22 MPa, bereits in derselben Größenordnung wie die übliche Auslegungsfestigkeit von Glas (einige zehn MPa), ein weiterer Grund, nicht starr zu kleben.
- Kompensation: auf den beiden diametral gegenüberliegenden Nabenseiten je einen Temperatursensor anbringen; der Fehler ist zu ΔT proportional und lässt sich mit einem gemessenen Beiwert kompensieren.
Technische Eckpunkte
- Zuerst den Winkel in eine Spitzenverschiebung umrechnen: bei 200 mm Schwenklänge gilt 1″ ≈ 0,97 μm; 1 μm Mittelpunktsverschiebung einer Teilscheibe mit großer Bohrung entspricht bei r = 85 mm etwa 2,4″.
- Die Wirkung einer unsymmetrischen Temperaturdifferenz mit e = α·G·r²/2 abschätzen; α liegt zwischen dem des Glases und dem der Nabe, der Steifigkeits- bzw. Nachgiebigkeitsgrad der Klebung muss bekannt sein.
- Das Temperaturfeld des Schwenkkopfs ist am Gehäuse fest und wird durch Drehung nicht gemittelt; der Fehler erster Ordnung ist eine Funktion des Schwenkwinkels.
- Ein einzelner Kopf lässt bei starrer Klebung an einer Stahlnabe nur etwa 1,5 K Temperaturdifferenz zu; es sollten diametral gegenüberliegende Doppelköpfe verwendet und auch gerade Ordnungen bedacht werden, nötigenfalls vier Köpfe.
- Verkleinerung der Temperaturdifferenz, symmetrische Kühlung und nachgiebige Klebung haben Vorrang vor einem Substratwechsel; eine Nabe mit geringer Ausdehnung kann den Fehler starrer Klebung auf die Größenordnung 1 μm senken.
- Nach dem Warmlauf eine einmalige Kalibrierung der Schwenkwinkelpositionierung vornehmen, die Temperaturdifferenz zwischen den beiden Seiten aufzeichnen und die Steigung des Fehlers über der Temperaturdifferenz prüfen.
Kurz gefasst
Der thermische Fehler der Teilscheibe am direkt angetriebenen Schwenkkopf kommt aus einem unsymmetrischen Temperaturfeld: der Winkelfehler erster Ordnung ist α·G·r/2, multipliziert mit der Schwenklänge der Spitzenfehler. Im Beispiel ergibt eine Temperaturdifferenz von 10 K bei starrer Klebung an einer Stahlnabe etwa 6,8 μm, bei nachgiebiger Klebung von Borosilikat etwa 1,9 μm; diametral gegenüberliegende Doppelköpfe können den Anteil erster Ordnung auf etwa 0,3 μm drücken. Nur wenn kleinere Temperaturdifferenz, nachgiebige Klebung, Nabe mit geringer Ausdehnung und diametral gegenüberliegende Abtastköpfe zusammenwirken, lässt sich der thermische Fehler unter 1 μm halten.
Übersetzung des chinesischen Originalartikels (0768). ENC7 – Hersteller von Encoderscheiben (Anfrage) · Fachartikel · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten. Dieser Artikel wurde mit KI-Unterstützung erstellt.