Vertiefende Branchenanwendungen
Elektrische chirurgische Instrumente: Motordrehgeber unter 8 mm Außendurchmesser und Dampfsterilisation
Eine Teilscheibe Ø6 mm hat bei r = 2,5 mm nur 15,7 mm Umfang, die obere Grenze der Strichzahl liegt bei etwa 750–1060 Strichen, und 2 μm Exzentrizität sind bereits 165″. Dieser Artikel rechnet anschließend für einen Dampfsterilisationszyklus bei 134 ℃ die Dehnungsfehlanpassung und die Klebstoffschicht-Dehnung von Glas-, Edelstahl- und Polyimid-Substraten gegenüber der Nabe aus und gibt die wesentlichen Punkte zu Dichtung und Auswahl an.
Die Motoren handgeführter elektrischer chirurgischer Instrumente haben häufig einen Außendurchmesser unter 8 mm, laufen schnell und müssen außerdem mehrere hundert Zyklen Hochdruck-Dampfsterilisation bei 134 ℃ überstehen. Die hineinpassende Teilscheibe misst nur etwa Ø6 mm: die Geometrie zwingt Strichzahl und Abtastradius auf sehr kleine Werte, und jeder Temperatur- und Feuchtezyklus der Sterilisation zieht Substrat, Nabe und Klebstoffschicht erneut auseinander. Dieser Artikel rechnet in drei Schritten: die geometrischen Grenzen von Strichzahl und Exzentrizität, die thermische Fehlanpassung und die Dehnung der Klebstoffschicht des Substrats im Sterilisationszyklus, und die Dichtungsanforderungen gegen Dampf und Betauung. Die Zahlen sind Beispiele.
Eine kleine Teilscheibe: obere Grenze der Strichzahl und Exzentrizität
Bei einem Abtastradius r = 2,5 mm ist der Umfang einer Umdrehung 2πr = 15,71 mm, die Teilungsperiode p = 2πr/N:
| Strichzahl N | Teilungsperiode p | Vom Nahfeld-Abbilden zulässiger Spalt p²/(5λ) |
|---|---|---|
| 500 | 31,4 μm | etwa 224 μm |
| 1000 | 15,7 μm | etwa 56 μm |
| 2000 | 7,85 μm | etwa 14 μm |
Die Spalte „Spalt“ nimmt ein Fünftel von p²/λ als Reserve (λ = 0,88 μm; die Reserve ist eine Annahme). Im Kleinmotor wird der Spalt zwischen Abtastkopf und Teilscheibe durch die Konstruktion festgehalten und lässt sich in der Regel kaum innerhalb einiger zehn Mikrometer halten, daher bestimmt der Spalt die praktische obere Grenze der Strichzahl:
N_max = 2πr / √(5·g·λ)
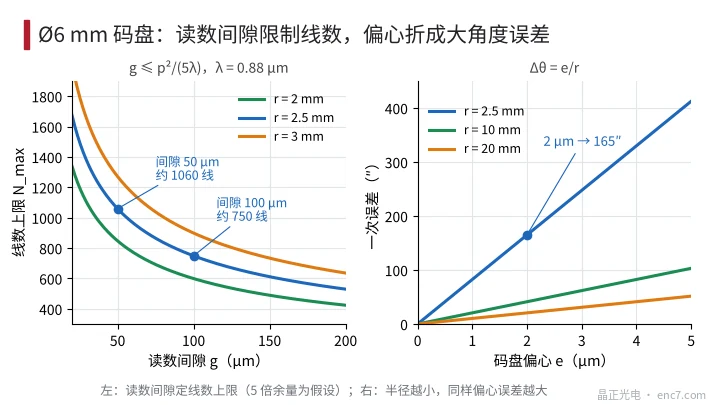
Bei g = 100 μm sind das etwa 750 Striche, bei g = 50 μm etwa 1060 Striche (Abb. 2 links); eine noch feinere Teilung ist nach Spalt und Justage nicht realistisch. Höhere Winkelauflösung muss durch Sinus-Kosinus-Interpolation gewonnen werden. Bei hoher Drehzahl ist auch die Frequenz zu prüfen: bei 500 Strichen und 4 × Zehntausend min⁻¹ beträgt die A/B-Frequenz 333 kHz. Fliehkraftspannung ist keine Einschränkung: bei einer Glasscheibe Ø6/Ø3 beträgt die Bohrungsrandspannung bei 8 × Zehntausend min⁻¹ nur etwa 1,3 MPa.
Der Preis des kleinen Radius ist, dass die Exzentrizität verstärkt wird. Der Erstfehler ist Δθ = e/r; bei r = 2,5 mm sind das je Mikrometer Exzentrizität 82,5″, 2 μm sind bereits 165″. Dieselben 2 μm ergeben bei r = 20 mm nur 20,6″, siehe Abb. 2 rechts. Die Exzentrizität der kleinen Scheibe wird vor allem durch Passung und Klebung von Teilscheibe und Nabe bestimmt, und der weiter unten behandelte Sterilisationszyklus greift genau diesen Anteil an.
Temperatur- und Feuchtebelastung des Sterilisationszyklus
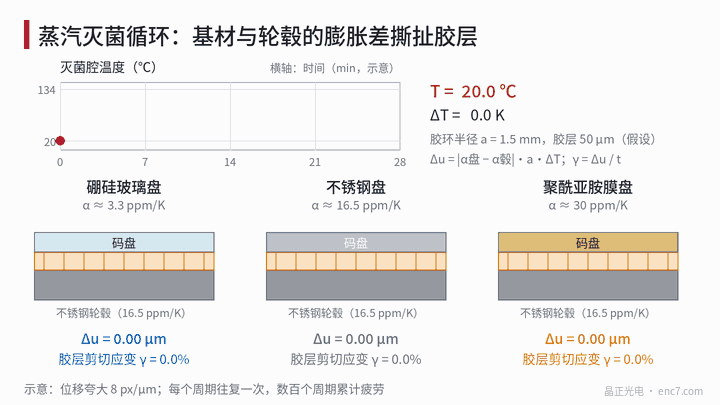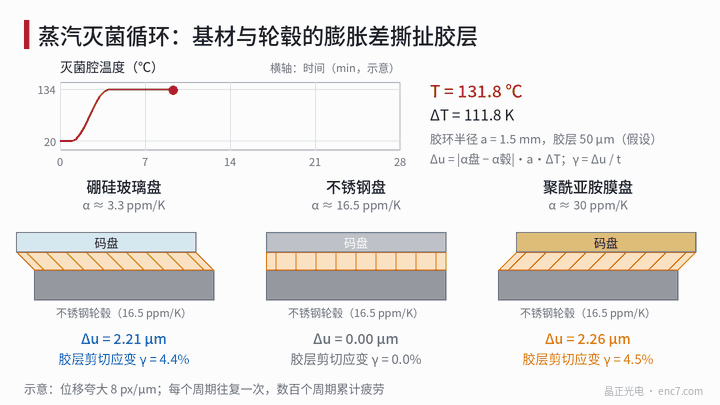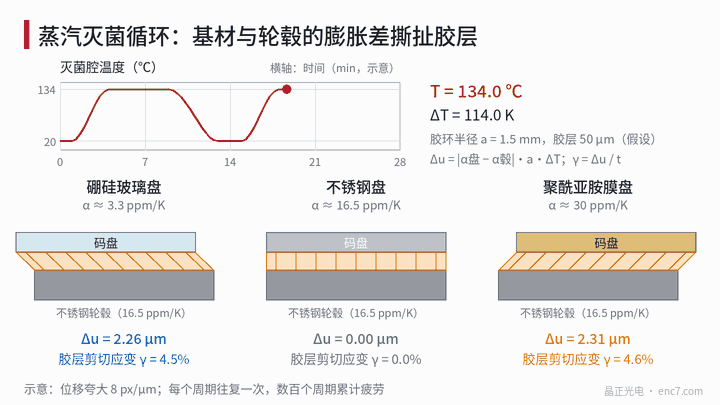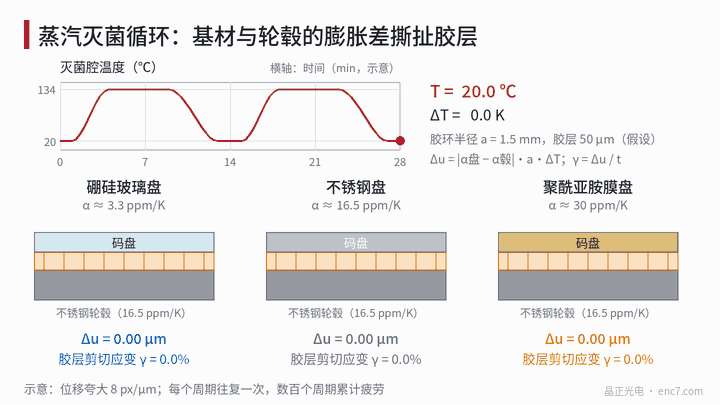
Der Druck von Sattdampf bei 134 ℃ beträgt etwa 3 bar (Absolutdruck). Die Temperatur wird einige Minuten gehalten, anschließend wird zum Trocknen evakuiert. Jeder Zyklus führt die Teile von 20 ℃ auf 134 ℃, also ΔT = 114 K, bei einer Feuchte nahe der Sättigung.
Die Teilscheibe wird gewöhnlich auf die Flanschfläche der Nabe geklebt. Unterscheiden sich die Wärmeausdehnungskoeffizienten von Substrat und Nabe, so ist die radiale Fehlanpassung am Klebering
Δu = |α_Scheibe − α_Nabe|·a·ΔT
wobei a der mittlere Radius des Kleberings ist, angesetzt mit 1,5 mm. Bei einer Flächenklebung erscheint die Fehlanpassung als Schub in der Klebstoffschicht, die Amplitude der Schubdehnung ist
γ = Δu / t
wobei t die Klebstoffdicke ist, angesetzt mit 50 μm. Mit einer Nabe aus Edelstahl (16,5×10⁻⁶/K):
| Substrat | α (×10⁻⁶/K) | Δu | γ (50 μm) | Weitere Risiken |
|---|---|---|---|---|
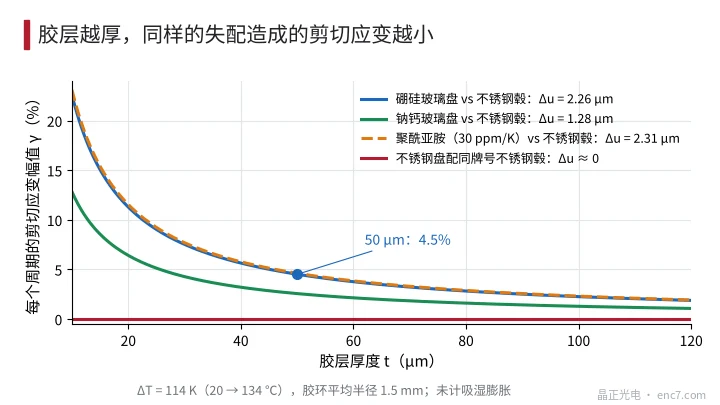
| Borosilikatglas | 3,3 | 2,26 μm | 4,5 % | Spröde, Ausbrüche und Stoß; feine Teilung |
| Kalk-Natron-Glas | 9 | 1,28 μm | 2,6 % | Größeres Risiko der Natriumauslaugung in Feuchte und Wärme |
| Edelstahl (gleiche Sorte wie die Nabe) | 16,5 | etwa 0 | etwa 0 | Feine Teilungsbilder sind schwierig; meist Auflicht |
| Polyimidfolie | etwa 20–40 (angesetzt 30) | 2,31 μm | 4,6 % | Feuchteausdehnung, Größenordnung 0,1–0,3 % |
Nimmt eine Polyimidfolie Feuchte auf, kommt eine weitere Längenänderung in derselben Größenordnung wie die thermische Fehlanpassung hinzu; der genaue Wert hängt von der Sorte ab und ist zu messen. Abb. 3 zeigt den Einfluss der Klebstoffdicke: eine Erhöhung von 50 μm auf 100 μm halbiert die Dehnung; eine dickere Schicht kriecht jedoch bei hoher Temperatur stärker, und die axiale Lage der Scheibe wird unsicherer.
Eine Schubdehnung von 4,5 % wird in jedem Zyklus hin- und hergefahren, nach mehreren hundert Zyklen ist das ein Ermüdungsproblem: die Bruchdehnung eines starren Klebstoffs liegt im Allgemeinen nur bei wenigen Prozent, und 134 ℃ liegen oft bereits nahe an oder über seiner Glasübergangstemperatur, der Modul fällt steil, und die Kriechverschiebung läuft von Zyklus zu Zyklus auf. Die Fehlanpassung erscheint schließlich als unsymmetrisches Gleiten der Teilscheibe gegenüber der Nabe, in der Größenordnung von Δu; 2 μm Gleiten bei r = 2,5 mm sind 165″ Exzentrizitätsfehler.
Dampf, Druckunterschied und Betauung
Wird die Luft in einem dichten Hohlraum auf 134 ℃ erwärmt, steigt der Druck auf etwa 1,4 bar (Absolutdruck); außen steht Dampf von etwa 3 bar, ein Druckunterschied von etwa 1,6 bar treibt Dampf in den Hohlraum. Beim Vakuumtrocknen kehrt sich der Unterschied um und drückt nach außen. Elastomere, Kunststoffgehäuse und Klebefugen sind alle etwas wasserdampfdurchlässig, und jeder Zyklus kommt einem „Atemzug“ des Hohlraums gleich.
Eingedrungener Wasserdampf kondensiert beim Abkühlen. Sei das Hohlraumvolumen 0,5 cm³ und der Wasserdampf-Partialdruck nach dem Eindringen 30 kPa (entsprechend Sattdampf bei etwa 69 ℃, Annahme). Nach dem Abkühlen auf Raumtemperatur kondensiert praktisch alles, etwa 0,08 mg, auf einer Scheibe Ø6 entspräche das einem Wasserfilm von etwa 3 μm Dicke. Tatsächlich entstehen Tropfen, die 880-nm-Licht stark streuen und als plötzlicher Einbruch der Signalamplitude erscheinen.
Technische Eckpunkte
- Zuerst die obere Grenze der Strichzahl aus dem Abtastabstand festlegen: N_max = 2πr/√(5gλ). Für eine Scheibe Ø6 mm sind etwa 500 Striche die robustere Wahl, höhere Auflösung kommt durch Interpolation.
- Bei kleinem Radius wird der Winkelfehler der Exzentrizität verstärkt: 2 μm sind bereits 165″. Passung und Klebung sind auf Mikrometer zu beherrschen.
- Ein Substrat bevorzugen, dessen Ausdehnungskoeffizient nahe bei dem der Nabe liegt: eine Edelstahlscheibe auf einer Nabe derselben Sorte hat nahezu keine Fehlanpassung; bei Glas und Polyimid ist γ = Δu/t zu rechnen und über Zyklen nachzuweisen.
- Eine Klebstoffsorte wählen, die 134-℃-Dampf standhält und deren Glasübergangstemperatur über der Sterilisationstemperatur liegt; mechanisches Klemmen oder Laserschweißen können die umlaufende Klebung auch ersetzen.
- Für die Dichtung eine hermetische Konstruktion bevorzugen (Glasdurchführung, laserverschweißtes Gehäuse). Wird ein Elastomer verwendet, eine dampffeste Sorte wählen und die Lebensdauer über die Druckverformung nachweisen.
- Über die tatsächliche Zyklenzahl prüfen: in festgelegten Abständen Signalamplitude, Nullpunktwanderung und den inneren Taupunkt messen, nicht nur einen einmaligen Durchgang betrachten.
Kurz gefasst
Die obere Grenze der Strichzahl einer Teilscheibe Ø6 mm wird gemeinsam von Abtastabstand und Radius bestimmt, etwa 750–1060 Striche, und 2 μm Exzentrizität erreichen bereits 165″. Im Sterilisationszyklus erzeugt eine Temperaturdifferenz von 114 K zwischen Glas oder Polyimid und einer Edelstahlnabe eine Fehlanpassung von etwa 2 μm und in der Klebstoffschicht eine Schubdehnung von etwa 4,5 %; nach mehreren hundert Zyklen wird daraus das Hauptrisiko für Exzentrizität und Ablösung. Ein zur Nabe dehnungsgleiches Substrat, Beherrschung der Klebstoffschicht und eine hermetische Konstruktion sind der robustere Weg.
Übersetzung des chinesischen Originalartikels (0774). ENC7 – Hersteller von Encoderscheiben (Anfrage) · Fachartikel · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten. Dieser Artikel wurde mit KI-Unterstützung erstellt.