Processo produttivo dei dischi encoder
Stesura del fotoresist: perché si fa girare il vetro
Il fotoresist va steso in un film sottile e uniforme, e il metodo più usato è lo spin coating: il resist viene dosato al centro, il substrato ruota ad alta velocità e l’eccesso viene espulso. L’articolo illustra le quattro fasi dello spin coating, il legame fra spessore del film e velocità di rotazione, problemi comuni come il cordolo di bordo e perché dopo la stesura serve ancora un pre-bake.
Una volta cromato, il vetro va ricoperto di uno strato di fotoresist. Questo strato è di norma dell’ordine del micrometro e deve avere lo stesso spessore su tutta la lastra: dove il resist è più spesso e dove è più sottile, esposizione e sviluppo agiscono in modo diverso e alla fine anche la larghezza linea risulta diversa. Né il pennello né il rullo danno questa uniformità: la soluzione è far girare il vetro.
Le quattro fasi dello spin coating
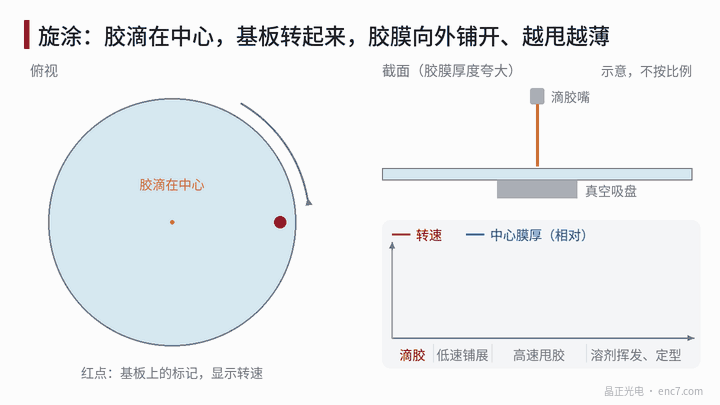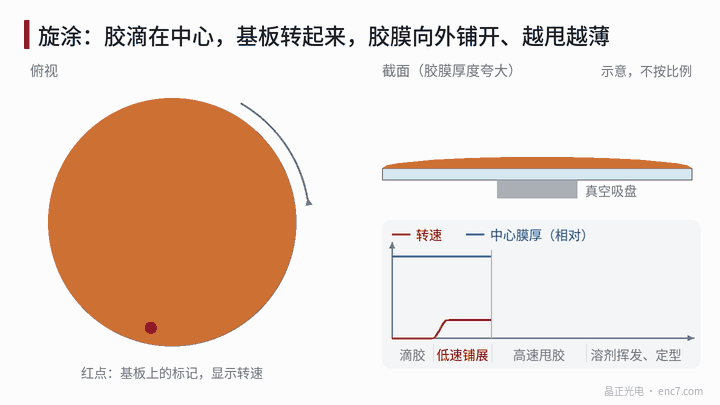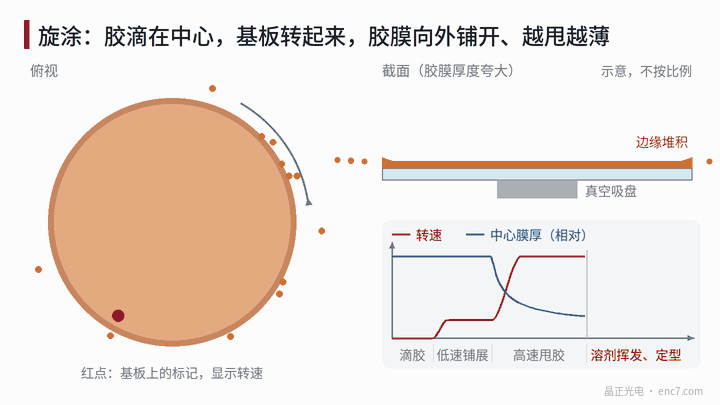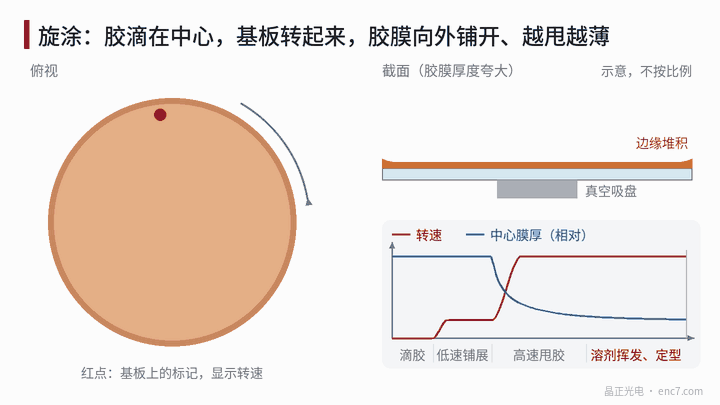
Come mostra la Figura 1, un ciclo di spin coating si articola grosso modo in quattro passi:
- Dosaggio: il substrato è trattenuto da un mandrino a vuoto e una quantità definita di resist viene dosata al centro.
- Distribuzione a bassa velocità: il substrato gira lentamente, il resist si allarga verso l’esterno e copre tutta la superficie.
- Espulsione ad alta velocità: si accelera alla velocità impostata, la forza centrifuga espelle oltre il bordo la maggior parte del resist e il film si assottiglia rapidamente.
- Evaporazione e consolidamento: il solvente continua a evaporare, il resist diventa sempre più viscoso finché non scorre più, e lo spessore è sostanzialmente fissato.
Il resist che resta alla fine sul substrato è spesso solo una piccola parte della pozza dosata; il resto viene espulso.
Che rapporto c’è fra spessore e velocità di rotazione
Su ogni punto del film agiscono due forze: la forza centrifuga tira il resist verso l’esterno, la sua viscosità lo trattiene. Più veloce è la rotazione, più forte è la trazione verso l’esterno e più sottile il film; più viscoso è il resist, meglio trattiene e più spesso è il film. Aggiungendo il graduale «congelamento» dovuto all’evaporazione del solvente, si ottiene empiricamente una relazione semplice:
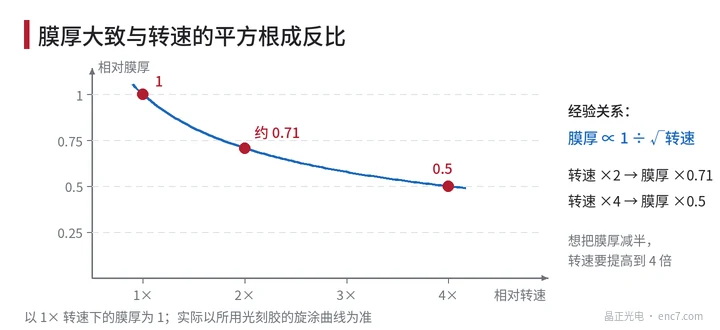
Lo spessore del film è all’incirca inversamente proporzionale alla radice quadrata della velocità di rotazione.
Con essa si può stimare: portando la velocità a 2 volte, lo spessore diventa circa 1 ÷ √2 ≈ 71% di quello iniziale; solo a 4 volte si dimezza (vedi Figura 2). Per cambiare molto lo spessore, quindi, non basta regolare la velocità: di solito si cambia resist con viscosità diversa. In produzione ogni resist ha la propria curva velocità–spessore, e fanno fede i valori misurati.
Perché la rotazione rende uniforme
Lo spin coating ha un ingegnoso effetto di «autolivellamento»: dove lo strato è più spesso scorre più in fretta verso l’esterno e si assottiglia più rapidamente; dove è sottile scorre lentamente. Così le zone spesse inseguono quelle sottili e l’intero film tende da sé all’uniformità. Purché il substrato sia ben centrato e la velocità stabile, lo spessore sulla maggior parte della zona centrale può essere molto uniforme.
I principali fattori che influenzano l’uniformità sono:
- costanza della quantità di resist e della posizione di dosaggio, assenza di bolle nel resist;
- ripetibilità di accelerazione e velocità di rotazione;
- flusso d’aria, temperatura e umidità nella vasca, che determinano la velocità di evaporazione del solvente;
- pulizia e asciuttezza del substrato.
Cordolo di bordo e altri difetti
Per effetto della tensione superficiale il resist sul bordo del substrato forma un cordolo più spesso del centro; sui substrati quadrati è più marcato ai quattro angoli, vedi la sezione in Figura 1. Di solito si tiene l’area del motivo lontana dal bordo, oppure si lava via con solvente il resist lungo il bordo.
Altri due difetti tipici: le comete, quando una particella sul substrato lascia dietro di sé una scia mentre il resist le scorre sopra; e le striature radiali, legate a un’evaporazione non uniforme del solvente. Entrambi rendono diverso lo spessore locale e alla fine si manifestano come larghezza linea non uniforme o residui di cromo.
Perché dopo la stesura serve il pre-bake
Il film appena steso contiene ancora solvente ed è morbido e appiccicoso. Il pre-bake lo riscalda per un certo tempo per eliminare la maggior parte del solvente, con tre effetti:
- il film si indurisce e non si incolla alla fotomaschera durante l’esposizione;
- resist e film di cromo aderiscono meglio, e durante lo sviluppo il resist si solleva meno facilmente;
- le condizioni di esposizione e sviluppo successive diventano stabili.
Anche il pre-bake va dosato. Con temperatura troppo bassa o tempo troppo breve resta molto solvente e anche il resist non esposto si scioglie in parte allo sviluppo; con una cottura eccessiva il componente fotosensibile si decompone e la sensibilità cala. Altrettanto importante è un riscaldamento uniforme di tutta la lastra.
Sintesi
Lo spin coating sfrutta l’equilibrio fra forza centrifuga e viscosità, insieme all’evaporazione del solvente, per stendere il resist in uno strato sottile e uniforme. Lo spessore è all’incirca inversamente proporzionale alla radice quadrata della velocità, al bordo va lasciato un margine e le particelle vanno controllate rigorosamente. Il pre-bake consolida il film e lo prepara al passo successivo, l’esposizione.
Traduzione dell’articolo originale cinese (0023). ENC7 – produttore di dischi encoder (richiesta) · Articoli tecnici · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tutti i diritti riservati. Articolo realizzato con l’assistenza dell’IA.