Processo produttivo dei dischi encoder
Molatura dei bordi e smusso: il bordo del disco decide quanto dura
Il vetro raramente si rompe perché «non è abbastanza duro»; la maggior parte dei guasti parte da cricche minuscole al bordo. L’articolo usa la concentrazione di tensione all’apice di una cricca per spiegare perché le microcricche di bordo sono pericolose, perché crescono lentamente, a che servono molatura e smusso e come ispezionare la qualità del bordo del disco.
Un disco encoder in vetro esce di fabbrica con tutti i test superati e dopo un po’ nell’encoder si crepa. Aprendo, la cricca parte spesso dal cerchio esterno o dal bordo del foro interno. Il vetro in sé non è fragile — fragili sono le microcricche invisibili sul suo bordo.
Perché il vetro si rompe dal bordo
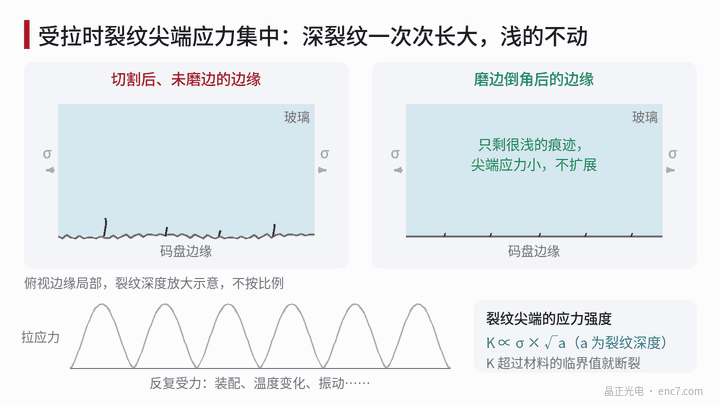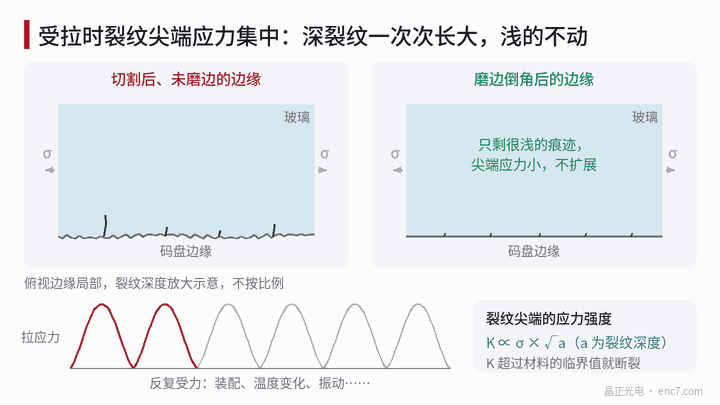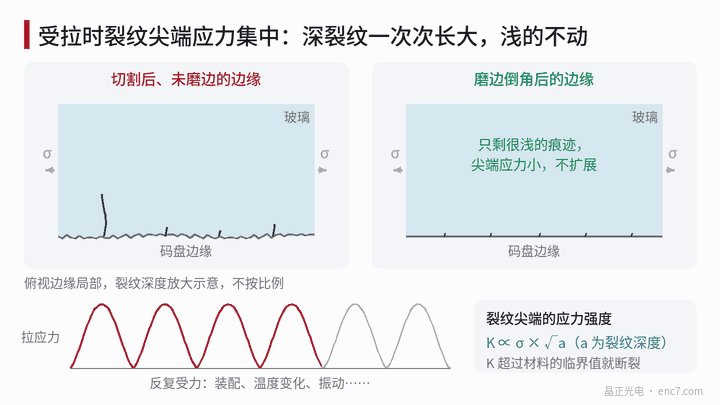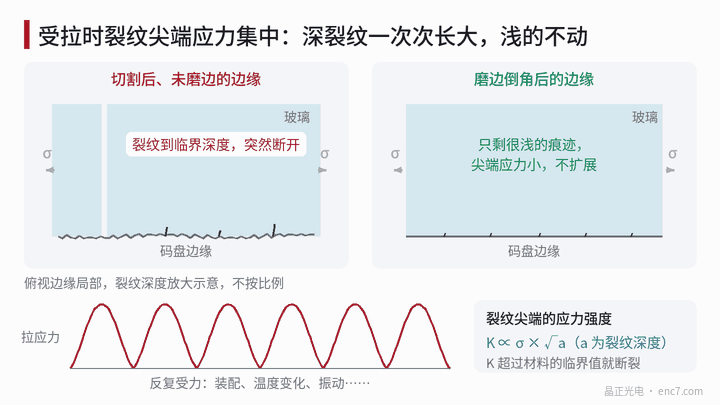
Il vetro regge la compressione molto meglio della trazione. In trazione una fine cricca superficiale agisce da «amplificatore»: la tensione all’apice è molto più alta che nell’intorno. La meccanica della frattura la descrive con il fattore di intensità delle tensioni:
K ∝ σ × √a (σ tensione di trazione, a profondità della cricca)
Quando K supera il valore critico del materiale la cricca attraversa tutta la lastra. Da questa relazione: se la profondità della cricca diventa 4 volte maggiore, la tensione di trazione che il vetro può sopportare scende della metà.
Dopo il taglio il bordo è proprio dove le cricche sono più numerose e più profonde: un taglio laser ha una zona termicamente alterata; la lavorazione meccanica lascia scheggiature e graffi. Quindi la resistenza di un pezzo in vetro è in gran parte fissata dal bordo.
Le cricche crescono lentamente
Peggio: una cricca non deve rompere subito — può «crescere lentamente». Con il vetro in trazione e a contatto con l’umidità dell’aria, la corrosione sotto tensione all’apice la fa avanzare un poco alla volta. Un disco in servizio è caricato ripetutamente: bloccaggio e ritiro dell’adesivo in montaggio, cicli termici di avvio e spegnimento, vibrazioni della macchina. Ogni ciclo di trazione allunga un po’ una cricca profonda; più è profonda più cresce in fretta, finché un ciclo raggiunge la profondità critica e si spezza (vedi Figura 1, sinistra).
Le cricche superficiali hanno tensione all’apice bassa, sotto la soglia di crescita, e quasi non si muovono (vedi Figura 1, destra). Questo è il senso della molatura dei bordi: non rendere il bordo «bello», ma togliere le cricche profonde.
A che servono molatura dei bordi e smusso
- Molatura dei bordi: una mola asporta lo strato danneggiato dalla superficie di taglio; le microcricche profonde vanno via con esso, restando solo segni di molatura superficiali e uniformi.
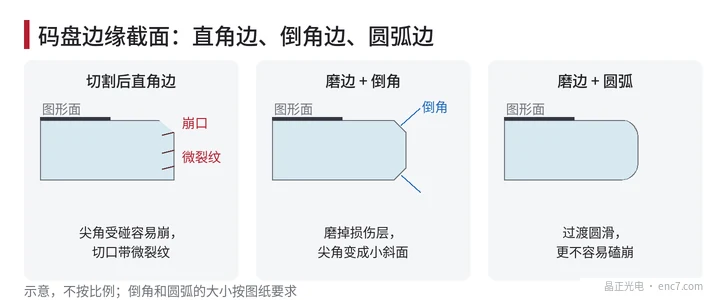
- Smusso: lo spigolo a angolo retto si macina in un piccolo smusso o raggio (vedi Figura 2). Gli angoli vivi si scheggiano più facilmente in movimentazione e montaggio; schegge di vetro possono graffiare la faccia del motivo o cadere nel cammino ottico dell’encoder.
Anche il bordo del foro interno va trattato ed è spesso più critico. Il disco è incollato a un mozzo; al variare della temperatura i due si dilatano diversamente e la tensione si concentra sul bordo del foro. Esempio: vetro borosilicato circa 3,3 × 10⁻⁶/K, lega di alluminio circa 23 × 10⁻⁶/K; per un aumento di 60 K a un raggio di foro di 4 mm la differenza di dilatazione è circa (23 − 3,3) × 10⁻⁶ × 60 × 4 mm ≈ 4,7 μm. Quella differenza deve essere assorbita dall’adesivo e dal vetro stesso — un bordo di foro con cricche è pericoloso.
Come ispezionare la qualità del bordo
L’ispezione del bordo può seguire questa checklist:
- Scheggiature: al microscopio percorrere una volta cerchio esterno e foro interno; registrare lunghezza della scheggiatura maggiore lungo il bordo e profondità verso l’interno, e confrontare con il permesso del disegno.
- Cricche: con luce laterale o campo scuro le cricche si illuminano e sono più facili da vedere che in campo chiaro.
- Smusso: se la larghezza è nel campo richiesto, se è uniforme sul giro e se qualche tratto è stato dimenticato.
- Tensione residua: mettere il disco tra due polarizzatori incrociati; le zone tensive mostrano frange chiare e rivelano tensioni da taglio o molatura.
- Pulizia: la polvere di molatura deve essere lavata via a fondo e non restare sulla faccia del motivo.
In acquisto conviene mettere sul disegno dimensione ammessa delle scheggiature, requisiti di smusso e metodo di ispezione, così entrambe le parti accettano con lo stesso «metro».
Sintesi
La resistenza di un disco encoder in vetro dipende soprattutto dal bordo. Le cricche profonde crescono lentamente sotto trazione ripetuta e alla fine causano la rottura; la molatura toglie lo strato danneggiato e lo smusso elimina gli angoli che si scheggiano facilmente. Cerchio esterno e foro interno devono entrambi essere finiti e ispezionati bene se il disco deve superare montaggio e lunga vita in servizio.
Traduzione dell’articolo originale cinese (0028). ENC7 – produttore di dischi encoder (richiesta) · Articoli tecnici · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tutti i diritti riservati. Articolo realizzato con l’assistenza dell’IA.