Controllo qualità
Ispezione visiva AOI: come una macchina individua i difetti a colpo d'occhio
Fori di spillo, residui di cromo e graffi sui dischi encoder misurano spesso da pochi micrometri a qualche decina di micrometri; a forza di guardare l’occhio si stanca e qualcosa sfugge. L’ispezione ottica automatica (AOI) trova i difetti in quattro passi – «illuminazione, acquisizione, confronto, classificazione» – e ne registra la posizione. Questo articolo ne spiega il principio e i rispettivi punti di forza e limiti dell’AOI e del controllo visivo manuale.
Su un disco da 2500 linee, al raggio di lettura di 20 mm la larghezza linea è di appena 25 μm circa. Per trovare un foro di spillo di pochi micrometri fra migliaia di linee di questo tipo, l’operatore deve esaminarle al microscopio campo dopo campo; dopo un po’ gli occhi si stancano e anche il giudizio perde affidabilità.
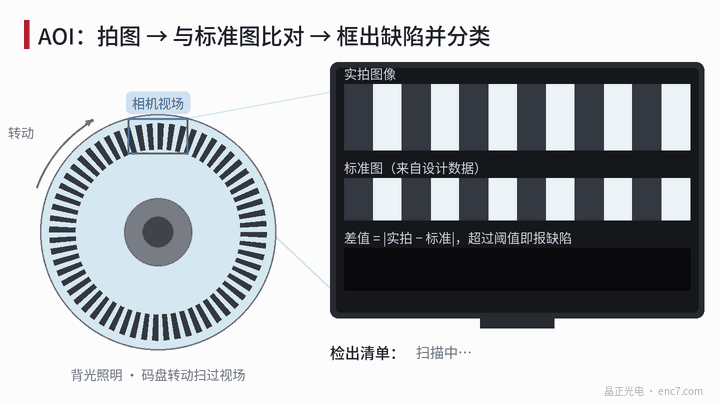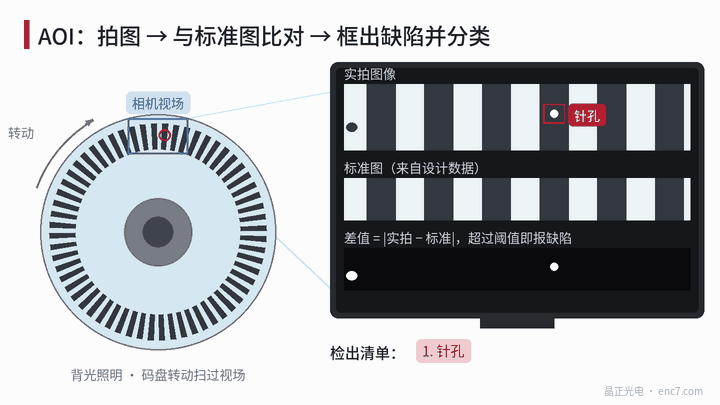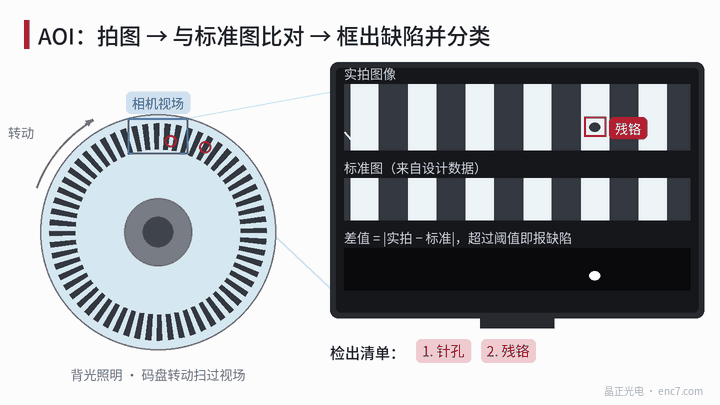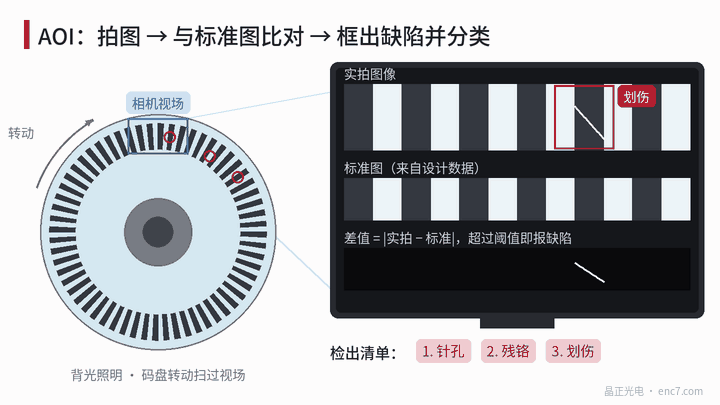
L’AOI (ispezione ottica automatica) affida questo «trova le differenze» a telecamera e algoritmo: si acquisisce l’immagine, la si confronta con un’immagine di riferimento, si riquadrano i punti che differiscono in modo significativo e infine si stabilisce di che difetto si tratta, vedi Figura 1.
Primo passo: l’illuminazione rende il difetto «evidente»
È l’illuminazione a decidere se un difetto può essere visto. I dischi in vetro si ispezionano di norma in retroilluminazione a trasmissione: le linee di cromo bloccano la luce e appaiono nere, il vetro la lascia passare e appare chiaro. Un foro di spillo diventa un punto chiaro nella linea nera, un residuo di cromo un punto scuro nella fenditura chiara: il contrasto è molto alto e sono i difetti più facili da rilevare.
I dischi metallici a riflessione si illuminano invece con luce riflessa coassiale. Per graffi superficiali e particelle si aggiunge spesso una luce radente: la superficie piana riflette la luce lontano dall’obiettivo, mentre graffi e particelle la diffondono nell’obiettivo e compaiono come linee chiare su fondo scuro. Molti sistemi combinano più tipi di illuminazione, ciascuno dedicato a difetti diversi.
Secondo passo: acquisizione, il pixel deve essere più piccolo del difetto
Per rilevare un difetto in modo affidabile, conviene che occupi almeno alcuni pixel nell’immagine. Per individuare difetti da 5 μm, ad esempio, ogni pixel deve corrispondere a 1–2 μm. Una telecamera larga 4000 pixel ha allora un campo visivo di soli 4000 × 2 μm = 8 mm: il disco intero va suddiviso in molti campi, oppure si fa ruotare il disco e lo si scansiona in continuo con una telecamera lineare.
Più alto è l’ingrandimento, minore è la profondità di campo. Se il disco non è perfettamente piano, localmente va fuori fuoco; l’ispezione ad alto ingrandimento richiede quindi un bloccaggio e una messa a fuoco curati. Risoluzione, campo visivo e tempo di ispezione vanno bilanciati insieme.
Terzo passo: confronto, trovare i punti «diversi»
I metodi di valutazione più comuni sono tre:
- Confronto con l’immagine di riferimento: il riferimento deriva dai dati di progetto o da un disco riconosciuto conforme. Immagine acquisita e riferimento vengono allineati e sottratti pixel per pixel; le zone in cui la differenza supera la soglia sono punti sospetti. L’allineamento deve essere molto preciso, altrimenti il bordo di ogni linea genera una differenza.
- Confronto tra periodi: la traccia incrementale è un motivo ripetitivo, quindi ogni periodo può essere confrontato con quello adiacente e si segnala la cella che «ha un aspetto diverso».
- Verifica a regole: si misurano direttamente larghezza linea, spaziatura e area delle macchie chiare; se un valore esce dall’intervallo impostato, scatta l’allarme.
Quarto passo: classificazione e registrazione
Per ogni punto sospetto l’algoritmo estrae area, lunghezza e larghezza, luminosità e forma: più chiaro del contorno e tondo è di solito un foro di spillo; più scuro del contorno e situato nella fenditura è di solito un residuo di cromo o una particella; lungo e sottile è di solito un graffio. Tenendo conto anche del fatto che cada o meno nella zona di lettura e di quanti siano, si arriva al giudizio.
L’AOI salva inoltre coordinate e immagine di ogni difetto. Se ogni disco presenta lo stesso difetto nella stessa posizione, il problema sta quasi sempre nella fotomaschera; se le posizioni sono distribuite a caso, l’origine più probabile sono particelle e pulizia insufficiente. Queste registrazioni sono molto utili per la tracciabilità e il miglioramento del processo.
Confronto con il controllo visivo manuale
| Voce | AOI | Controllo visivo manuale |
|---|---|---|
| Coerenza | Parametri fissi, risultati ripetibili | Dipende da esperienza e stanchezza |
| Velocità | Rapida, adatta alla serie | Lenta |
| Registrazione | Coordinate e immagini salvate automaticamente | Annotazione manuale |
| Falsi allarmi | Anche polvere e aloni d’acqua possono far scattare l’allarme | Distingue lo sporco asportabile |
| Difetti nuovi | Occorre adattare algoritmo o regole | Valutabili con l’esperienza |
Ci sono anche cose che l’AOI non vede: scheggiature sul bordo laterale del disco, planarità, valore numerico della densità ottica richiedono altri strumenti. Con una soglia troppo severa i falsi allarmi aumentano; troppo larga, e i difetti sfuggono. La prassi comune è quindi una prima selezione con l’AOI, seguita da una rivalutazione al microscopio dei punti segnalati da parte di un operatore.
Conclusioni
Il cuore dell’AOI è «illuminare bene, acquisire nitido, confrontare con precisione, separare con chiarezza». Rende il controllo estetico ripetibile, documentabile e tracciabile, ma l’impostazione delle soglie e la rivalutazione manuale restano indispensabili. Leggendo un risultato AOI, oltre al «conforme o no» merita attenzione anche la distribuzione delle posizioni dei difetti.
Traduzione dell’articolo originale cinese (0031). ENC7 – produttore di dischi encoder (richiesta) · Articoli tecnici · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tutti i diritti riservati. Articolo realizzato con l’assistenza dell’IA.