Prove, affidabilità e qualità
Riferibilità delle misure angolari: come l’accuratezza di un encoder si collega al campione nazionale
Un encoder è dichiarato a ±5″: su che cosa si regge questo numero? L’articolo ripercorre la catena di riferibilità dal campione nazionale d’angolo ai campioni di riferimento, ai campioni di lavoro e infine al prodotto, spiega il principio di chiusura del cerchio e il metodo di confronto incrociato con il poligono, calcola come l’incertezza si accumula di livello in livello e distingue taratura e verificazione.
La scheda tecnica di un encoder riporta «accuratezza ±5″». Quel numero è stato ottenuto su un banco di prova per confronto con un encoder di riferimento; e l’errore dell’encoder di riferimento, chi l’ha tarato? Risalendo la catena si deve arrivare, alla fine, al campione nazionale d’angolo. Se anche un solo anello della catena manca di registrazioni o di incertezza, ±5″ è solo «un numero misurato», non un valore di grandezza confrontabile con quello di altri.
I tre requisiti della riferibilità
La riferibilità metrologica è la proprietà per cui un risultato di misura può essere collegato a un riferimento attraverso una catena documentata e ininterrotta di tarature, ciascuna delle quali contribuisce all’incertezza finale (definizione del termine in JJF 1001, il vocabolario metrologico nazionale cinese). In pratica si tratta di tre cose:
- Catena ininterrotta: ogni campione a ogni livello ha un certificato di taratura valido ed è usato entro l’intervallo di taratura;
- Incertezza dichiarata: ogni certificato riporta valore misurato e incertezza estesa, non solo «conforme»;
- Registrazioni: metodo, ambiente, personale e stato delle apparecchiature sono rintracciabili; la competenza del laboratorio è di norma valutata secondo ISO/IEC 17025.
Riferibilità non significa «molto accurato». Un banco di prova con catena di riferibilità completa ma incertezza di 2″ è appena sufficiente per verificare un prodotto da ±5″.
La particolarità dell’angolo: il cerchio è il proprio campione
Un campione di lunghezza richiede un riferimento esterno; per l’angolo è diverso. Il radiante è il rapporto tra lunghezza d’arco e raggio, e il cerchio completo vale esattamente 2π: se lo si divide in N parti, la somma degli errori di divisione deve essere zero:
Σδ_i = 0
Questo principio di «chiusura del cerchio» consente di autotarare i campioni angolari di alto livello senza ricorrere a un campione esterno ancora superiore. Il metodo tipico è il confronto incrociato tra poligono ottico e tavola rotante, vedi Figura 2.
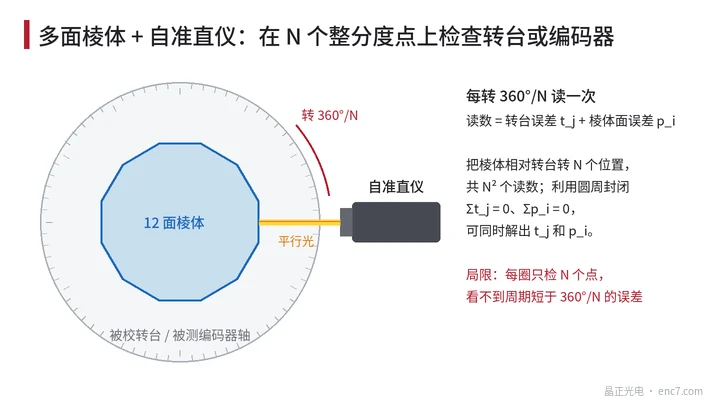
Sia t_j l’errore della tavola rotante nella j-esima posizione di divisione intera e p_i lo scostamento angolare della i-esima faccia del poligono. Il poligono viene portato in successione in k = 0…N−1 posizioni relative alla tavola e in ciascuna si misura un giro completo; la lettura dell’autocollimatore è:
r_jk = t_j + p_(j−k) + c_k
dove c_k è lo zero dell’autocollimatore dopo ogni montaggio (arbitrario). Sfruttando Σt_j = 0 e Σp_i = 0: la media su j a k fisso dà c_k; dopo averlo sottratto, la media su k dà t_j; ne derivano anche gli errori del poligono p_i.
Esempio numerico: quanto è accurato il confronto incrociato
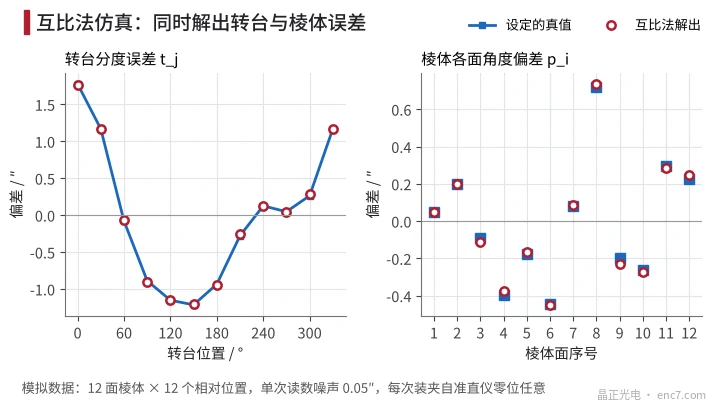
Simulazione con un poligono a 12 facce (dati simulati): errori della tavola impostati tra −1,2″ e +1,8″, scostamenti delle facce entro ±0,8″, rumore della singola lettura 0,05″, zero casuale a ogni montaggio. Gli errori di tavola e poligono ricavati dalle 144 letture si discostano dai valori impostati al massimo di circa 0,03″, vedi Figura 3. In teoria l’errore del singolo punto è circa σ·√(N−1)/N, cioè circa 0,014″ con σ = 0,05″ e N = 12, in accordo con la statistica di 2000 prove Monte Carlo.
Lo stesso principio di chiusura vale per più testine: mediando M testine di lettura equidistribuite su un reticolo circolare, si annullano tutte le componenti armoniche d’errore tranne i multipli interi di M. Le tavole rotanti campione usano spesso questo metodo per aumentare la propria accuratezza.
Come si accumula l’incertezza di livello in livello
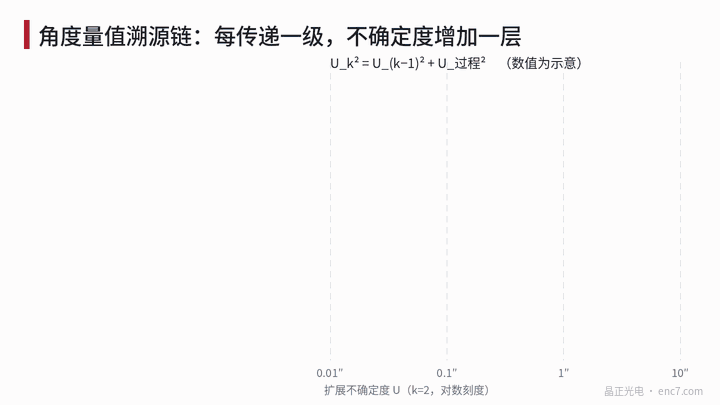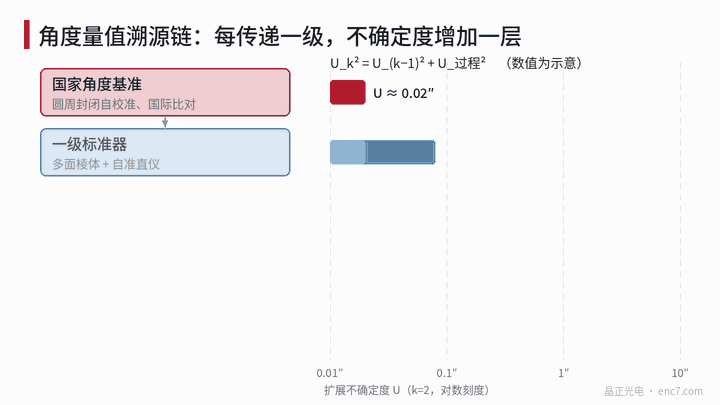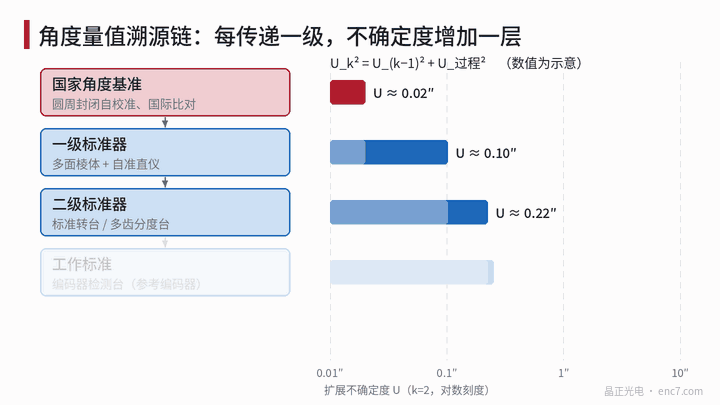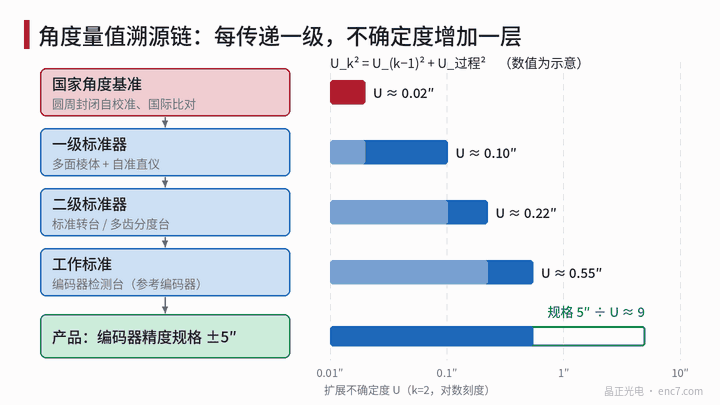
L’incertezza del livello successivo ha due componenti: l’incertezza del campione superiore e quella introdotta dal processo di confronto del livello stesso (montaggio, allineamento, temperatura, risoluzione di lettura ecc.). Se sono indipendenti si combinano in somma quadratica:
U_k² = U_(k−1)² + U_processo,k²
Valori indicativi della Figura 1: campione nazionale 0,02″, tramite poligono ottico + autocollimatore 0,10″, tramite tavola rotante campione 0,22″, al banco di prova degli encoder 0,55″. Il rapporto tra la specifica di prodotto ±5″ e 0,55″ è circa 9: la capacità di misura è sufficiente.
Questi numeri mostrano un fatto spesso trascurato: più si scende a valle, più domina il termine di processo del livello stesso. Dei 0,55″ del banco, la catena a monte contribuisce solo 0,22″; errore di trasmissione del giunto, eccentricità di montaggio dell’encoder in prova ed errore di interpolazione dell’encoder di riferimento sono le voci principali. Migliorare il banco di prova è di solito più efficace che inseguire un certificato a monte di livello più alto.
Attenzione anche ai limiti del campionamento: un poligono a 24 facce controlla un punto solo ogni 15°, quindi le componenti d’errore con periodo inferiore a 30° vengono sottoposte ad aliasing o perse, e l’errore di interpolazione (periodo pari a un periodo del segnale) è del tutto invisibile. Per verificare gli errori a breve periodo serve un encoder di riferimento a confronto continuo.
Taratura e verificazione non sono la stessa cosa
| Voce | Verificazione | Taratura |
|---|---|---|
| Natura | Metrologia legale; gli strumenti nell’elenco della verificazione obbligatoria devono essere verificati | Attività tecnica, di solito commissionata volontariamente |
| Base | Regolamento di verificazione metrologica (JJG) | Specifica di taratura (JJF) o documento tecnico concordato |
| Esito | Conforme o non conforme | Valore misurato e incertezza, di norma senza giudizio di conformità |
| Intervallo | Stabilito dal regolamento | Stabilito dall’utilizzatore in base all’uso |
I campioni interni all’azienda, come banchi di prova per encoder e poligoni ottici, sono per lo più tarati. Ricevuto il certificato di taratura, spetta all’utilizzatore giudicare se errori e incertezze riportati soddisfano i propri requisiti di prova. Tra due tarature si dovrebbero eseguire controlli intermedi con un campione di controllo, per rilevare per tempo la deriva del campione.
Punti pratici
- La prova di riferibilità di un banco deve risalire fino ai certificati superiori: numeri e validità dei certificati di encoder di riferimento, poligono e autocollimatore vanno registrati in ogni rapporto di prova.
- Indicare l’incertezza di prova insieme all’accuratezza dell’encoder; se specifica ÷ U scende sotto 3–4, la decisione dovrebbe considerare una banda di guardia.
- Nel bilancio d’incertezza di un banco, eccentricità di montaggio, giunto e temperatura sono in genere maggiori del certificato a monte: migliorare prima questi termini di processo.
- Il metodo del poligono è adatto solo agli errori a lungo periodo; errore di interpolazione ed errori di graduazione a breve periodo richiedono un confronto continuo o il metodo ad alta velocità degli intervalli di tempo.
- Se il certificato di taratura non riporta un giudizio di «conforme», l’utilizzatore deve confrontare da sé gli errori con i valori ammessi: «tarato» non vuol dire «conforme».
- Usare un encoder o un poligono stabile come campione di controllo, misurarlo ogni mese o ogni lotto e tracciare una carta di controllo come registrazione dei controlli intermedi.
In sintesi
La riferibilità angolare parte dalla chiusura del cerchio; i metodi di autotaratura rendono i campioni di alto livello indipendenti da riferimenti esterni. Lungo la catena dal campione nazionale ai campioni di riferimento e di lavoro fino al prodotto, l’incertezza cresce di livello in livello in somma quadratica, e spesso dominano i termini di processo a valle. Perché l’accuratezza di un encoder «si colleghi» davvero al campione servono una catena completa, un’incertezza dichiarata a ogni livello e controlli intermedi costanti durante l’uso.
Traduzione dell’articolo originale cinese (0192). ENC7 – produttore di dischi encoder (richiesta) · Articoli tecnici · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tutti i diritti riservati. Articolo realizzato con l’assistenza dell’IA.