Prove, affidabilità e qualità
Fatica dello strato adesivo sotto cicli di temperatura
Disco encoder e mozzo hanno coefficienti di dilatazione diversi, così ogni ciclo termico taglia avanti e indietro lo strato adesivo. L’articolo deriva la deformazione di taglio da mismatch termico Δγ = Δα·ΔT·r/h, calcola l’ordine di grandezza per coppie tipiche, mostra con la relazione di Coffin–Manson quanto la conversione prova→uso sia sensibile all’esponente n, e dà indicazioni su progetto dell’adesivo e prove a cicli termici.
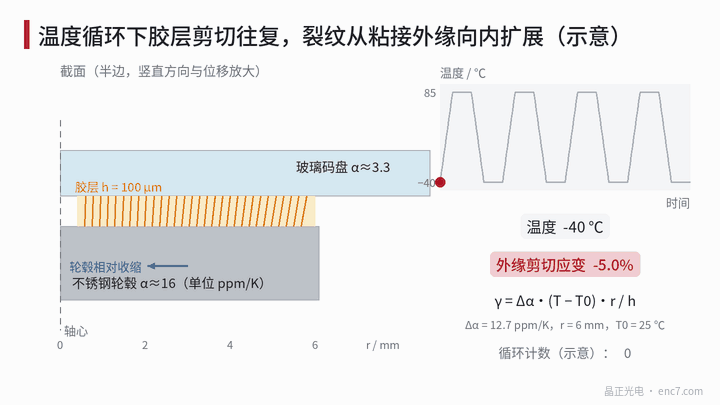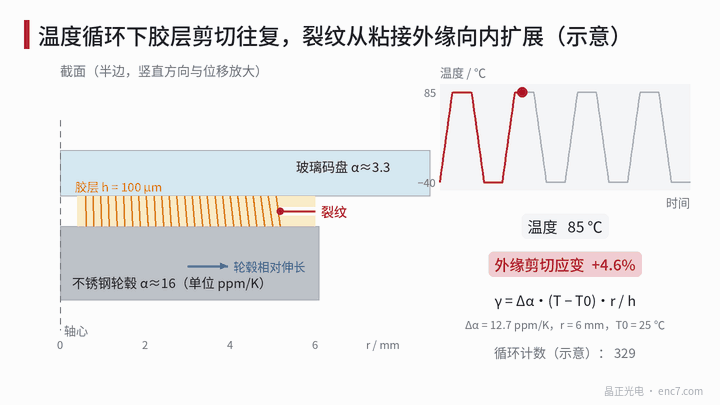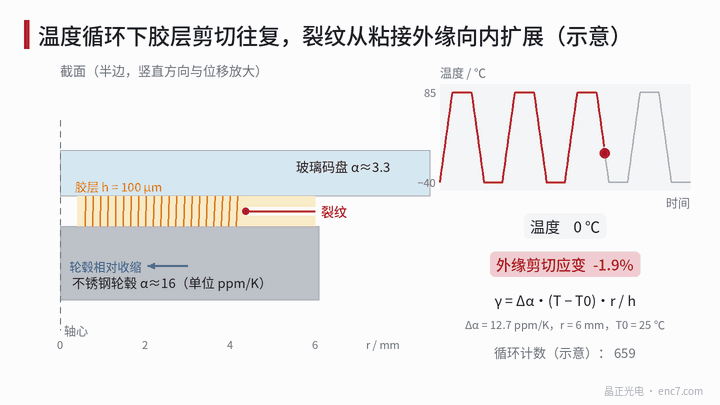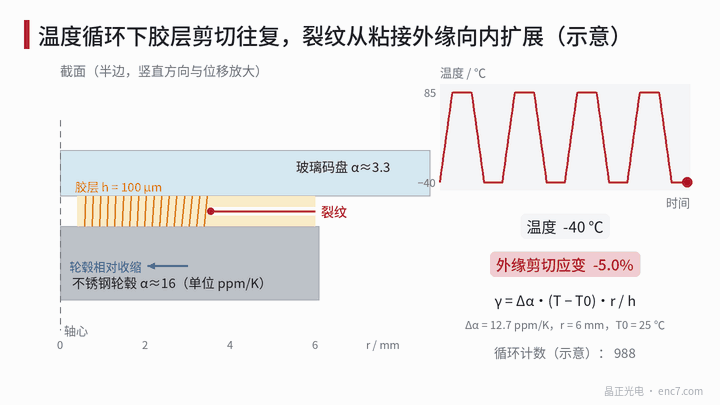
Un disco encoder incollato sul mozzo esce di fabbrica con eccentricità accettabile; dopo qualche centinaio di cicli alto–basso la eccentricità è andata alla deriva e, nei casi gravi, il disco si allenta. La causa tipica non è l’«invecchiamento» dell’adesivo ma la fatica: vetro e metallo differiscono di più volte nel coefficiente di dilatazione, ogni salita e discesa di temperatura taglia di nuovo il giunto, e le microcricche partono dal bordo esterno del giunto e avanzano verso l’interno giro dopo giro.
Deformazione di taglio da mismatch termico
Prendendo l’asse come centro di simmetria, quando la temperatura cambia di ΔT rispetto a una temperatura a stress nullo T0 la differenza di spostamento radiale tra mozzo e disco al raggio r è
u(r) = Δα·ΔT·r
Con spessore di giunto h la deformazione di taglio è
γ(r) = Δα·ΔT·r / h
dove Δα è la differenza dei coefficienti di dilatazione lineare dei due substrati. La deformazione è zero sull’asse e massima al raggio esterno del giunto — ecco perché le cricche partono dal bordo esterno.
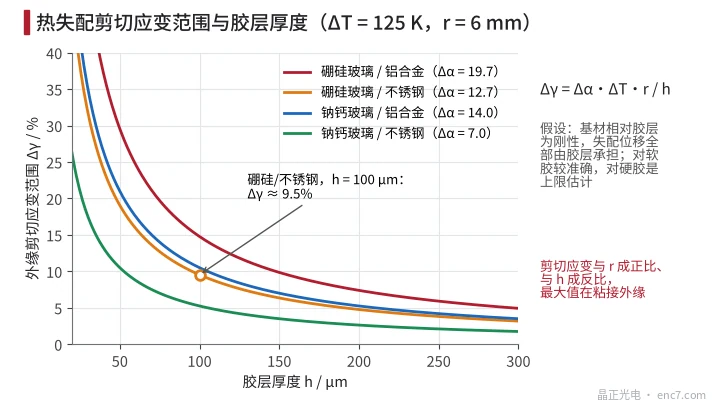
La formula assume che entrambi i substrati siano rigidi rispetto all’adesivo, così tutto lo spostamento di mismatch è assorbito dal giunto. Per adesivi morbidi come silicone o poliuretano è piuttosto accurata; per un epossidico duro i substrati stessi si deformano, la formula dà un limite superiore e disco e mozzo condividono parte dello stress.
Conta anche T0: per un adesivo a polimerizzazione a temperatura ambiente T0 è circa la temperatura ambiente; per un adesivo a polimerizzazione a caldo T0 è vicino alla temperatura di cura, così a temperatura ambiente il giunto porta già una pre-deformazione e la deformazione sotto un ciclo −40/+85 ℃ non è più simmetrica.
Esempio numerico: quanto è grande la deformazione?
Un disco in vetro borosilicato (α ≈ 3,3×10⁻⁶/K) incollato su un mozzo in acciaio inossidabile (α ≈ 16×10⁻⁶/K) dà Δα = 12,7×10⁻⁶/K. Raggio esterno del giunto 6 mm, spessore 100 μm, ciclo −40/+85 ℃ (ΔT = 125 K):
u = 12,7×10⁻⁶ × 125 × 6 mm ≈ 9,5 μm Δγ = 9,5 μm / 100 μm ≈ 9,5%
Con mozzo in alluminio, Δγ ≈ 14,8%; con vetro sodico-calcico su acciaio inossidabile, Δγ ≈ 5,3%; dimezzando lo spessore a 50 μm ogni valore raddoppia (Figura 2).
Cosa significa quell’ordine di grandezza? Gli adesivi morbidi hanno un modulo di taglio dell’ordine di 1 MPa, così il 9,5% di deformazione corrisponde a circa 0,1 MPa di tensione di taglio — l’adesivo la regge se capacità di allungamento e resistenza a fatica sono adeguate. Un epossidico duro ha modulo di taglio dell’ordine di 1 GPa, così la stessa deformazione corrisponde a circa 95 MPa, già oltre la resistenza a taglio di tipici adesivi strutturali di alcune decine di MPa; il giunto non può «inghiottire» tutto il mismatch, e il risultato è o cricca nell’adesivo o stress trasferito al vetro — quest’ultimo è una causa comune di cricche al bordo del foro dei dischi encoder in vetro.
Relazione di Coffin–Manson e conversione
La relazione empirica tra vita a bassa ciclicità e intervallo di deformazione ciclica è
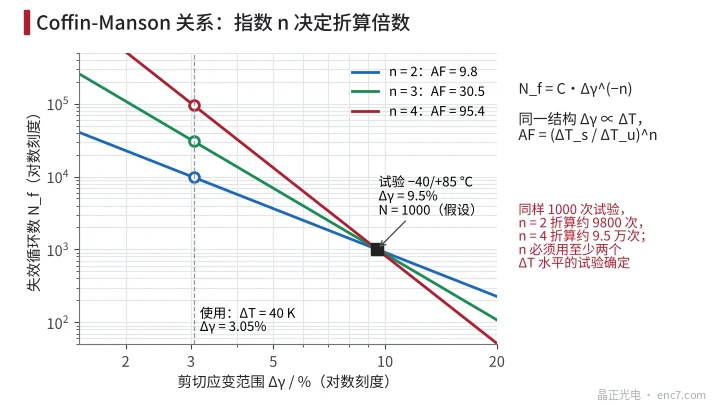
N_f = C·Δγ^(−n)
dove N_f è il numero di cicli a guasto e C e n sono costanti che dipendono da materiale, temperatura e tempo di sosta. La forma classica usa la deformazione plastica (inelastica); gli adesivi di solito si adattano alla deformazione totale misurata o a quella inelastica.
In una data struttura Δγ è proporzionale a ΔT, quindi il fattore di accelerazione tra prova e uso è
AF = (ΔT_s / ΔT_u)^n
Esempio: prova −40/+85 ℃ (125 K), uso uno swing di 40 K da avvio–arresto dell’apparecchiatura. Per n = 2, 3, 4, AF = 9,8, 30,5, 95,4. Se la vita mediana di prova è 1000 cicli (assunto), la conversione all’uso dà circa 9800, 3,1×10⁴ e 9,5×10⁴ cicli; a 2 cicli avvio–arresto al giorno sono circa 13, 42 e 131 anni (Figura 3). Una differenza di 2 in n cambia la conclusione di quasi un fattore 10, quindi n va ottenuto da prove ad almeno due livelli di ΔT e non preso a prestito dai giunti di saldatura.
Inoltre, più lunga è la sosta ad alta temperatura, più completo è il creep di un adesivo viscoelastico e maggiore la deformazione inelastica per ciclo; nel campo delle saldature si usa una correzione di Norris–Landzberg per frequenza e temperatura di picco, e la stessa classe di effetti esiste nei giunti adesivi.
Compromessi nel progetto del giunto
| Misura | Effetto sulla vita (n = 2) | Costo |
|---|---|---|
| Spessore 50→100 μm | Δγ dimezzato, vita circa ×4 | più creep; la dispersione di spessore tende ad alzare l’oscillazione assiale |
| Raggio esterno 6→5 mm (raggio interno 3 mm) | Δγ scende a 0,83, vita circa ×1.44 | capacità torsionale scende a circa il 52% secondo r_o³ − r_i³ |
| Materiale del mozzo con coefficiente più vicino | Δα ridotto direttamente | costo del materiale e lavorabilità |
| Adesivo morbido | stress molto ridotto | bassa rigidezza; il disco può spostarsi sotto urto o calore → deriva di eccentricità |
La costanza di spessore conta altrettanto: microsfere di vetro di dimensione controllata mescolate nell’adesivo, o distanziatori di battuta, tengono lo spessore sotto controllo; i filetti che escono oltre il bordo esterno cambiano la distribuzione di stress al bordo, quindi il processo deve specificare come si puliscono.
Come progettare una prova a cicli termici
- Metodo: seguire IEC 60068-2-14; Na è trasferimento rapido a due camere, Nb una velocità di variazione prescritta. La fatica del giunto usa di solito Nb, con velocità vicina al servizio reale.
- Temperatura e sosta: temperatura massima sotto la Tg dell’adesivo con margine; sosta abbastanza lunga perché disco, giunto e mozzo raggiungano l’equilibrio e coprano il rilassamento da creep.
- Livelli di stress: almeno due livelli di ΔT, almeno 8~10 pezzi ciascuno; adattare i cicli a guasto con Weibull o lognormale per ottenere n.
- Criterio di guasto: definire per funzione. Una variazione di eccentricità di 1 μm a r = 20 mm è circa 10″, quindi la variazione di eccentricità o di oscillazione assiale può essere il criterio primario, con tenuta della coppia e area di scollamento vista attraverso il vetro come secondari.
- Ispezione intermedia: rimuovere e misurare circa ogni 100 cicli, registrando il conteggio al quale iniziano cricca o scollamento.
- Evitare la condensa: nel passaggio da basso ad alto la superficie può appannarsi; l’assorbimento di umidità aggiunge un altro meccanismo di degradazione, quindi controllare l’umidità della camera o valutarla a parte.
Punti ingegneristici
- Stimare prima la deformazione al bordo esterno con Δγ = Δα·ΔT·r/h; se un adesivo morbido supera la sua deformazione di fatica tollerabile, o se lo stress di taglio calcolato di un adesivo duro supera la resistenza, la struttura va cambiata.
- Tenere la zona di giunto il più vicino possibile all’asse: la deformazione è proporzionale a r, ma la capacità torsionale scala con r³ — vanno controllate insieme.
- Lo spessore del giunto serve un limite inferiore e deve essere controllabile; usare microsfere o distanziatori per la costanza così che punti localmente sottili non diventino inneschi di cricca.
- Per adesivi a cura a caldo prendere la temperatura di cura come temperatura a stress nullo e valutare la pre-deformazione a temperatura ambiente e all’estremo freddo.
- Prima di convertire la vita, ottenere n da due o più livelli di ΔT; con un solo livello si può fare una prova di confronto, non un’estrapolazione di vita.
- Usare la variazione di eccentricità e di oscillazione assiale come criteri primari di guasto — corrispondono direttamente all’errore angolare dell’encoder.
Sintesi
Sotto cicli termici l’intervallo di deformazione di taglio nel giunto è circa Δα·ΔT·r/h; per vetro su metallo raggiunge facilmente dal alcuni fino a oltre il dieci percento. La relazione di Coffin–Manson collega deformazione e vita, ma l’esponente n domina la conversione e va determinato per prova. Il progetto del giunto bilancia spessore, raggio di giunto e rigidezza dell’adesivo, e la deriva di eccentricità è il criterio finale di accettazione.
Traduzione dell’articolo originale cinese (0194). ENC7 – produttore di dischi encoder (richiesta) · Articoli tecnici · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tutti i diritti riservati. Articolo realizzato con l’assistenza dell’IA.