Prove, affidabilità e qualità
Carte di controllo SPC nella produzione di dischi encoder
Restare entro la tolleranza non significa che il processo sia stabile. Con l’esempio della larghezza linea del disco encoder, questo articolo calcola per intero i limiti di controllo di una carta X̄-R da dati simulati (costanti A₂, D₃, D₄), spiega le regole di run, i sottogruppi razionali e l’ARL, e distingue limiti di controllo e limiti di tolleranza.
La larghezza linea del disco encoder è specificata 25,0 ±1,0 μm e ogni record di ispezione degli ultimi tre mesi è risultato conforme. Un giorno, dopo un cambio di sviluppo, la larghezza linea inizia a crescere lentamente — solo pochi centesimi di micrometro per lotto, ancora lontana dal limite superiore di tolleranza, così l’ispezione continua a far passare tutto. Quando compare un pezzo non conforme, possono già essere passati decine di lotti fuori centro. Ciò che il controllo statistico di processo (SPC) deve fare è rilevare che il processo è cambiato mentre il prodotto è ancora conforme.
La carta X̄-R e i limiti di controllo
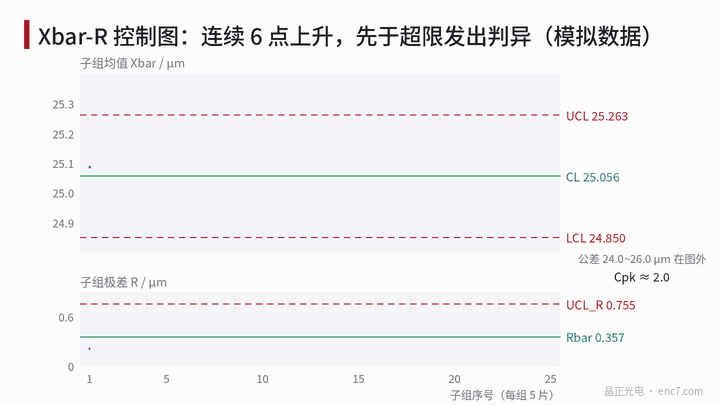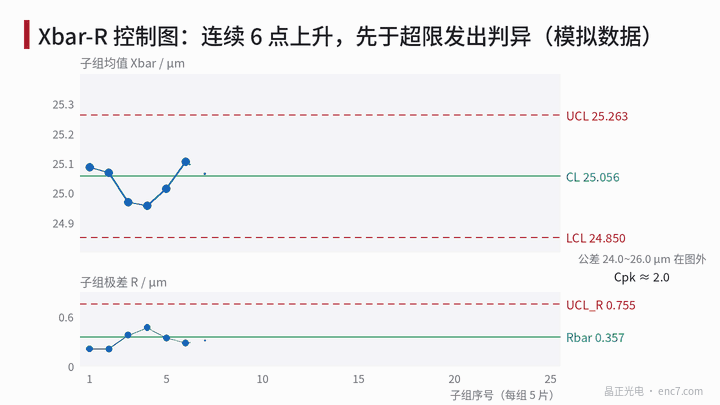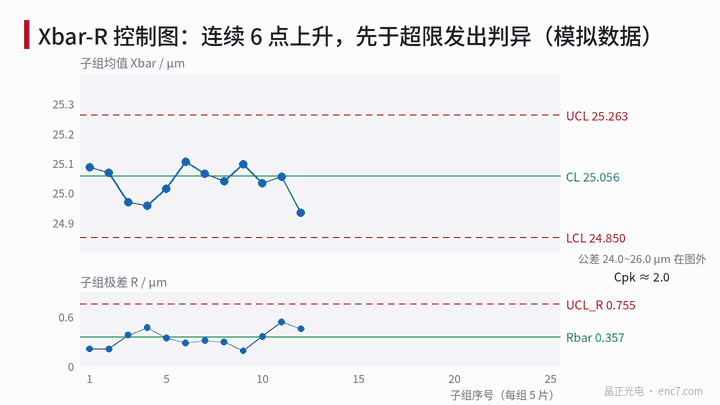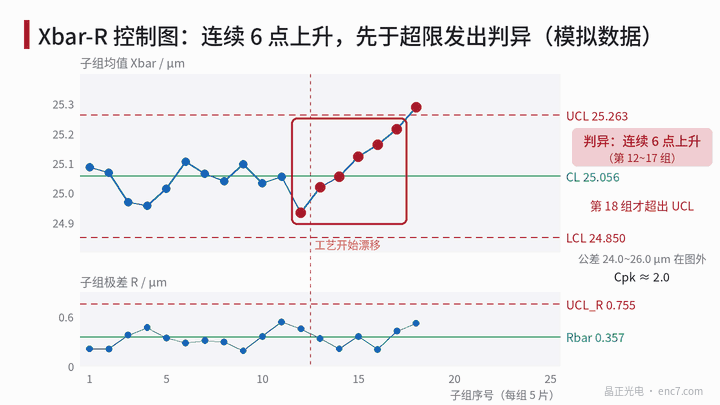
Ogni volta si estraggono n pezzi dalla produzione continua a formare un sottogruppo; si calcolano media X̄ e range R del sottogruppo. Dopo aver accumulato k sottogruppi (in genere almeno 20–25) si ottiene la media generale delle medie CL (linea centrale) e il range medio R̄; i limiti di controllo sono:
UCL_X = CL + A₂·R̄, LCL_X = CL − A₂·R̄ UCL_R = D₄·R̄, LCL_R = D₃·R̄
Le costanti derivano dalle proprietà statistiche del range sotto distribuzione normale. Scrivendo d₂ per il rapporto tra valore atteso di R e σ e d₃ per il rapporto tra deviazione standard di R e σ, allora A₂ = 3/(d₂·√n), D₄ = 1 + 3d₃/d₂, D₃ = max(0, 1 − 3d₃/d₂). Per n = 5, d₂ = 2,326 e d₃ = 0,864, quindi:
| Dimensione sottogruppo n | A₂ | D₃ | D₄ | d₂ |
|---|---|---|---|---|
| 4 | 0,729 | 0 | 2,282 | 2,059 |
| 5 | 0,577 | 0 | 2,114 | 2,326 |
La stima della deviazione standard di processo è σ̂ = R̄/d₂.
Esempio numerico sulla larghezza linea
Dati simulati: 5 dischi per sottogruppo, Fase I con 25 sottogruppi (media di processo assunta 25,05 μm, deviazione standard 0,15 μm). Il calcolo dà:
- CL = 25,056 μm, R̄ = 0,357 μm
- UCL_X = 25,056 + 0,577 × 0,357 ≈ 25,263 μm, LCL_X ≈ 24,850 μm
- UCL_R = 2,114 × 0,357 ≈ 0,755 μm, LCL_R = 0
- σ̂ = 0,357 / 2,326 ≈ 0,154 μm, Cp ≈ 2,17, Cpk ≈ 2,05
Tutti i punti di Fase I sono entro i limiti senza pattern anomali, quindi i limiti si possono usare per il monitoraggio di Fase II. In Fase II, dal sottogruppo 13 la media deriva di +0,03 μm per sottogruppo (simulazione di un cambio delle condizioni di sviluppo). Al sottogruppo 17, i sottogruppi 12–17 mostrano 6 punti consecutivi in salita e attivano una regola di run; a quel punto la media si è spostata solo di circa 0,15 μm e ogni valore singolo è ancora in tolleranza. Solo il sottogruppo 18 supera il limite superiore di controllo.
Va notato che questo insieme di dati è costruito per dimostrazione. Per una deriva lineare, quale tra «salita consecutiva» e «fuori dai limiti di controllo» scatti prima dipende dal rapporto tra velocità di deriva e variazione casuale della media di sottogruppo; la regola di tendenza non è sempre la prima.
Regole di run e falsi allarmi
Le regole di run comuni (regole di Nelson) sono 8: 1 punto oltre i limiti di controllo a 3σ; 9 punti consecutivi dallo stesso lato della linea centrale; 6 punti consecutivi crescenti o decrescenti; 14 punti consecutivi alternati su e giù; 2 su 3 punti oltre 2σ dallo stesso lato; 4 su 5 punti oltre 1σ dallo stesso lato; 15 punti consecutivi entro ±1σ; 8 punti consecutivi fuori ±1σ. Le regole successive corrispondono a deriva, periodicità, stratificazione e miscela.
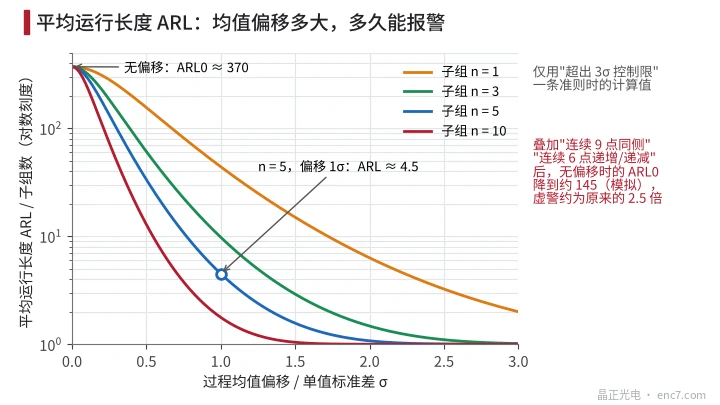
Più regole non sono sempre meglio. Quando il processo non è cambiato, usando solo la regola 1 si ha in media un falso allarme ogni 370 sottogruppi (ARL₀ ≈ 370); dopo aver aggiunto «9 punti stesso lato» e «6 punti crescenti/decrescenti», la simulazione Monte Carlo dà ARL₀ circa 145, quindi la frequenza di falso allarme è circa 2,5 volte l’originale.
La potenza di rilevamento si misura con la lunghezza media di run (ARL) (Figura 3). Per uno spostamento di media di 1 deviazione standard del valore singolo, una carta X̄ con n = 5 allarma dopo 4,5 sottogruppi in media; con n = 1 (carta individuali) servono in media 44 sottogruppi.
I limiti di controllo non sono limiti di tolleranza
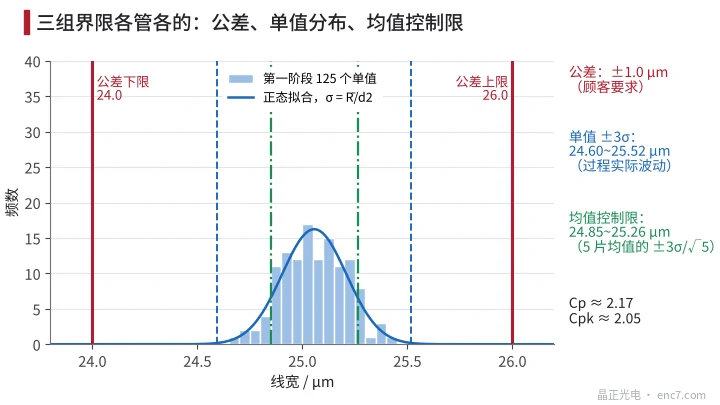
Questi tre insiemi di limiti sono spesso confusi (Figura 2):
- Limiti di tolleranza (24,0–26,0 μm) sono il requisito del cliente, usati per decidere se un pezzo singolo è conforme;
- ±3σ individuale (circa 24,60–25,52 μm) è l’intervallo di variazione del processo stesso; confrontarlo con la tolleranza dà la capacità di processo;
- Limiti di controllo della media (24,85–25,26 μm) sono l’intervallo di variazione della media di sottogruppo, usati solo per giudicare se il processo è stabile.
Non disegnare i limiti di tolleranza sulla carta X̄ e non «allargare» i limiti di controllo con la tolleranza. Un processo sotto controllo non equivale a capacità adeguata, e capacità adeguata non equivale a processo sotto controllo: in questo esempio Cpk è circa 2,05, ma la deriva deve comunque allarmare perché indica che agisce una causa speciale.
Sottogruppi razionali e sistema di misura
Come si prendono i sottogruppi decide cosa monitora la carta. Se i 5 valori vengono da 5 posizioni dello stesso disco, R riflette solo la variazione intra-disco, i limiti diventano troppo stretti e le differenze normali tra lotti attiveranno spesso regole di run. Per un parametro come la larghezza linea che varia per lotto (stessa esposizione e sviluppo), spesso si prendono più dischi dello stesso lotto come sottogruppo; se la variazione tra lotti è grande, si può usare una carta individuali–range mobile sulle medie di lotto insieme a una carta di range intra-disco.
Inoltre la carta vede «variazione di processo + variazione di misura». Se l’incertezza tipo della misura di larghezza linea è 0,09 μm, essa rappresenta circa un terzo della varianza nella deviazione standard totale 0,154 μm. Prima di fare SPC va valutato il sistema di misura.
Punti di ingegneria
- In Fase I accumulare almeno 20–25 sottogruppi, ricalcolare i limiti dopo aver rimosso i punti con cause speciali individuate, poi passare al monitoraggio.
- Consultare le costanti della carta per dimensione di sottogruppo: per n = 5, A₂ = 0,577, D₃ = 0, D₄ = 2,114, d₂ = 2,326.
- Allineare i sottogruppi alla fonte di variazione: organizzarli per lotto; evitare di usare solo più punti sullo stesso disco, altrimenti i limiti sono troppo stretti e i falsi allarmi frequenti.
- Scegliere le regole di run secondo necessità; ogni regola aggiunta alza i falsi allarmi; in questo esempio due regole di tendenza li portano a circa 2,5×.
- I limiti di tolleranza servono solo alla conformità e non si disegnano sulla carta delle medie; anche un processo con Cpk alto deve rispondere a un allarme di causa speciale.
- Annotare sulla carta i cambi di condizione di processo (sviluppo, sorgente luminosa, fotomaschera); ricalcolare la Fase I se necessario.
Sintesi
La carta di controllo X̄-R converte con A₂, D₃ e D₄ il range medio dei dati di sottogruppo in limiti di controllo e usa le regole di run per identificare cause speciali nel processo. Essa e la decisione di tolleranza rispondono a due domande diverse: la prima «il processo è cambiato?», la seconda «il prodotto è conforme?». Con raggruppamento razionale, regole appropriate e sistema di misura confermato, la carta può rilevare presto la deriva di processo mentre il prodotto è ancora conforme.
Traduzione dell’articolo originale cinese (0200). ENC7 – produttore di dischi encoder (richiesta) · Articoli tecnici · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tutti i diritti riservati. Articolo realizzato con l’assistenza dell’IA.