Scienza del vetro e dei substrati
Curva viscosità–temperatura del vetro: punti di tensione, ricottura e rammollimento
La viscosità del vetro varia con la temperatura secondo l’equazione VFT, e i punti di tensione, di ricottura e di rammollimento corrispondono a viscosità fisse. L’articolo ricava le curve del vetro sodico-calcico e del borosilicato da tre punti, le converte in tempo di rilassamento e scorrimento viscoso, e spiega perché le temperature di deposizione, cottura e polimerizzazione devono restare sotto il punto di tensione con un margine di sicurezza.
Il vetro non ha un punto di fusione definito; il fatto che sia «duro» o «morbido» è il risultato di una viscosità che cambia con continuità. I substrati dei dischi passano attraverso cottura del resist, deposizione e polimerizzazione dell’adesivo, e alcuni anche attraverso riscaldamento locale: che cosa fissa il limite superiore di temperatura di questi passaggi? La risposta sta nella curva viscosità–temperatura: i punti di tensione, di ricottura e di rammollimento riportati nei manuali del vetro sono tre tacche di viscosità fissa su questa curva. Questo articolo calcola la curva con l’equazione VFT e la converte in grandezze utilizzabili direttamente per la stabilità dimensionale.
Tre temperature caratteristiche
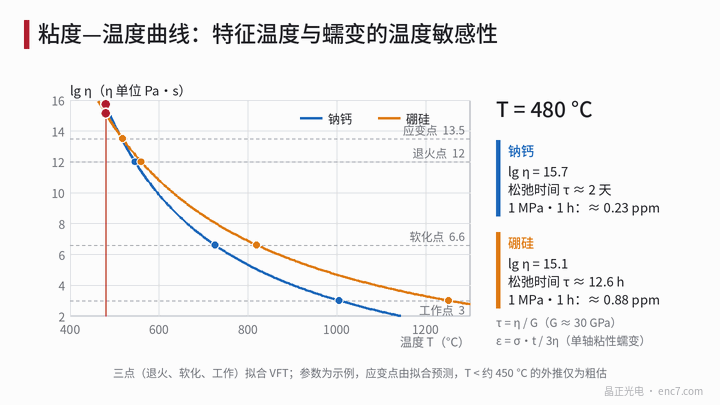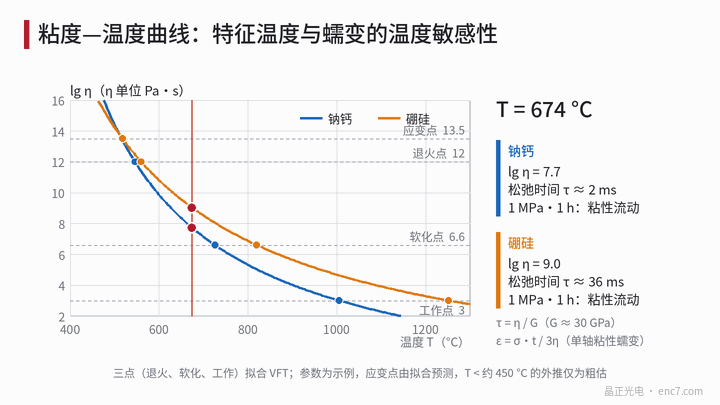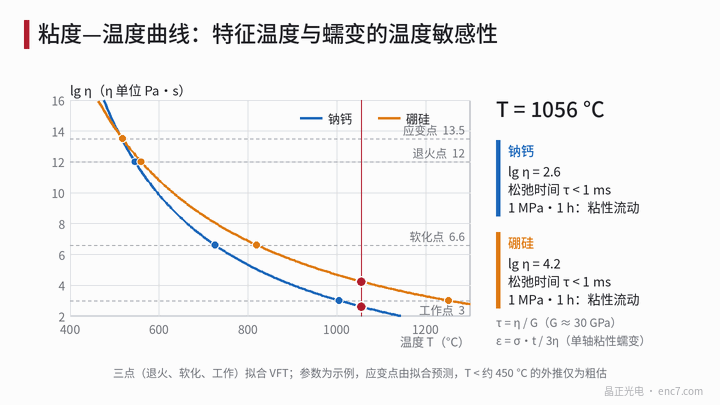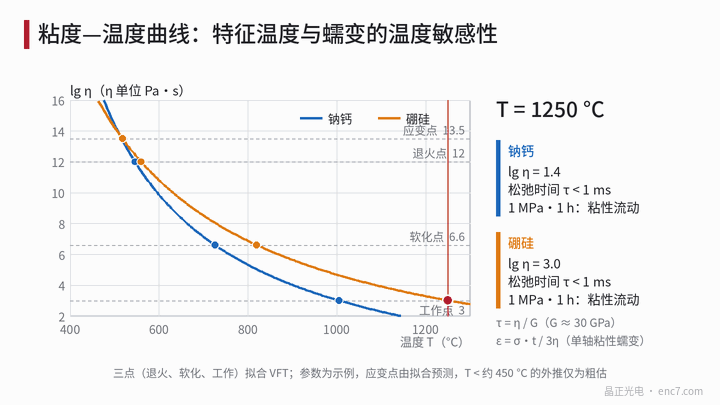
Con i metodi normalizzati, le temperature caratteristiche sono definite a viscosità fisse (Pa·s nella tabella sotto; la letteratura meno recente usa poise o dPa·s, 1 Pa·s = 10 poise, e il punto di tensione è spesso indicato come 10¹⁴·⁵ poise):
| Punto caratteristico | Viscosità η (Pa·s) | Sodico-calcico (esempio) | Borosilicato tipo 3.3 (esempio) |
|---|---|---|---|
| Punto di lavorazione | 10³ | circa 1005 ℃ | circa 1252 ℃ |
| Punto di rammollimento (Littleton) | 10⁶·⁶ | circa 726 ℃ | circa 820 ℃ |
| Punto di ricottura | 10¹² | circa 546 ℃ | circa 560 ℃ |
| Punto di tensione | 10¹³·⁵ | circa 514 ℃ | circa 510 ℃ |
Il punto di rammollimento è la temperatura alla quale il vetro si deforma visibilmente sotto il proprio peso; vicino al punto di ricottura le tensioni interne si rilassano sensibilmente in pochi minuti; sotto il punto di tensione le tensioni sono di fatto «congelate» sui tempi pratici. I valori sono valori tipici di manuale; per i tipi reali usare i dati del fornitore.
L’equazione VFT e il fit a tre punti
La relazione viscosità–temperatura dei liquidi sottoraffreddati è descritta comunemente dall’equazione di Vogel–Fulcher–Tammann:
lg η = A + B / (T − T₀)
dove η è in Pa·s, T è la temperatura (espressa in ℃ in questo articolo, T₀ nella stessa unità), A, B e T₀ sono parametri di fit e T₀ è la temperatura alla quale la viscosità diverge. Risolvendo esattamente sui punti di ricottura, di rammollimento e di lavorazione si ottiene:
| Vetro | A | B | T₀ | Punto di tensione previsto | Punto di tensione di manuale |
|---|---|---|---|---|---|
| Sodico-calcico | −3,79 | 5471 | 200 ℃ | 516 ℃ | circa 514 ℃ |
| Borosilicato | −3,03 | 6970 | 96 ℃ | 518 ℃ | circa 510 ℃ |
Pur senza usare il dato del punto di tensione, la previsione resta entro 10 K dal manuale, il che mostra che la forma a tre parametri è sufficiente per questo tratto della curva. La pendenza della curva è d(lg η)/dT = B/(T − T₀)²; al punto di tensione vale circa 0,055 /K per il sodico-calcico, cioè la viscosità cala di una decade ogni 18 K di aumento e a circa 1/3,6 ogni 10 K; per il borosilicato vale circa 0,040 /K, una decade ogni 25 K. Una piccola variazione di temperatura corrisponde a una variazione esponenziale di viscosità: ecco perché le temperature di processo vanno controllate rigorosamente.
Dalla viscosità al tempo di rilassamento e allo scorrimento
La viscosità in sé non è intuitiva; due grandezze derivate sono più utili. Il tempo di rilassamento di Maxwell è τ = η / G, dove G è il modulo di taglio, preso pari a circa 30 GPa; al punto di tensione τ ≈ 10¹³·⁵ ÷ 3×10¹⁰ ≈ 18 min, al punto di ricottura circa 33 s. La velocità di scorrimento viscoso sotto uno sforzo uniassiale σ è σ/(3η), quindi dopo un tempo di mantenimento t la deformazione è
ε = σ·t / (3η)
Con σ = 1 MPa (paragonabile come ordine di grandezza alle tensioni dovute a forza di serraggio, ritiro dell’adesivo o gradienti di temperatura) e t = 1 h, il fit VFT sopra dà:
| Temperatura | Sodico-calcico: lg η | Sodico-calcico: ε | Borosilicato: ε |
|---|---|---|---|
| 450 ℃ | 18,1 | 0,001 ppm | 0,03 ppm |
| 480 ℃ | 15,7 | 0,23 ppm | 0,9 ppm |
| 500 ℃ | 14,4 | 4,6 ppm | 7 ppm |
| 514 ℃ | 13,6 | 30 ppm | 27 ppm |
| 530 ℃ | 12,8 | circa 210 ppm | circa 110 ppm |
| 550 ℃ | 11,8 | circa 1800 ppm | circa 560 ppm |
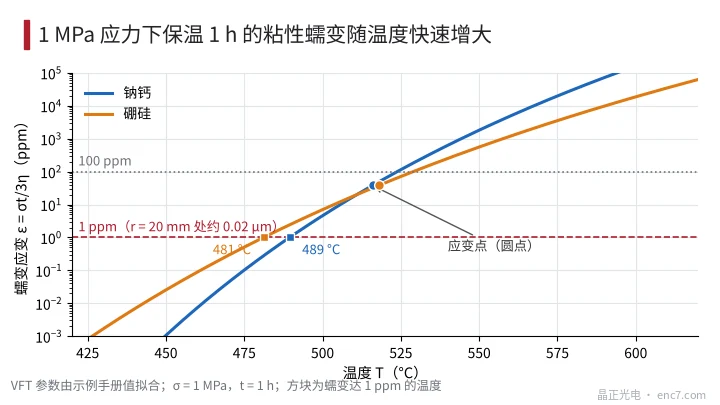
Tra 480 ℃ e 550 ℃, a soli 70 K di distanza, lo scorrimento cambia di quasi quattro ordini di grandezza. Con r = 20 mm, 1 ppm di variazione dimensionale radiale è circa 0,02 μm; lo scorrimento raggiunge 1 ppm a circa 490 ℃ per il sodico-calcico e a circa 481 ℃ per il borosilicato, 25–35 K sotto il punto di tensione.
Due avvertenze. La prima: la VFT descrive il liquido sottoraffreddato in equilibrio; sotto la temperatura di transizione (all’incirca vicino al punto di ricottura) la struttura non è più in equilibrio, la viscosità reale cala più lentamente dell’estrapolazione e dipende anche dalla storia termica; un vetro raffreddato rapidamente ha una temperatura fittizia elevata e alla stessa temperatura si rilassa più in fretta di quanto suggerisca l’estrapolazione all’equilibrio. L’estrapolazione VFT sotto il punto di tensione fornisce quindi valori di scorrimento ottimistici, da leggere solo come limite inferiore. La seconda: lo scorrimento è plasticità sotto sforzo e non coincide con il rilassamento strutturale di volume sotto la temperatura di transizione (ritiro di qualche ppm dopo un trattamento termico), discusso in un articolo a parte.
Come fissare il limite superiore delle temperature di processo
Si confrontino i tipi di processo della Figura 3 con il punto di tensione: la precottura e la postcottura del fotoresist avvengono in genere a 90–130 ℃, la polimerizzazione degli adesivi in genere a 80–150 ℃, e il riscaldamento del substrato durante la deposizione si aggira comunemente intorno a 300 ℃ (esempio). Sono tutti a più di 160 K dai punti di tensione del sodico-calcico e del borosilicato, quindi lo scorrimento viscoso si può trascurare; le tensioni derivano soprattutto da disadattamento di dilatazione termica e gradienti di temperatura, non da flusso viscoso.
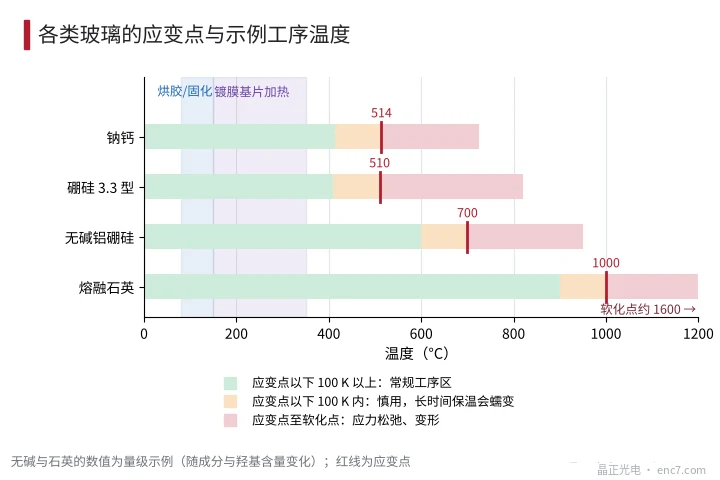
La viscosità conta davvero in tre situazioni. Primo, passaggi come la ricottura di distensione o la curvatura a caldo superano deliberatamente il punto di tensione e vanno progettati con un mantenimento vicino al punto di ricottura e un raffreddamento lento. Secondo, il riscaldamento locale, come la zona termicamente alterata della lavorazione laser, supera brevemente il punto di tensione e lascia tensioni residue dopo il raffreddamento. Terzo, nelle cotture con distribuzione di temperatura non uniforme la zona calda entra nell’intervallo di rilassamento: le tensioni si liberano durante il riscaldamento e si ricostituiscono in un nuovo stato durante il raffreddamento, per cui la deformazione resta «bloccata». Per processi con mantenimenti lunghi (diverse ore), prendere come limite superiore normale almeno 100 K sotto il punto di tensione, come nella Figura 3, lascia margine per l’estrapolazione fuori equilibrio.
Checklist di progetto
- Consultando i manuali del vetro, annotare i punti di tensione, di ricottura e di rammollimento insieme alla norma di misura; con norme diverse le temperature possono differire di qualche grado.
- Fare il fit VFT su tre punti noti e verificare se un quarto punto (ad es. il punto di tensione) concorda; usarlo per temperature intermedie solo se concorda entro 10 K.
- Per processi con mantenimenti lunghi, fissare il limite superiore almeno 100 K sotto il punto di tensione; processi brevi e rapidi possono essere un po’ meno restrittivi, ma l’uniformità di temperatura va controllata.
- Vicino al punto di tensione la viscosità scende a circa 1/3 ogni 10 K di aumento (sodico-calcico); specificare le tolleranze di controllo della temperatura in base a questa sensibilità.
- Le sorgenti di calore locali (laser, saldatura) superano il punto di tensione nelle zone circostanti e lasciano tensioni residue dopo il taglio, da abbinare a una ricottura.
- Stimare lo scorrimento con σ·t/3η: prima stimare l’ordine di grandezza delle tensioni di serraggio o dello strato adesivo, poi giudicare se il processo è sicuro.
- L’estrapolazione VFT sotto la temperatura di transizione è ottimistica; usarne le conclusioni solo per classificare e dimensionare i margini, non come previsioni esatte.
Sintesi
La viscosità del vetro varia esponenzialmente con la temperatura, e i punti di tensione, di ricottura e di rammollimento sono tacche fisse su questa curva. L’equazione VFT ricavata da tre punti mostra che per il vetro sodico-calcico lo scorrimento cambia di quasi quattro ordini di grandezza tra 480 ℃ e 550 ℃. Le normali cotture, polimerizzazioni e deposizioni sono quindi molto al di sotto del punto di tensione, mentre la formatura a caldo e il riscaldamento locale vanno progettati in base alla finestra di viscosità.
Traduzione dell’articolo originale cinese (0562). ENC7 – produttore di dischi encoder (richiesta) · Articoli tecnici · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tutti i diritti riservati. Articolo realizzato con l’assistenza dell’IA.