Scienza del vetro e dei substrati
Vetro ricotto in modo insufficiente: tensioni residue, birifrangenza e misura fotoelastica
Un raffreddamento troppo rapido congela la differenza di temperatura nella lastra sotto forma di tensione residua. Con un modello viscoelastico e una stima di congelamento, l’articolo ricava la relazione tra tensione, velocità di raffreddamento e spessore, spiega perché la misura in luce polarizzata deve guardare attraverso il bordo della lastra per vedere le tensioni nello spessore, e stima l’errore angolare di 2° ordine del disco tagliato, l’imbarcamento dei piccoli pezzi e il rischio di rottura.
La specifica del materiale in ingresso riporta «tensione interna ≤ 10 nm/cm», ma dopo il taglio in grezzi per dischi le dimensioni risultano spostate di qualche ppm, oppure i piccoli pezzi non appoggiano in piano sul banco. L’origine di questi problemi è il raffreddamento del vetro prima della spedizione: se il vetro si è già irrigidito mentre nella lastra c’è ancora una differenza di temperatura, questa differenza rimane fissata nella struttura. Qui si calcola prima come la tensione viene congelata, poi si spiega perché la misura in luce polarizzata spesso non la vede, e infine si stima quanta parte se ne libera al taglio.
Da dove viene la tensione residua: una differenza di temperatura congelata
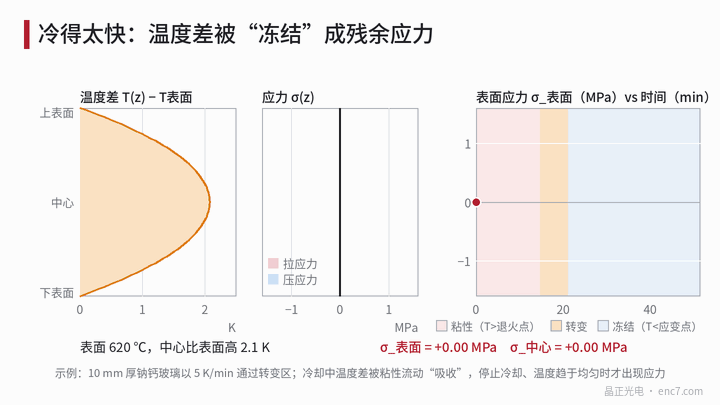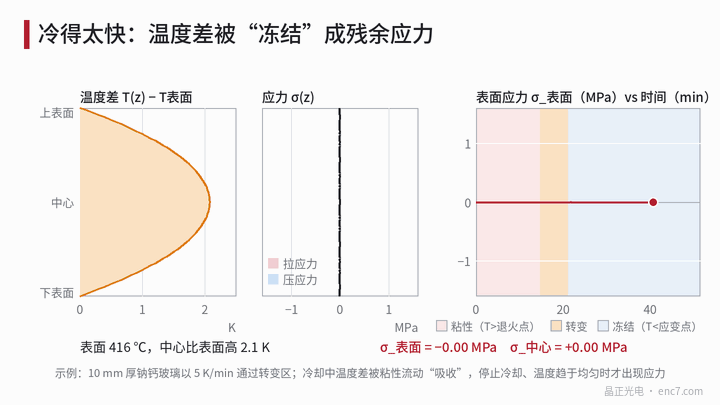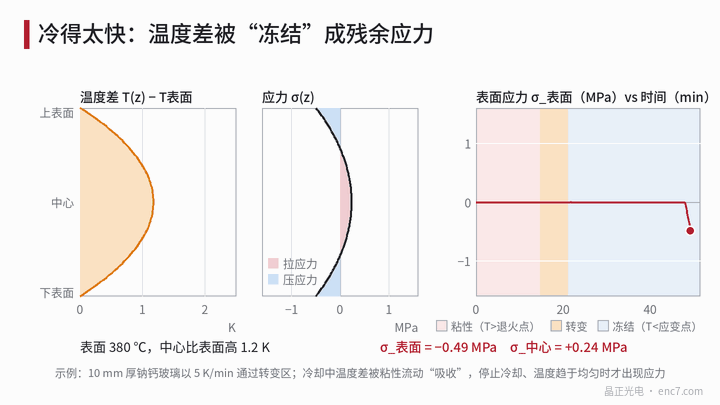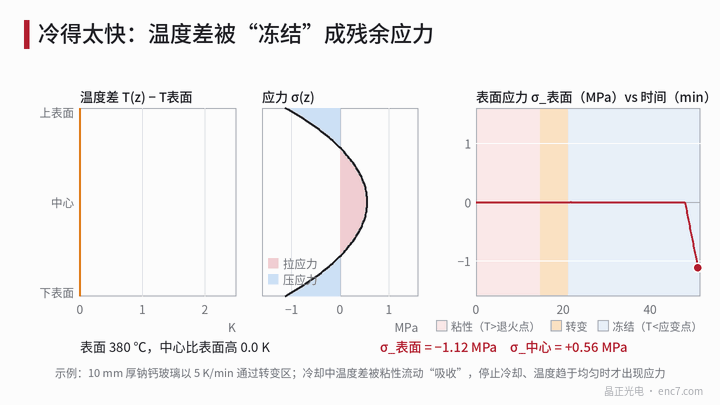
Raffreddando a velocità costante h una lastra piana di spessore 2a, si forma nella lastra un profilo di temperatura parabolico, con il centro più caldo della superficie di
ΔT = h·a² / (2κ)
dove κ è la diffusività termica, circa 5×10⁻⁷ m²/s per il vetro sodico-calcico (valore di esempio). Al di sopra del punto di ricottura il tempo di rilassamento del vetro è al massimo di qualche decina di secondi (vedi l’articolo sulla curva di viscosità in questa biblioteca), e la tensione dovuta alla differenza di temperatura viene subito cancellata dal flusso viscoso; quando il vetro si irrigidisce attraversando l’intervallo di trasformazione, questa differenza di temperatura si congela. In seguito la temperatura si uniforma, il centro si ritira più della superficie della quantità corrispondente a ΔT e la superficie viene messa in compressione:
σ_superficie = −(2/3)·E·α·ΔT/(1−ν), σ_centro = +(1/3)·E·α·ΔT/(1−ν)
Con E = 70 GPa, α = 9×10⁻⁶/K e ν = 0,22 si ha E·α/(1−ν) ≈ 0,81 MPa/K. Integrando il caso della Figura 1 con un modello di Maxwell strato per strato (τ = η/G, η dal fit VFT del vetro sodico-calcico) si ottengono −1,12 MPa in superficie e +0,56 MPa al centro, in accordo con la formula sopra.
La tensione è proporzionale alla velocità di raffreddamento e al quadrato dello spessore. Convertendo con il coefficiente fotoelastico del vetro sodico-calcico C ≈ 27 nm/cm/MPa (10 nm/cm corrispondono a circa 0,37 MPa), le letture dal bordo in superficie (nm/cm) sono:
| Spessore | 1 K/min | 5 K/min | 20 K/min |
|---|---|---|---|
| 2 mm | 0,2 | 1,2 | 4,8 |
| 10 mm | 6 | 30 | 121 |
| 20 mm | 24 | 121 | 485 |
Per contenere la lettura entro 10 nm/cm (circa 0,37 MPa in superficie, pari a una differenza di temperatura congelata ΔT ≤ 0,69 K), la velocità di raffreddamento ammessa è h ≤ 2κΔT/a²: circa 41 K/min per 2 mm di spessore, circa 1,6 K/min per 10 mm e circa 0,41 K/min per 20 mm. Le lastre spesse vanno raffreddate lentamente perché la velocità ammessa scende con il quadrato dello spessore. La ricottura richiede inoltre una sosta vicino al punto di ricottura, perché la temperatura si uniformi e le vecchie tensioni rilassino: il tempo di sosta deve superare il tempo di diffusione nello spessore a²/κ (circa 50 s per a = 5 mm). Il raffreddamento lento serve davvero solo attorno all’intervallo di trasformazione; sotto il punto di tensione si può accelerare, con il solo limite delle tensioni termiche transitorie, che scompaiono quando l’intera lastra è a temperatura uniforme.
Misura fotoelastica: da quale direzione guardare
La relazione fotoelastica è σ₁ − σ₂ = Δ/(C·t), dove Δ è la differenza di cammino ottico (dettagli nell’articolo sulle specifiche del materiale in questa biblioteca). Il punto chiave è che risponde solo alla differenza tra le due tensioni principali perpendicolari al cammino della luce. La tensione residua nello spessore di una lastra soddisfa σ_x = σ_y = σ(z), σ_z = 0. Con luce a incidenza normale sulla faccia della lastra si vede σ_x − σ_y = 0: la lettura è zero e non si vede nulla. Guardando attraverso il bordo, parallelamente alla faccia, si vede σ_y − σ_z = σ(z) e la differenza di cammino è Δ(z) = C·σ(z)·L, con L lunghezza del cammino ottico. Una lastra da 10 mm raffreddata a 5 K/min mostra circa 30 nm/cm in superficie, cioè circa 300 nm su un cammino largo 100 mm, mentre la lettura a incidenza normale è zero. A incidenza normale si vede solo la disuniformità nel piano (σ_r ≠ σ_θ, dovuta al diverso raffreddamento tra bordo e centro della lastra).
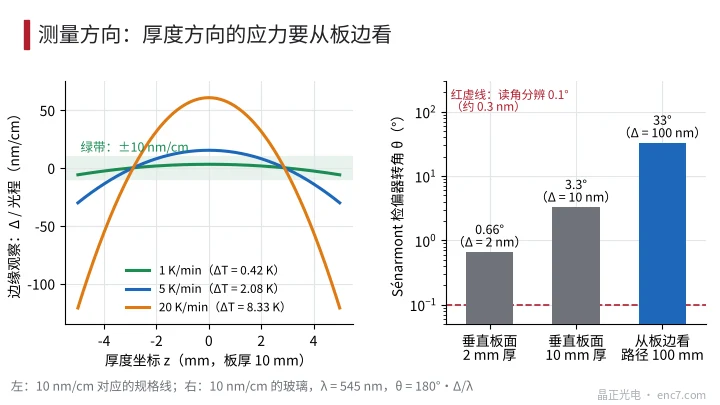
Per la misura quantitativa si usa il metodo di Sénarmont: polarizzatore, provino (assi principali a 45° rispetto alla direzione di polarizzazione), lamina λ/4 e analizzatore; si ruota l’analizzatore fino all’estinzione e la differenza di cammino è
Δ = λ·θ / 180° (θ è la rotazione dell’analizzatore in gradi)
Con λ = 545 nm si hanno circa 3,0 nm per grado. Per un vetro sodico-calcico a 10 nm/cm, un pezzo da 2 mm a incidenza normale dà solo 2 nm, cioè 0,66°; con 10 mm di spessore 3,3°; guardando dal bordo su 100 mm di cammino 33°. Se l’angolo si legge a 0,1° (circa 0,3 nm), la risoluzione su un pezzo da 2 mm è solo di circa 1,5 nm/cm: per i pezzi sottili serve un polarimetro automatico. La documentazione dei produttori di vetro ottico indica di norma ≤ 10 nm/cm per la ricottura di precisione, fino a 6 o 4 nm/cm per la ricottura speciale; la ISO 10110-2 può richiedere meno di 2 nm/cm per l’ottica degli strumenti a luce polarizzata.
Che cosa succede dopo il taglio
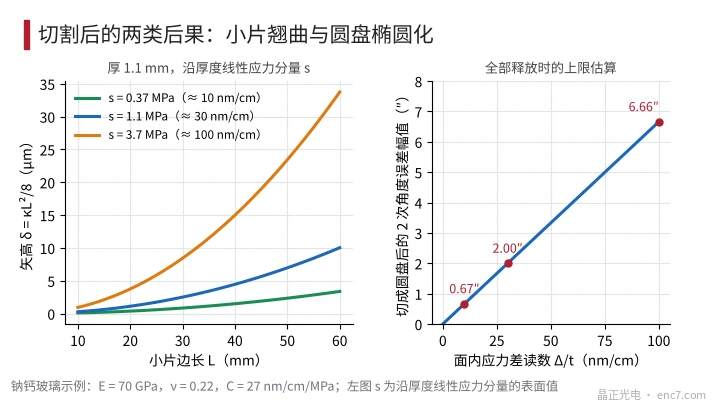
Ovalizzazione del disco. Quando si libera la differenza delle tensioni principali nel piano σ₁ − σ₂, la differenza di deformazione tra le due direzioni è (1+ν)(σ₁ − σ₂)/E: il disco diventa ellittico e nasce un errore angolare di 2ª armonica con ampiezza pari a circa metà della differenza di deformazione:
Δθ₂ ≈ (1+ν)(σ₁ − σ₂) / (2E)
10 nm/cm (0,37 MPa) corrispondono a una differenza di deformazione di circa 6,5 ppm, Δθ₂ ≈ 3,2 μrad ≈ 0,67″; a 100 nm/cm circa 6,7″. È il limite superiore a rilascio completo. La parte equibiassiale cambia solo la scala del raggio e non gli angoli; a r = 20 mm vale circa 0,22 μm per MPa.
Imbarcamento dei piccoli pezzi. Una componente lineare di tensione asimmetrica nello spessore (valore in superficie s) dà alla lastra una curvatura κ = 2s(1−ν)/(E·t). Una lastra libera porta già questa curvatura; i piccoli pezzi tagliati da una lastra tenuta in piano per vuoto o incollaggio, oppure assottigliata con rettifica e lucidatura su una sola faccia, la recuperano o la modificano. Con spessore 1,1 mm e s = 0,37 MPa si ha R ≈ 133 m; la freccia di un pezzo da 20 mm è δ = κL²/8 ≈ 0,37 μm, circa 2,3 μm per 50 mm; con s = 3,7 MPa (circa 100 nm/cm) si hanno rispettivamente 3,7 μm e 23 μm (Figura 3).
Rottura. Per un difetto di bordo da 50 μm, K ≈ 1,12σ√(πa), circa 0,014 MPa·√m per MPa: per raggiungere la tenacità a frattura di 0,75 MPa·√m servono circa 53 MPa di trazione. Una ricottura insufficiente di qualche decina o centinaio di nm/cm non provoca rotture spontanee; il vero pericolo sono le tensioni da tempra di diverse decine di MPa, e un vetro simile può fessurarsi al taglio.
Indicazioni pratiche
- Nella specifica del materiale in ingresso indicare direzione e posizione di misura: la lettura a incidenza normale riflette solo la differenza di tensione nel piano; la tensione residua nello spessore va misurata dal bordo della lastra.
- La velocità di raffreddamento ammessa per lastre spesse è inversamente proporzionale al quadrato dello spessore: per ≤ 10 nm/cm una lastra da 10 mm richiede circa 1,6 K/min. Non applicare alle lastre spesse il ciclo di ricottura delle lastre sottili.
- A incidenza normale la differenza di cammino dei pezzi sottili è di pochi nm: usare un polarimetro automatico con risoluzione dell’ordine di 0,1 nm.
- Scegliere tra «prima taglio poi deposizione» e «prima deposizione poi taglio» tenendo conto della stima dell’errore di 2° ordine: un disco tagliato da materiale a 100 nm/cm può avere un errore angolare di 2° ordine di alcuni secondi d’arco.
- Rettifica/lucidatura e deposizione di film sottile su una sola faccia rompono la simmetria delle tensioni: stimare in anticipo la curvatura e, se necessario, lavorare le due facce in modo simmetrico.
- Per lotti sospetti di tensione eccessiva, fare prima un’osservazione dal bordo e un taglio di prova e verificare se dimensioni e planarità cambiano, poi decidere se ricuocere.
Conclusioni
La tensione residua è una differenza di temperatura congelata durante il raffreddamento: compressione in superficie, trazione al centro, proporzionale alla velocità di raffreddamento e al quadrato dello spessore; per portare una lastra sodico-calcica da 10 mm a 10 nm/cm servono circa 1,6 K/min. Le tensioni nello spessore non si vedono a incidenza normale e vanno osservate dal bordo. Al taglio la differenza di tensione nel piano si libera come errore angolare di 2° ordine e la componente asimmetrica imbarca i piccoli pezzi; gli ordini di grandezza si stimano con le formule di questo articolo.
Traduzione dell’articolo originale cinese (0563). ENC7 – produttore di dischi encoder (richiesta) · Articoli tecnici · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tutti i diritti riservati. Articolo realizzato con l’assistenza dell’IA.