Scienza del vetro e dei substrati
Ritiro del vetro in cottura: temperatura fittizia e variazione dimensionale
Cotto al di sotto della temperatura di trasformazione, il vetro vede la temperatura fittizia rilassare verso la temperatura di cottura e il volume ritirarsi di quantità dell’ordine dei ppm. Con il modello di rilassamento TNM l’articolo stima il ritiro del vetro sodico-calcico e del vetro privo di alcali tra 150 e 600 ℃, mostra che un ritiro uniforme non cambia l’angolo delle linee e discute la sovrapposizione su lastre grandi, la disuniformità di temperatura e il pre-ritiro.
I substrati dei dischi encoder attraversano diverse fasi termiche – cottura del resist, deposizione di film sottile, polimerizzazione dell’adesivo – e agli ingegneri si chiede spesso: il vetro «si ritira» a queste temperature? Qualche ppm di ritiro conta? La risposta si dà in due passi: prima stimare il ritiro alle diverse temperature, poi vedere su quali caratteristiche del disco ricade. Il ritiro del vetro non è dilatazione e contrazione termica, ma rilassamento strutturale: il vetro è un liquido congelato e durante la sosta la sua struttura si avvicina lentamente a uno stato più denso.
Temperatura fittizia e modello di ritiro
La struttura di un vetro si può descrivere con la temperatura fittizia Tf: lo si considera come un liquido giunto all’equilibrio a Tf e poi congelato. Più rapido è il raffreddamento, più alta è Tf e più aperta la struttura. Mantenendo il vetro a una temperatura T < Tf, Tf si avvicina a T nel tempo e il ritiro lineare è
ΔL/L = (α_l − α_g)·(Tf0 − Tf)
dove α_g è il coefficiente di dilatazione lineare allo stato vetroso, α_l quello del liquido sottoraffreddato e Tf0 la temperatura fittizia iniziale. Per α_l − α_g si usa un valore di esempio di circa 2α_g: circa 17×10⁻⁶/K per il sodico-calcico e circa 6×10⁻⁶/K per il vetro alluminoborosilicato privo di alcali. La velocità di rilassamento è descritta dal modello di Tool–Narayanaswamy–Moynihan (TNM):
dTf/dt = −(Tf − T)/τ, τ = τ_g·exp[ x·(Δh/R)·(1/T − 1/T_g) + (1−x)·(Δh/R)·(1/Tf − 1/T_g) ]
dove Δh/R è la temperatura di attivazione apparente, x il parametro di non linearità (posto a 0,5), T_g la temperatura di trasformazione di riferimento, e τ_g è fissato dalla velocità di raffreddamento (posta a 10 K/min). Il rilassamento non è un esponenziale semplice: si usa un esponenziale stirato con β = 0,6, approssimato qui con la somma di 44 termini esponenziali. Parametri di esempio (ipotizzati): sodico-calcico T_g = 550 ℃, Δh/R = 7×10⁴ K; privo di alcali T_g = 735 ℃, Δh/R = 1,0×10⁵ K; come Tf0 iniziale si prende la T_g per raffreddamento a 10 K/min.
Esempio numerico: temperatura di cottura e ritiro
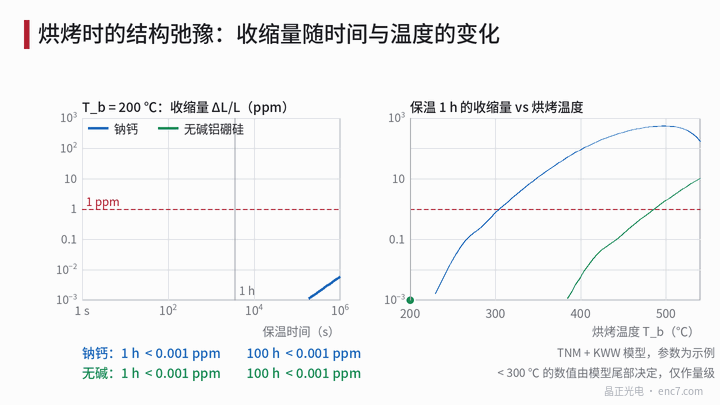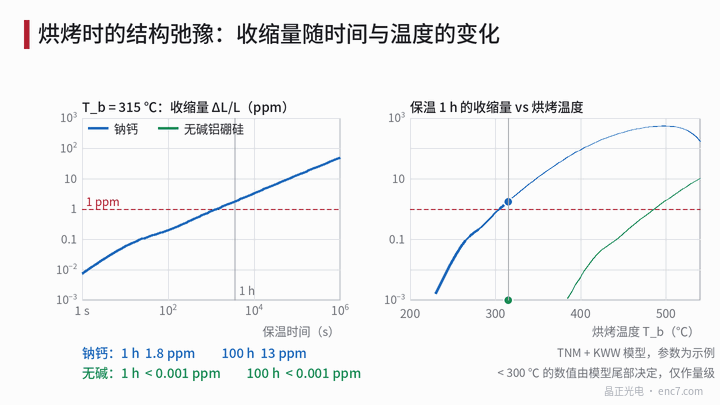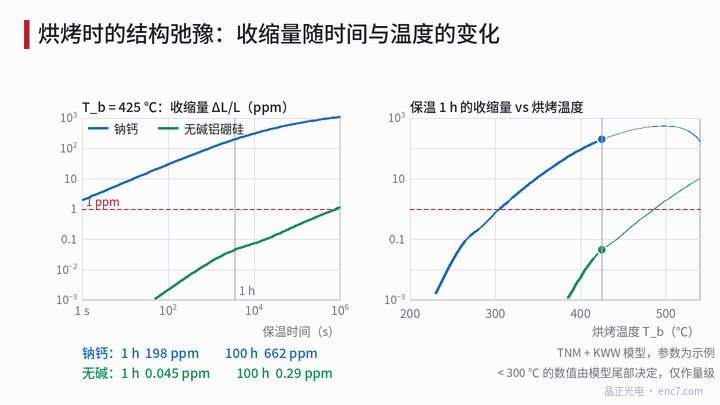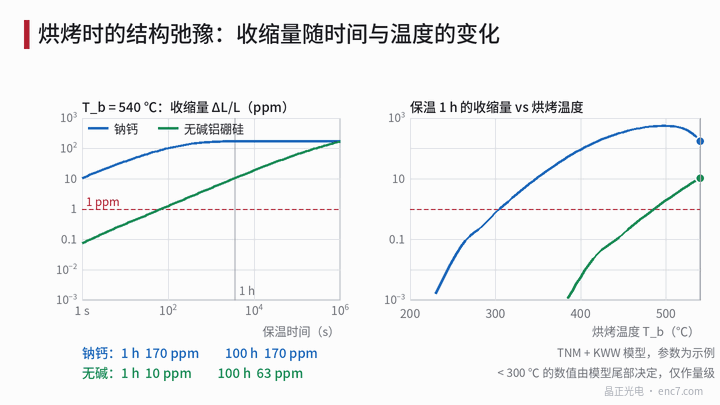
Integrando con questi parametri si ottiene il ritiro (ppm) dopo soste di 1 h e 100 h:
| Temperatura di cottura | Sodico-calcico 1 h | Sodico-calcico 100 h | Privo di alcali 1 h | Privo di alcali 100 h |
|---|---|---|---|---|
| 200 ℃ | < 0,001 | 0,002 | ≈ 0 | ≈ 0 |
| 250 ℃ | 0,02 | 0,4 | ≈ 0 | ≈ 0 |
| 300 ℃ | 0,75 | 12 | ≈ 0 | ≈ 0 |
| 350 ℃ | 11 | 150 | < 0,001 | < 0,01 |
| 400 ℃ | 92 | 620 | 0,006 | 0,13 |
| 450 ℃ | 350 | 1100 | 0,16 | 2,5 |
| 500 ℃ | — | — | 1,9 | 28 |
| 550 ℃ | — | — | 15 | 145 |
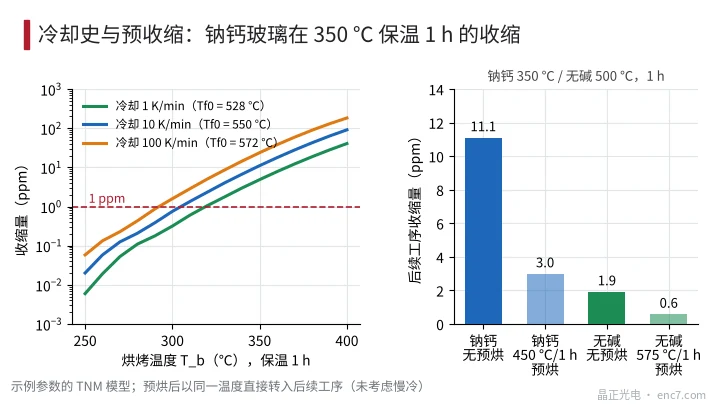
Tre conclusioni. Primo, il ritiro è estremamente sensibile alla temperatura: per il sodico-calcico intorno a 350 ℃ ogni 1 K in più aumenta il ritiro di circa il 5 %, e tra 300 ℃ e 400 ℃ c’è un fattore di circa 120. Secondo, la T_g del vetro privo di alcali è più alta di quasi 200 K, e lo stesso ritiro compare solo a una temperatura più alta di circa 200 K. Terzo, conta la storia di raffreddamento iniziale: il ritiro del sodico-calcico a 350 ℃ per 1 h è di circa 4,9 ppm con raffreddamento iniziale a 1 K/min, 11 ppm a 10 K/min e 24 ppm a 100 K/min – circa la metà per ogni decade più lenta.
I valori sotto circa 300 ℃ sono determinati dalla coda iniziale dell’esponenziale stirato e sono molto sensibili alla forma del modello e ai parametri: vanno presi solo come ordine di grandezza. Una cottura di 1 h a 150–300 ℃ dà per il sodico-calcico circa 1 ppm o meno; per il vetro privo di alcali il ritiro è trascurabile. I valori calcolati non sostituiscono la misura.
Che cosa significa per i dischi encoder
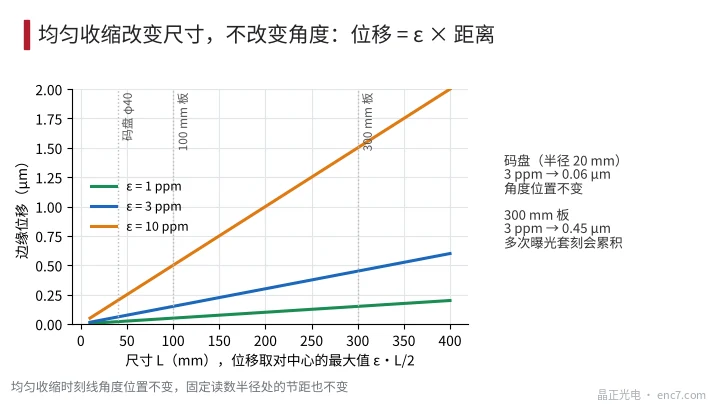
Un ritiro uniforme cambia solo le dimensioni: le posizioni angolari delle linee non cambiano, e nemmeno il passo a un raggio di lettura fisso (la testina di lettura vede un altro cerchio di linee, il cui passo resta 2πr/N). Non c’è quindi effetto diretto sulla precisione angolare dei dischi incrementali o assoluti. Cambia il raggio: con ε = 3 ppm e r = 20 mm il raggio della traccia varia di 0,06 μm, molto meno della tolleranza radiale della testina di lettura rispetto alla traccia.
Tre situazioni ne risentono davvero. Primo, la sovrapposizione di esposizioni multiple su lastre grandi: una lastra da 300 mm che si ritira di 3 ppm sposta il bordo di 0,45 μm rispetto al centro, con effetto sull’allineamento tra strati (Figura 3). Secondo, la disuniformità di temperatura: uno scarto di ±5 K della temperatura del forno a 350 ℃ significa circa ±25 % di differenza di ritiro; un ritiro medio di 11 ppm porta una disuniformità di circa ±3 ppm sulla lastra, pari a una deformazione dell’ordine di 0,4 μm su una lastra da 300 mm. Terzo, il ritiro tra una fase e l’altra: se si struttura prima e si cuoce dopo, la scala del disegno si riduce rispetto alla fotomaschera e va compensata con la scalatura della maschera.
Pre-ritiro
Per evitare il ritiro nelle fasi successive si può eseguire un pre-ritiro: sosta a una temperatura di 50–100 K superiore alla massima temperatura di processo, più lunga della fase di processo, seguita da raffreddamento lento. Con i parametri di esempio, una pre-cottura del sodico-calcico a 450 ℃ per 1 h prima di una cottura a 350 ℃ per 1 h riduce il ritiro da 11 ppm a 3,0 ppm; per il vetro privo di alcali pre-cotto a 575 ℃, il ritiro a 500 ℃ scende da 1,9 a 0,6 ppm. La pre-cottura stessa produce ritiro (sodico-calcico 450 ℃/1 h circa 350 ppm), quindi va fatta prima della strutturazione e del taglio; con cotture ripetute il ritiro diminuisce ogni volta, ma la lunga coda dell’esponenziale stirato fa sì che non arrivi mai a zero. Un’altra via è ottenere una Tf0 più bassa con un raffreddamento più lento.
Il ritiro si verifica misurando dei riferimenti: con due riferimenti distanti 100 mm, 1 ppm vale solo 0,1 μm, mentre il vetro sodico-calcico con 9 ppm/K dà 0,09 μm per uno scarto di temperatura di appena 0,1 K. La misura va quindi termostatata entro ±0,1 K, confrontando prima e dopo alla stessa temperatura.
Indicazioni pratiche
- Mantenere le fasi termiche del vetro sodico-calcico sotto 300 ℃: il ritiro è allora di circa 1 ppm o meno e trascurabile per il disco.
- Per fasi oltre 350 ℃ stimare il ritiro: ogni 1 K in più aggiunge circa il 5 % di ritiro, e l’uniformità di temperatura del forno va specificata di conseguenza.
- Il ritiro cambia solo le dimensioni radiali, non gli angoli; per la sovrapposizione su lastre grandi stimare lo spostamento come ε·L/2 e decidere poi se scalare la fotomaschera.
- Se servono fasi ad alta temperatura, pre-cuocere il substrato 50–100 K sopra la temperatura di processo prima della strutturazione.
- Il vetro alluminoborosilicato privo di alcali praticamente non si ritira sotto 400 ℃: preferirlo quando servono fasi ad alta temperatura.
- Verificare il ritiro confrontando le distanze tra riferimenti in condizioni termostatate (±0,1 K); non sottrarre semplicemente dati presi a temperatura ambiente e ad alta temperatura.
Conclusioni
Il ritiro in cottura del vetro deriva dal rilassamento della temperatura fittizia ed è sensibile alla temperatura in modo circa esponenziale. Con i parametri di esempio il sodico-calcico si ritira di circa 1 ppm o meno sotto 300 ℃, con un rapido aumento da 350 ℃; il vetro privo di alcali sotto 400 ℃ quasi non si ritira. Un ritiro uniforme non cambia l’angolo delle linee e incide poco sul disco in sé, ma la sovrapposizione su lastre grandi, la disuniformità del forno e le fasi ad alta temperatura vanno gestite con pre-ritiro e compensazione della maschera.
Traduzione dell’articolo originale cinese (0564). ENC7 – produttore di dischi encoder (richiesta) · Articoli tecnici · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tutti i diritti riservati. Articolo realizzato con l’assistenza dell’IA.