Scienza del vetro e dei substrati
Misurare il coefficiente di dilatazione: dilatometro a spinta e interferometria laser a confronto
Il dilatometro a spinta e l’interferometria laser misurano lo stesso coefficiente di dilatazione: dove differiscono le loro capacità? Prendendo un provino da 50 mm riscaldato di 100 K, l’articolo calcola l’allungamento di vari materiali, imposta un budget di incertezza, confronta l’idoneità dei due metodi per vetro sodico-calcico, borosilicato, silice fusa e materiali a dilatazione nulla, e indica come scegliere nella verifica del materiale in ingresso.
Nella verifica del materiale in ingresso per dischi encoder, il coefficiente di dilatazione è la voce più difficile da controllare in proprio: il vetro borosilicato è spesso specificato come 3,3 ± 0,2, la silice fusa come 0,5, i materiali a dilatazione nulla entro ±0,02 (tutti in 10⁻⁶/K). La «risoluzione» nel manuale dello strumento è il numero di cifre del sensore di lunghezza, mentre l’incertezza di α è determinata insieme da linea di base, temperatura e cammino ottico: le due cose differiscono spesso di uno o due ordini di grandezza. L’articolo confronta il dilatometro a spinta (metodi del tipo ASTM E228) e l’interferometria laser (metodi del tipo ASTM E289) nello stesso budget di incertezza.
Quanto è grande la grandezza da misurare
Il coefficiente medio di dilatazione lineare è definito come
α_m = ΔL / (L₀·ΔT)
dove L₀ è la lunghezza del provino alla temperatura di riferimento e ΔL la variazione di lunghezza causata dalla variazione di temperatura ΔT. Con L₀ = 50 mm e ΔT = 100 K:
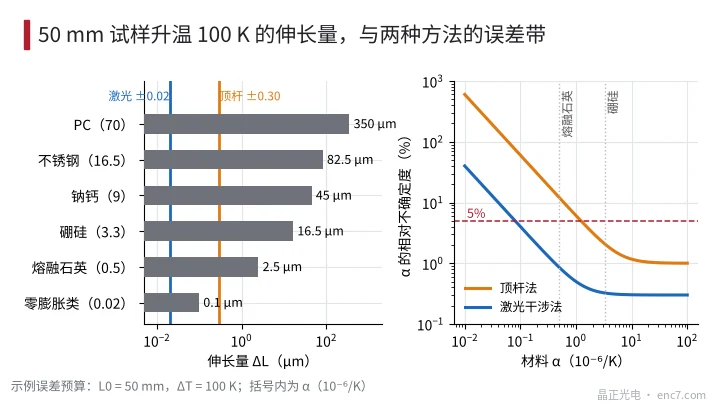
| Materiale | α (10⁻⁶/K) | ΔL |
|---|---|---|
| Tipo a dilatazione nulla (esempio) | 0,02 | 0,1 μm |
| Silice fusa | 0,5 | 2,5 μm |
| Vetro borosilicato | 3,3 | 16,5 μm |
| Vetro sodico-calcico | 9 | 45 μm |
| Acciaio inossidabile | 16,5 | 82,5 μm |
| Policarbonato | 70 | 350 μm |
L’incertezza si propaga come u(α)² = (u_ΔL/(L₀·ΔT))² + (α·u_ΔT/ΔT)²; l’errore sulla lunghezza del provino (10 μm su 50 mm sono solo lo 0,02 %) è trascurabile. Il primo termine è un errore «assoluto» indipendente dal materiale, il secondo è proporzionale ad α. Più α è piccolo, più domina il primo termine: ecco perché i materiali a dilatazione nulla sono difficili da misurare.
Metodo a spinta: linea di base e temperatura sono il collo di bottiglia
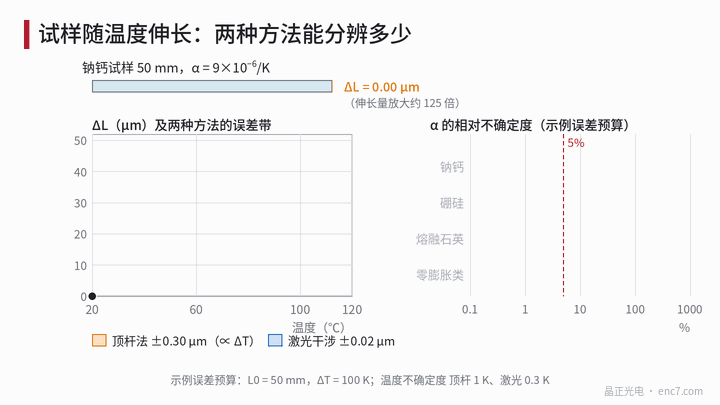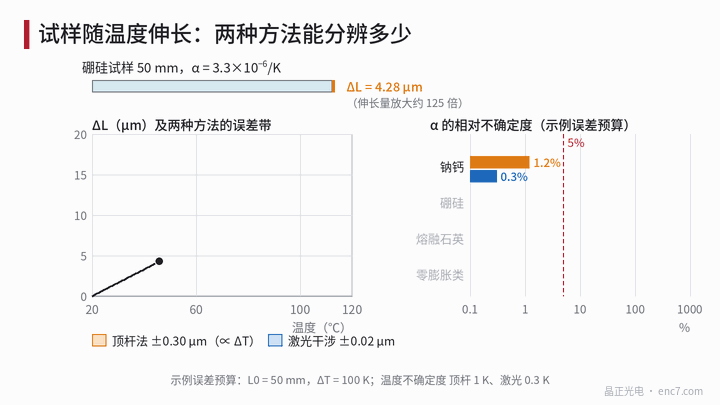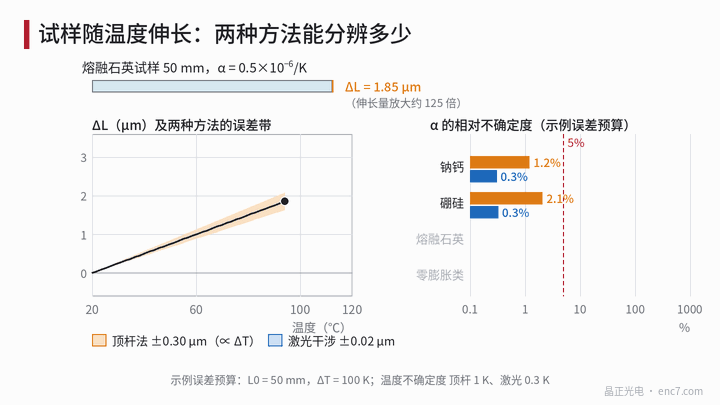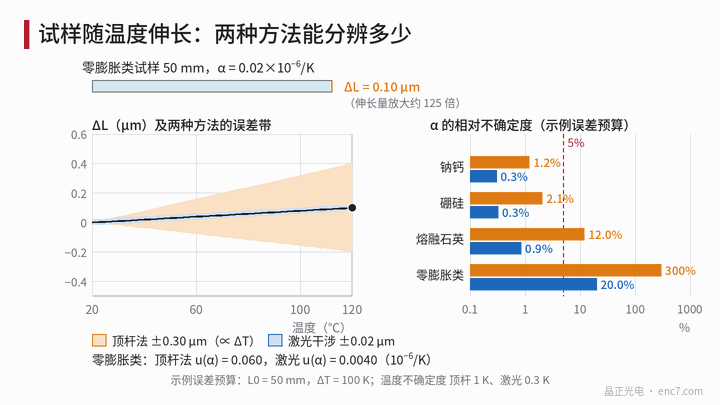
Nel metodo a spinta un’estremità del provino appoggia su un supporto e l’altra trasmette l’allungamento, tramite un’asta di spinta, a un sensore di spostamento (di solito un trasformatore differenziale, LVDT). Anche l’asta e il supporto si dilatano con la temperatura, perciò si misura prima una linea di base con un provino campione a dilatazione nota e la si sottrae poi dalla lettura del provino. La risoluzione digitale del sensore può arrivare al nanometro, ma il residuo della correzione della linea di base e il riscaldamento non uniforme dell’asta portano l’incertezza totale su ΔL tipicamente a qualche decimo di micrometro. Con il valore di esempio ±0,30 μm (crescente linearmente con ΔT) e un’incertezza di temperatura di 1 K (differenza di temperatura tra termocoppia e provino) si ottiene
δα(linea di base) = 0,30 μm / (50 mm × 100 K) = 0,06×10⁻⁶/K
indipendente dal materiale. Per il vetro sodico-calcico con α = 9 pesa solo lo 0,7 %; domina il termine di temperatura 0,09, per un totale di ±0,108, circa l’1,2 %. Per il borosilicato a 3,3 il totale è ±0,069, circa il 2,1 %, sufficiente a verificare una tolleranza di ±0,2 (circa ±6 %). Per la silice fusa a 0,5 il totale è ±0,060 e l’errore relativo sale al 12 %: non si distingue più 0,5 da 0,45.
Interferometria laser: la lunghezza d’onda come riga
Nell’interferometria laser la faccia terminale del provino (o uno specchio fissato al provino) diventa una delle superfici riflettenti di un interferometro di Michelson o di Fabry–Pérot. Con un laser He-Ne a 632,8 nm, ogni variazione di spostamento di λ/2 ≈ 316 nm fa passare una frangia; suddividendo la frangia in 1/100 si ottiene una risoluzione di circa 3 nm. Il provino può stare in un blocco isotermo senza asta di spinta, quindi il problema della linea di base dell’asta in pratica scompare.
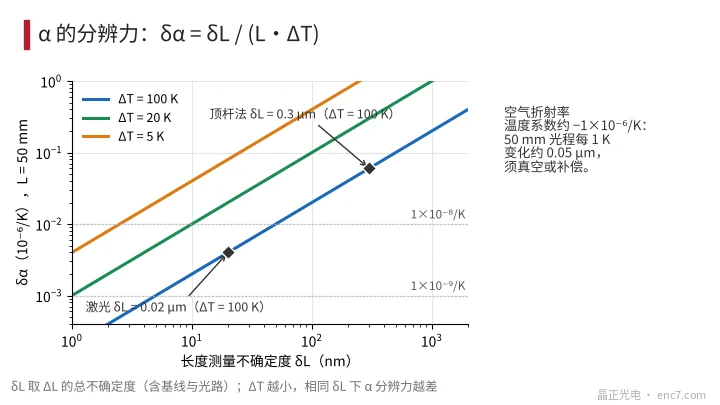
Il nuovo problema viene dal cammino ottico: il coefficiente di temperatura dell’indice di rifrazione dell’aria è circa −1×10⁻⁶/K, e su 50 mm di cammino ogni variazione di 1 K cambia il cammino ottico di circa 0,05 μm (in singolo passaggio, il doppio in andata e ritorno), lo stesso ordine dell’obiettivo di 0,02 μm. Servono quindi vuoto, compensazione dell’indice di rifrazione o un cammino di riferimento. Con ±0,02 μm e un’incertezza di temperatura di 0,3 K (provino nel blocco isotermo), δα(linea di base) = 0,004×10⁻⁶/K, cioè 4×10⁻⁹/K, coerente con l’affermazione «ordine di 10⁻⁸/K». La formula della risoluzione è
δα = δL / (L₀·ΔT)
Come in Figura 3: per misurare α a 1×10⁻⁹/K con L₀ = 50 mm e ΔT = 100 K occorre δL = 5 nm; con ΔT di soli 20 K, lo stesso δL = 0,02 μm dà solo 0,02×10⁻⁶/K. Misurare materiali vicino al loro punto di passaggio per lo zero richiede spesso un intervallo di temperatura più stretto e un δL più piccolo.
Budget di incertezza e scelta del metodo in accettazione
Con il budget di esempio (L₀ = 50 mm, ΔT = 100 K):
| Materiale | u(α) a spinta | u(α) laser | Scelta |
|---|---|---|---|
| Sodico-calcico 9 | ±0,108 (1,2 %) | ±0,027 (0,3 %) | Basta il metodo a spinta |
| Borosilicato 3,3 | ±0,069 (2,1 %) | ±0,011 (0,3 %) | Basta il metodo a spinta |
| Silice fusa 0,5 | ±0,060 (12 %) | ±0,0043 (0,9 %) | Laser |
| Tipo a dilatazione nulla 0,02 | ±0,060 (300 %) | ±0,0040 (20 %) | Solo laser |
Per α grandi l’errore relativo del metodo laser è determinato dal termine di temperatura (0,3 K su 100 K), non più dalla lunghezza; per migliorare ancora occorre migliorare l’uniformità termica. Per vetro sodico-calcico e borosilicato l’incertezza del metodo a spinta è già molto inferiore alla tolleranza: non serve passare a un metodo più costoso.
Indicazioni pratiche
- Distinguere prima la risoluzione del sensore di lunghezza dall’incertezza di α; quest’ultima dipende da linea di base, temperatura e cammino ottico, e va chiesto al fornitore un budget.
- Per vetro sodico-calcico e borosilicato con tolleranze di ±0,2 o più ampie basta un dilatometro a spinta con provini campione, senza inseguire il metodo laser.
- Per materiali con α < 1, come silice fusa e vetroceramica, l’errore assoluto del metodo a spinta (circa 0,06) è già dello stesso ordine di α: scegliere l’interferometria laser.
- Un provino più lungo o un intervallo di temperatura più ampio riduce δα come 1/(L₀·ΔT) e migliora la risoluzione, ma il risultato va poi convertito tenendo conto della variazione di α con la temperatura.
- Il coefficiente di dilatazione va sempre dichiarato con l’intervallo di temperatura: per il vetro è di solito la media su 20–300 ℃, mentre l’intervallo di lavoro reale del disco è più stretto; i due valori non sono direttamente intercambiabili.
- Il metodo laser richiede vuoto o compensazione dell’indice di rifrazione: su 50 mm di cammino ogni variazione di 1 K della temperatura dell’aria equivale a un falso allungamento di circa 0,05 μm.
- Per materiale dello stesso lotto si può usare un metodo comparativo: provino e campione di riferimento misurati contemporaneamente nello stesso forno, così la differenza risente poco degli errori di modo comune.
Conclusioni
Il vero indice di un dilatometro è l’incertezza di α, composta dai due termini u_ΔL/(L₀·ΔT) e α·u_ΔT/ΔT. L’errore di linea di base del metodo a spinta è circa 0,06×10⁻⁶/K: basta per verificare vetro sodico-calcico e borosilicato, ma non per distinguere materiali sotto 0,5. Il termine di lunghezza dell’interferometria laser è di soli 4×10⁻⁹/K, adatto a silice fusa e materiali a dilatazione nulla, purché si controllino cammino ottico e uniformità termica. In accettazione basta scegliere il metodo in base all’α del materiale.
Traduzione dell’articolo originale cinese (0565). ENC7 – produttore di dischi encoder (richiesta) · Articoli tecnici · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tutti i diritti riservati. Articolo realizzato con l’assistenza dell’IA.