Approfondimenti applicativi di settore
Strumenti chirurgici elettrici: encoder di motori sotto 8 mm di diametro esterno e sterilizzazione a vapore
Un disco encoder Ø6 mm ha, a r = 2,5 mm, una circonferenza di soli 15,7 mm, quindi il limite superiore del numero di linee è di circa 750–1060 linee, e 2 μm di eccentricità sono già 165″. L’articolo calcola poi, per un ciclo di sterilizzazione a vapore a 134 ℃, il disadattamento di dilatazione e la deformazione dello strato adesivo di substrati in vetro, acciaio inossidabile e poliimmide rispetto al mozzo, e indica i punti essenziali di tenuta e di scelta.
I motori degli strumenti chirurgici elettrici a mano hanno spesso un diametro esterno sotto 8 mm, girano a regime elevato e devono anche sopportare alcune centinaia di cicli di sterilizzazione a vapore ad alta pressione a 134 ℃. Il disco encoder che ci entra misura soltanto circa Ø6 mm: la geometria costringe numero di linee e raggio di lettura a valori molto piccoli, e ogni ciclo termico e di umidità della sterilizzazione tira di nuovo substrato, mozzo e strato adesivo. Questo articolo calcola il problema in tre passi: i limiti geometrici di numero di linee ed eccentricità, il disadattamento termico e la deformazione dello strato adesivo del substrato nel ciclo di sterilizzazione, e i requisiti di tenuta contro vapore e condensa. I numeri sono esempi.
Un disco piccolo: limite superiore del numero di linee, ed eccentricità
A un raggio di lettura r = 2,5 mm la circonferenza di un giro è 2πr = 15,71 mm, e il passo è p = 2πr/N:
| Numero di linee N | Passo p | Gap ammesso dall’imaging in campo vicino, p²/(5λ) |
|---|---|---|
| 500 | 31,4 μm | circa 224 μm |
| 1000 | 15,7 μm | circa 56 μm |
| 2000 | 7,85 μm | circa 14 μm |
La colonna del gap prende un quinto di p²/λ come margine (λ = 0,88 μm; il margine è un’ipotesi). In un motore in miniatura il gap fra testina e disco è fissato dalla struttura e in genere è difficile da tenere entro alcune decine di micrometri, quindi il limite superiore pratico del numero di linee è imposto dal gap:
N_max = 2πr / √(5·g·λ)
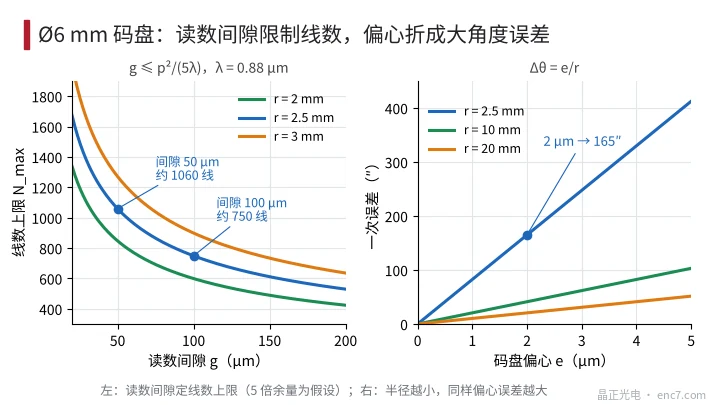
A g = 100 μm si hanno circa 750 linee, a g = 50 μm circa 1060 linee (Figura 2, a sinistra); un passo ancora più fine non è realistico, dato il gap e la regolazione. Una risoluzione angolare più alta va ottenuta con l’interpolazione seno-coseno. A regime elevato va verificata anche la frequenza: a 500 linee e 4 × diecimila r/min la frequenza A/B è 333 kHz. Lo sforzo centrifugo non è un vincolo: per un disco di vetro Ø6/Ø3 lo sforzo all’alesaggio è soltanto circa 1,3 MPa a 8 × diecimila r/min.
Il costo di un raggio piccolo è che l’eccentricità viene amplificata. L’errore del primo ordine è Δθ = e/r; a r = 2,5 mm ogni micrometro di eccentricità è 82,5″, e 2 μm sono già 165″. Gli stessi 2 μm a r = 20 mm sono soltanto 20,6″, vedi Figura 2, a destra. L’eccentricità di un disco piccolo è determinata soprattutto dall’accoppiamento e dall’incollaggio fra disco e mozzo, e il ciclo di sterilizzazione trattato più sotto agisce direttamente su questa voce.
Carico termico e di umidità del ciclo di sterilizzazione
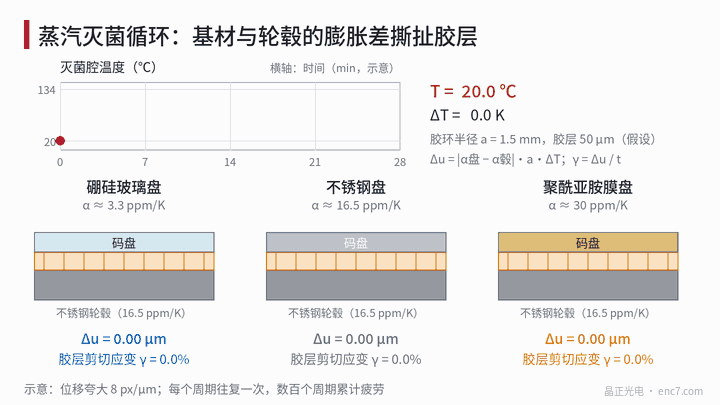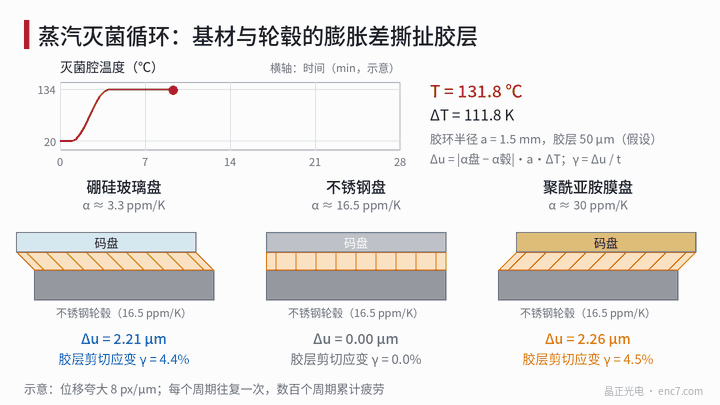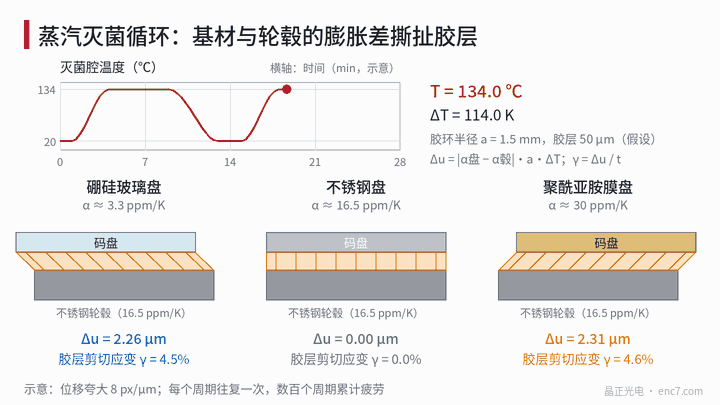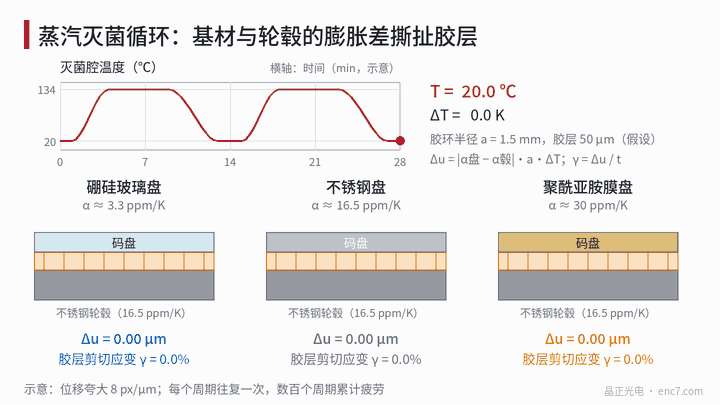
La pressione del vapore saturo a 134 ℃ è di circa 3 bar (pressione assoluta). La temperatura è mantenuta per alcuni minuti, poi si fa il vuoto per l’essiccazione. Ogni ciclo porta i pezzi da 20 ℃ a 134 ℃, quindi ΔT = 114 K, mentre si trovano anche in un’umidità prossima alla saturazione.
Il disco è di solito incollato sulla faccia di flangia del mozzo. Se i coefficienti di dilatazione termica del substrato e del mozzo differiscono, il disadattamento radiale all’anello di adesivo è
Δu = |α_disco − α_mozzo|·a·ΔT
dove a è il raggio medio dell’anello di adesivo, preso pari a 1,5 mm. In un incollaggio di faccia il disadattamento compare come taglio nello strato adesivo, e l’ampiezza della deformazione di taglio è
γ = Δu / t
dove t è lo spessore dell’adesivo, preso pari a 50 μm. Con un mozzo di acciaio inossidabile (16,5×10⁻⁶/K):
| Substrato | α (×10⁻⁶/K) | Δu | γ (50 μm) | Altri rischi |
|---|---|---|---|---|
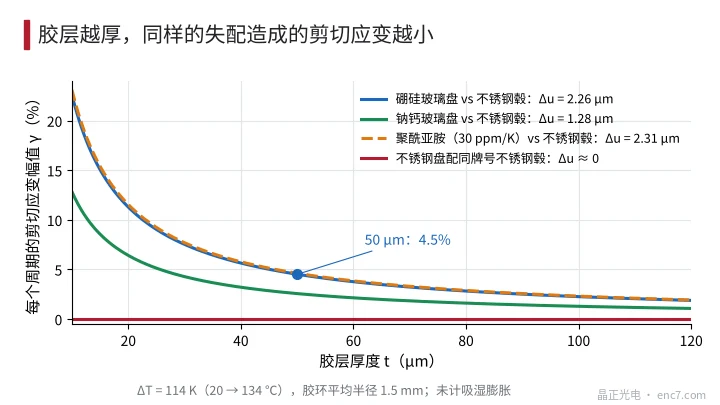
| Vetro borosilicato | 3,3 | 2,26 μm | 4,5% | Fragile, scheggiature e urti; graduazione fine |
| Vetro sodico-calcico | 9 | 1,28 μm | 2,6% | Maggior rischio di lisciviazione del sodio a caldo e umido |
| Acciaio inossidabile (stesso grado del mozzo) | 16,5 | circa 0 | circa 0 | I motivi a passo fine sono difficili; per lo più a riflessione |
| Pellicola di poliimmide | circa 20–40 (preso 30) | 2,31 μm | 4,6% | Dilatazione igroscopica, dell’ordine di 0,1–0,3% |
Dopo che una poliimmide assorbe umidità si aggiunge un’ulteriore dilatazione lineare, dello stesso ordine del disadattamento termico; il valore esatto dipende dal grado e va misurato. La Figura 3 mostra l’effetto dello spessore dell’adesivo: passare da 50 μm a 100 μm dimezza la deformazione; ma uno strato più spesso scorre di più ad alta temperatura, e anche la posizione assiale del disco è meno stabile.
Una deformazione di taglio del 4,5% è applicata in andata e ritorno a ogni ciclo, quindi dopo alcune centinaia di cicli è un problema di fatica: la deformazione a rottura di un adesivo rigido è in genere di soli pochi punti percentuali, e 134 ℃ è spesso già vicino o superiore alla sua temperatura di transizione vetrosa, così il modulo cade bruscamente e lo scorrimento viscoso si accumula ciclo dopo ciclo. Il disadattamento compare alla fine come uno scorrimento asimmetrico del disco rispetto al mozzo, dello stesso ordine di Δu; 2 μm di scorrimento a r = 2,5 mm sono un errore di eccentricità di 165″.
Vapore, differenza di pressione e condensa
Quando l’aria in una cavità stagno è portata a 134 ℃ la pressione sale a circa 1,4 bar (assoluta); all’esterno c’è vapore a circa 3 bar, quindi una differenza di circa 1,6 bar spinge vapore nella cavità. Nell’essiccazione sotto vuoto la differenza si inverte e spinge verso l’esterno. Elastomeri, involucri di plastica e giunti adesivi lasciano tutti passare un po’ di umidità, e ogni ciclo equivale a un «respiro» della cavità.
L’umidità entrata condensa in raffreddamento. Si supponga che il volume della cavità sia 0,5 cm³ e che la pressione parziale del vapore d’acqua dopo l’ingresso sia 30 kPa (equivalente a vapore saturo a circa 69 ℃, ipotesi). Raffreddando a temperatura ambiente condensa quasi tutto, circa 0,08 mg, che steso su un disco Ø6 sarebbe un film d’acqua di circa 3 μm. In realtà si formano gocce, che disperdono fortemente la luce a 880 nm e compaiono come un improvviso calo dell’ampiezza del segnale.
Punti ingegneristici
- Fissare prima il limite superiore del numero di linee dal gap di lettura: N_max = 2πr/√(5gλ). Per un disco Ø6 mm, circa 500 linee è la scelta più robusta, e una risoluzione più alta si ottiene per interpolazione.
- A raggio piccolo l’errore angolare dell’eccentricità è amplificato: 2 μm sono già 165″. Accoppiamento e incollaggio vanno governati al livello del micrometro.
- Preferire un substrato il cui coefficiente di dilatazione sia vicino a quello del mozzo: un disco di acciaio inossidabile su un mozzo dello stesso grado è quasi privo di disadattamento; per vetro e poliimmide, calcolare γ = Δu/t e verificarlo sui cicli.
- Scegliere un grado di adesivo che resista al vapore a 134 ℃ e la cui temperatura di transizione vetrosa sia superiore alla temperatura di sterilizzazione; un bloccaggio meccanico o una saldatura laser possono anche sostituire un incollaggio su tutta la circonferenza.
- Per la tenuta preferire una costruzione ermetica (sigillatura in vetro, involucro saldato al laser). Se si usa un elastomero, scegliere un grado resistente al vapore e calcolare la vita dalla deformazione permanente a compressione.
- Verificare sul numero reale di cicli: misurare a intervalli l’ampiezza del segnale, lo scostamento dello zero e il punto di rugiada interno, e non limitarsi a un singolo passaggio.
In sintesi
Il limite superiore del numero di linee di un disco Ø6 mm è fissato insieme dal gap di lettura e dal raggio, a circa 750–1060 linee, e 2 μm di eccentricità raggiungono già 165″. Nel ciclo di sterilizzazione una differenza di temperatura di 114 K produce un disadattamento di circa 2 μm fra vetro o poliimmide e un mozzo di acciaio inossidabile, e una deformazione di taglio di circa 4,5% nello strato adesivo; dopo alcune centinaia di cicli questo diventa il rischio principale di eccentricità e scollamento. Scegliere un substrato la cui dilatazione corrisponda al mozzo, governare lo strato adesivo e usare una costruzione ermetica è la via più robusta.
Traduzione dell’articolo originale cinese (0774). ENC7 – produttore di dischi encoder (richiesta) · Articoli tecnici · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tutti i diritti riservati. Articolo realizzato con l’assistenza dell’IA.