コード板の基礎知識
コード板の芯出しリングとマークは何のためにあるのか
コード板にはトラックのほかに、細い芯出しリングといくつかの小さなマークがあります。芯出しリングはトラックと同心で、組立時に顕微鏡下で軸を回してどれだけ振れるかを見れば、偏心を数μm以内に追い込めます。位置決め・方向・パターン面・ロット番号のマークは、組立とトレーサビリティに役立ちます。本稿ではそれらの役割と芯出しの手順を説明します。
ルーペでコード板を見ると、何本ものトラックのほかに、ごく細い円環、小さな三角や矢印、小さな文字列がよく見つかります。これらは信号を生まず、読取りヘッドも読みませんが、組立品質や問題発生時に追跡できるかどうかに直結しています。
芯出しリング:偏心を見えるようにする
芯出しリングはトラックと同心の細い円環で、トラックと同じ露光で形成されるため、その中心はトラックパターンの中心そのものです。コード板の外周と内径は後工程で切断されるので、パターンとの間に偏差が生じるのは避けられず、それらで芯出しするより芯出しリングを使う方が確実です。
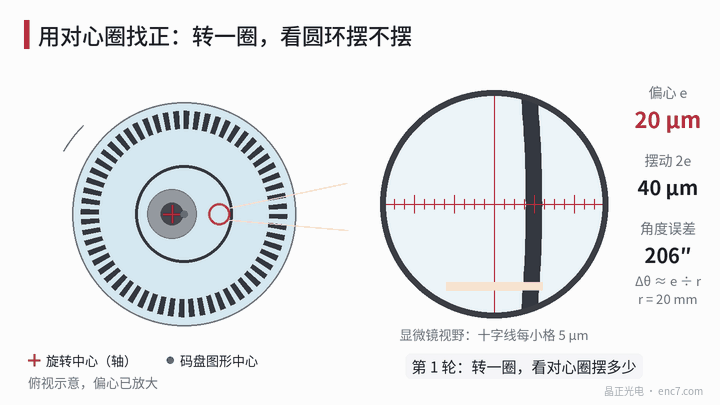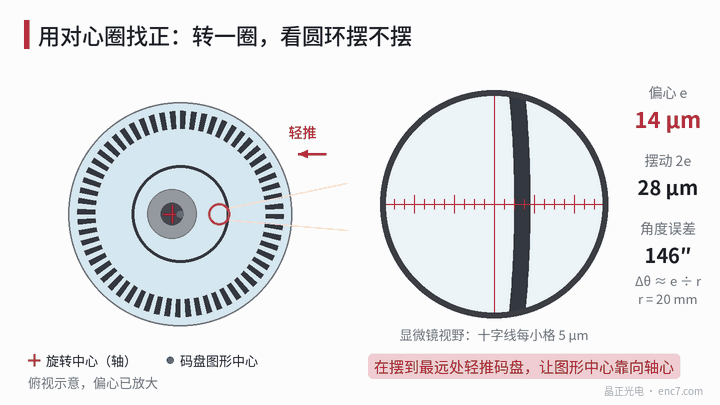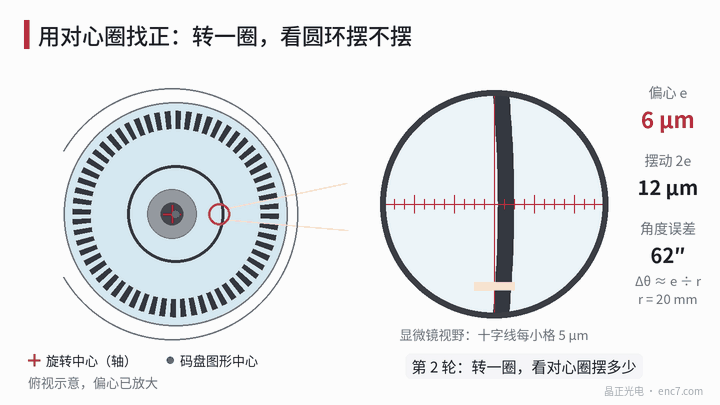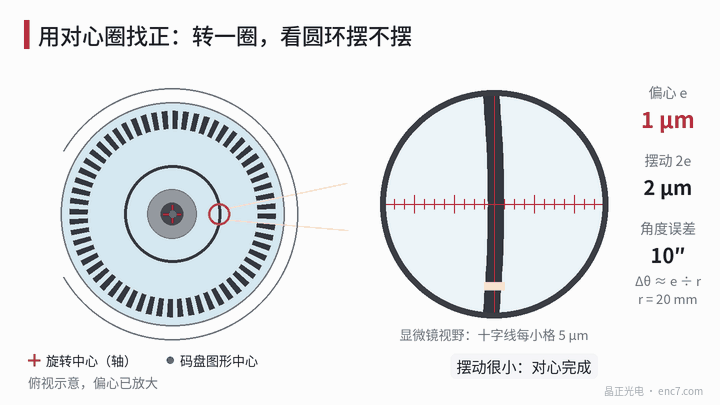
なぜ同心にそこまでこだわるのでしょうか。偏心は1次の正弦波状誤差を生み、その振幅は Δθ ≈ e ÷ r です。読取り半径20 mmの場合:
| 偏心e | 角度誤差(約) |
|---|---|
| 1 μm | 10″ |
| 5 μm | 52″ |
| 10 μm | 103″ |
数μmの偏心は肉眼では分かりませんが、顕微鏡下では芯出しリングの振れが一目瞭然です。
顕微鏡下での芯出し手順
一般的な手順は次のとおりです(図1):
- 接着剤が硬化する前、コード板がまだわずかに動かせる状態でハブに載せる;
- 顕微鏡を芯出しリングに合わせてピントを調整し、十字線を円環のエッジに重ねる;
- 軸をゆっくり1回転させ、円環が十字線に対してどれだけ振れるかを見る。振れ量(全振幅)は約2eに相当する;
- 円環が最も遠くに振れた位置で、コード板を中心方向へ軽く押し、振れ量のおよそ半分を戻す;
- 手順3・4を振れ量が要求内に入るまで繰り返し、接着剤を硬化させ、硬化後に再確認する。
例:読取り半径20 mmで偏心誤差を約10″以内にするには、偏心を1 μm前後に抑える必要があり、顕微鏡内の振れは約2 μm以内ということになります。これには十分な倍率とμmレベルの目盛分解能を持つ顕微鏡または画像システムが必要です。
細かな点を二つ挙げます。第一に、偏心は中心のずれなので、どの半径で測っても同じです。芯出しリングで測ったeは、そのまま読取り半径での誤差計算に使えます。第二に、この方法で得られるのは実際の回転軸に対するコード板の偏心であり、まさに読取りに影響する量です。
その他のマーク
芯出しリング以外に、コード板によく見られるマークには次のようなものがあります(図2)。
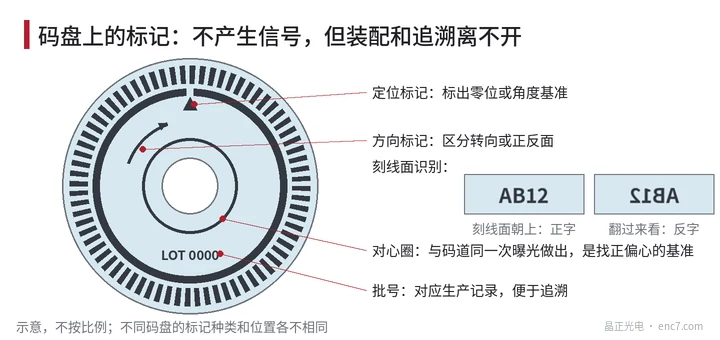
- 位置決めマーク:原点またはある角度基準を示し、組立時に軸やモータの基準と合わせるのに使う。
- 方向マーク:回転方向や表裏を区別し、逆向き組付けを防ぐ。
- パターン面の識別:ガラスは透明で、裏からもパターンが見える。パターン面から見て正像になる文字を入れておけば、裏返すと鏡像になり、目盛線がどちらの面にあるか一目で分かる。パターン面の向きを誤ると読取りギャップが変わる。
- ロット番号:製造記録に対応し、問題が起きたときにロット、工程、検査データまで遡れる。
これらのマークはすべてトラック外の領域に配置し、読取りを妨げてはいけません。どのマークをどこに置くかはコード板ごとに異なり、通常は図面上でコード板メーカーと取り決めます。
まとめ
芯出しリングはトラックと同心で、組立時に偏心を調整するための基準です。1回転させて振れ(約2e)を見て、最も遠い位置で軽く押し、何回か繰り返せばよいのです。位置決め・方向・パターン面・ロット番号のマークは目立ちませんが、誤組立を防ぎ、トレーサビリティを容易にします。コード板を受け取ったら、まずこれらのマークを確認すると組立がずっとスムーズになります。
中国語原文記事の翻訳 (0020). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。