コード板の製造工程
レーザ切断:ガラスコード板をなぜ刃物で切らないのか
ガラスコード板は整板から外円と内孔を切り出し、しかも目盛線と同心でなければならない。カッターホイールによるけがきは直線向きで、研削は接触力とチッピングを伴う。本記事ではレーザでガラスを切る基本原理、任意輪郭・同心度・非接触という利点、および熱影響と後処理を述べる。
フォトリソグラフィが終わっても、コード板パターンはまだ一枚のガラス板上にある。次にこれを一枚ずつの円板に切り出す。外側に外円、中央に軸を通す内孔である。窓ガラスならカッターホイールで足りるのに、なぜコード板はレーザなのか。
機械加工の難しさはどこか
ガラスは硬く脆い。よくある機械加工にはそれぞれ限界がある。
- カッターホイールけがき:表面に浅い傷を入れ、折って分ける。直線はよく折れるが、閉じた円は折りにくく、内孔はほぼできない。
- ダイヤモンド研削・コア抜き:円や穴はできるが、工具がガラスを押すため接触力と振動でチッピングやマイクロクラックが出やすい。工具は摩耗し寸法が徐々に漂う。冷却液や切りくずがパターン面を汚すこともある。
直径わずか数十ミリで表面に微細な目盛線があるコード板では、どれも小さくない問題である。
レーザはどうガラスを切るか
レーザ切断は、ごく狭い線上にエネルギーを吸収させることで進む。一般的な考え方は二通りある。
- 熱応力分離:ガラスが強く吸収する長波長レーザ(例:CO₂ レーザ)で軌跡に沿って加熱し、局部熱応力で予定経路に沿って割る。
- 超短パルス加工:普通のガラスは多くの波長で透明だが、ピコ秒・フェムト秒級の超短パルスをガラス内部に集光すると焦点で非線形吸収が起き、軌跡に沿って改質帯ができ、その後分離する。
どの方式・どのパラメータにするかは、ガラス種・厚さ・端面要求による。
利点その一:一回の位置決めで同心に切る
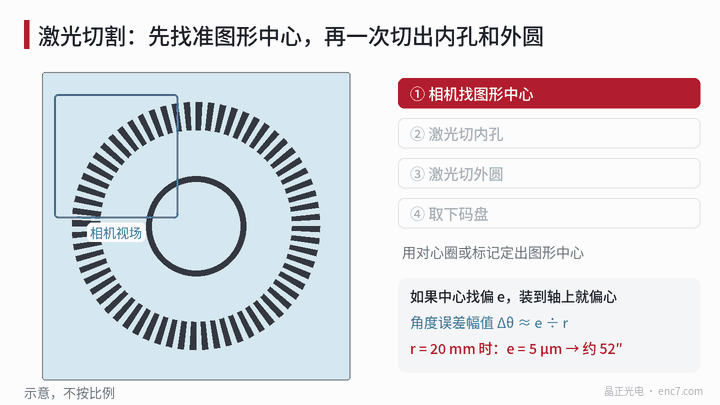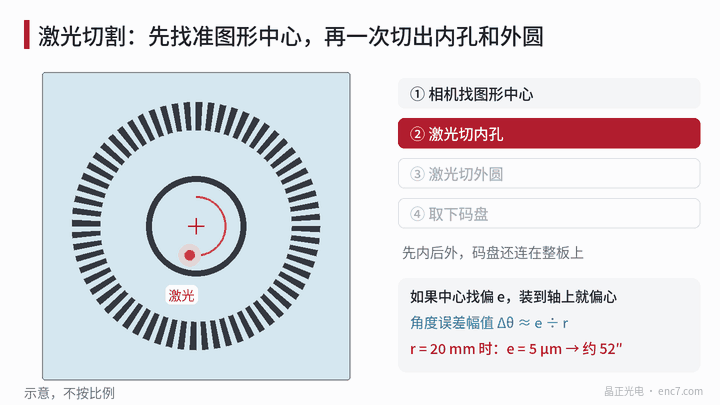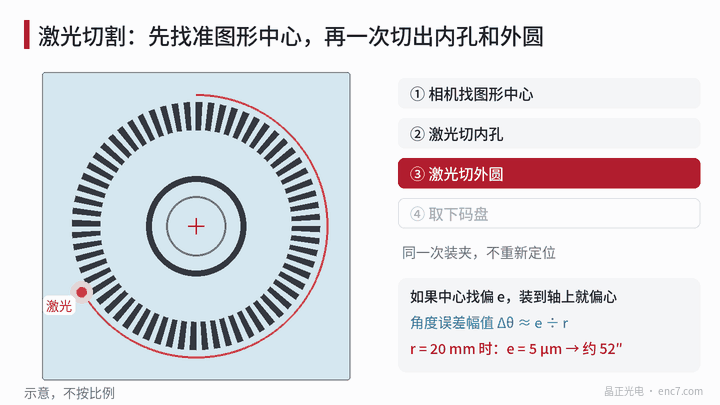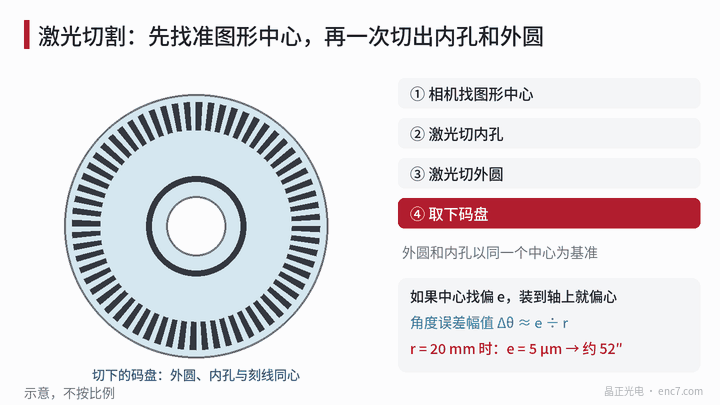
コード板が最も重視するのはここである。図1参照。切断前にカメラでパターン上の芯出しリングやマークを認識し、パターン中心を算出し、同じセットアップのままその中心を基準に内孔と外円を切る。よくあるやり方は、先に内孔、次に外円で、内孔切断中もコード板が整板につながったままで動かないようにする。
なぜ同心が重要か。顧客が内孔や外円で位置決めして組み立てる場合、切断ずれ量 e はそのまま偏心になり、一回転あたり一周期の正弦誤差を生み、振幅はおよそ e ÷ r になる。
| 読取り半径 r | 偏心 1 μm | 偏心 5 μm |
|---|---|---|
| 20 mm | 約 10″ | 約 52″ |
| 10 mm | 約 21″ | 約 103″ |
顧客が顕微鏡で芯出しリングに合わせて組み立てる場合でも、外円と内孔が同心ならはめあい隙間が均一で、芯出しも楽になる。
利点その二:輪郭が自由で接触力がない
レーザの軌跡はプログラムで決まる。外円、内孔、欠き、平坦部、異形穴も切れ、別のコード板に替えるときはプログラムを替えるだけで専用工具は要らない。加工中に工具がガラスを押さないので、クランプ変形・工具摩耗・冷却液汚染がなく、薄いガラスに特に向く。
代償:熱影響と後処理
レーザにも副作用はある。切断面付近に熱影響層ができ、マイクロクラック・残留応力・わずかな破片が残ることがある。そこで、
- パターンと切断線の間に安全距離を取る;
- 切断パラメータを材料に合わせて調整し、初片で端面を検査する;
- 切断後に端面研削と面取りをし、切断面のマイクロクラックを取り除く;
- さらに洗浄して破片と粉塵を落とす。
端面研削と面取りがコード板の寿命にどう関わるかは、次の記事で述べる。
まとめ
ガラスコード板を刃物で切らない主な理由は、レーザなら一回の位置決めでパターン中心を基準に内孔と外円を切れ、接触力もなく輪郭の制限もないからだ。代償は切断面の熱影響で、端面研削と洗浄で仕上げる必要がある。読取り半径が小さいほど、切断同心度への要求は厳しい。
中国語原文記事の翻訳 (0027). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。