コード板の製造工程
端面研削と面取り:コード板の縁が寿命を決める
ガラスが壊れるのは「硬さが足りない」からではなく、ほとんどの場合は縁の微小クラックから始まる。本記事では亀裂先端の応力集中の原理で、縁のマイクロクラックがなぜ危険か、なぜゆっくり成長するか、端面研削と面取りの役割、そしてコード板の縁品質をどう検査するかを説明する。
ガラスコード板がエンコーダに組み込まれ、出荷試験はすべて合格なのに、しばらく使うと割れることがある。分解すると、亀裂は多くの場合外円や内孔の縁から始まっている。ガラスそのものが脆いのではなく、縁にある目に見えないマイクロクラックが脆いのである。
なぜガラスは縁から壊れるか
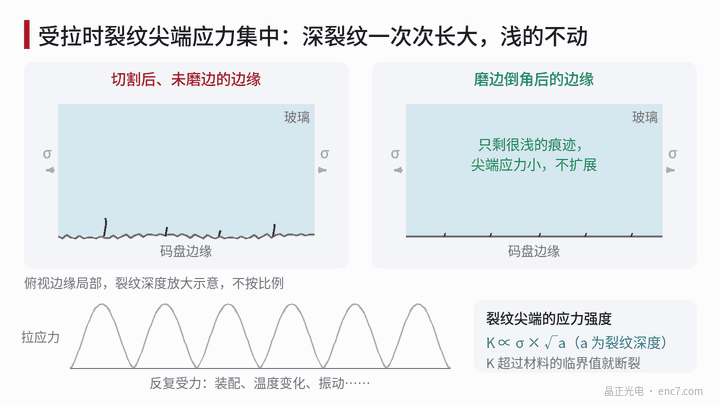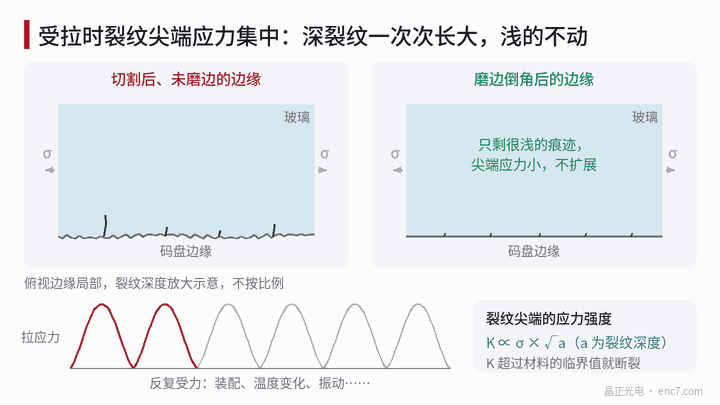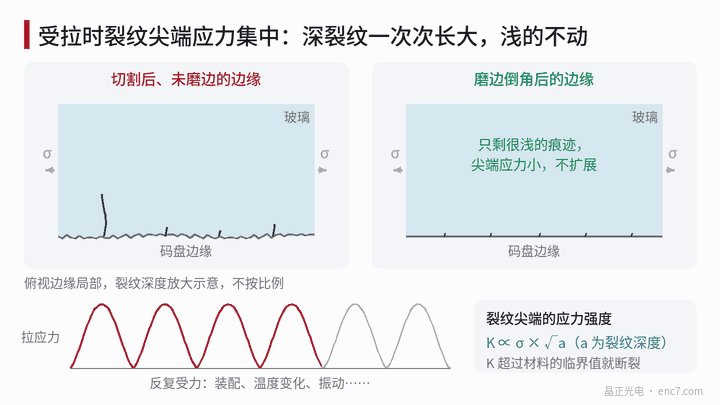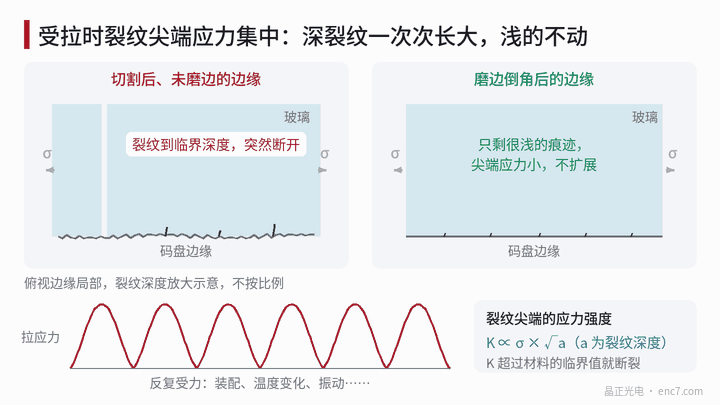
ガラスは圧縮には強く引張には弱い。引張を受けると、表面の細い亀裂は「増幅器」のように働き、先端の応力は周囲よりはるかに大きい。破壊力学では応力拡大係数でこれを表す。
K ∝ σ × √a(σ は引張応力、a は亀裂深さ)
K が材料の臨界値を超えると、亀裂は一瞬で板全体を貫く。この関係から、亀裂深さが 4 倍になると、ガラスが耐えられる引張応力は半分になる。
切断後、縁こそが亀裂が最も多く最も深い場所である。レーザ切断面には熱影響層があり、機械加工には欠けや傷がある。したがってガラス部品の強度は、かなりの部分が縁で決まる。
亀裂はゆっくり成長する
さらに厄介なのは、亀裂がすぐには折れず「ゆっくり伸びる」ことだ。ガラスが引張を受けつつ空気中の水分に触れると、先端で応力腐食が起き、少しずつ内部へ進む。コード板は使用中に繰り返し力を受ける。組立時の締め付けと接着剤の収縮、起動停止の温度変化、装置の振動である。引張を受けるたびに深い亀裂は少し伸び、深いほど速く伸び、ある回で臨界深さに達して突然折れる(図1左)。
浅い亀裂は先端応力が小さく進展のしきい値未満なので、ほとんど動かない(図1右)。これが端面研削の意味である。縁を「きれいに見せる」のではなく、深い亀裂を取り除くことだ。
端面研削と面取りは何をするか
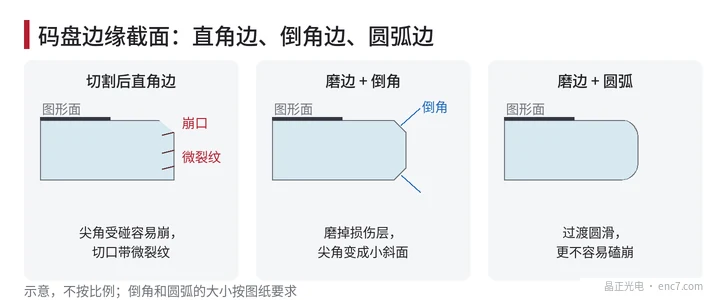
- 端面研削:砥石で切断面の損傷層を削り取り、深いマイクロクラックも同時に除去し、浅く均一な研削痕だけを残す。
- 面取り:縁の直角を小さな斜面またはアールにする(図2)。尖った角は搬送や組立で欠けやすく、欠けたガラス片がパターン面を傷つけたり、エンコーダの光路に落ちたりする。
内孔縁も同様に処理が必要で、しばしばより重要である。コード板はハブに接着され、温度が変わると両者の膨張が異なり、応力は内孔縁に集中する。例として、ホウケイ酸ガラス約 3.3 × 10⁻⁶/K、アルミ合金約 23 × 10⁻⁶/K、昇温 60 K、内孔半径 4 mm では、膨張差は約 (23 − 3.3) × 10⁻⁶ × 60 × 4 mm ≈ 4.7 μm になる。この差は接着層とガラス自身が受け持つ必要があり、内孔縁に亀裂があると危険である。
縁品質をどう検査するか
縁検査は次のチェックリストで進められる。
- 欠け:顕微鏡で外円・内孔を一周ずつ見て、最大欠けの縁方向長さと内側への深さを記録し、図面許容と比較する。
- 亀裂:側光または暗視野照明では亀裂が光り、明視野より見つけやすい。
- 面取り:幅が要求範囲内か、一周で均一か、未処理箇所がないか。
- 残留応力:直交する二枚の偏光板の間にコード板を置き、応力のある領域は明るい縞として現れ、切断や研削による応力を見つけるのに使える。
- 清浄:研削後の粉末を徹底的に洗い落とし、パターン面に残さない。
調達時は、欠け許容寸法・面取り要求・検査方法を図面に書き、双方が同じ「ものさし」で受入することを勧める。
まとめ
ガラスコード板の強度は主に縁で決まる。深い亀裂は繰り返し引張でゆっくり成長し、最終的に破断する。端面研削は損傷層を除き、面取りは欠けやすい尖角を除く。外円も内孔もきちんと仕上げて検査してこそ、コード板は組立と長期使用に耐えられる。
中国語原文記事の翻訳 (0028). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。