試験・信頼性・品質
コード板の主要パラメータの測定不確かさ:線幅、光学濃度、偏心
線幅、光学濃度、偏心はコード板検査の三つの中核パラメータである。本記事では GUM の方法に沿ってそれぞれの主な不確かさ要因を分解し、エッジしきい値のかたより、迷光バックグラウンド、一次高調波フィッティングの定量式を示し、計算例で不確かさがどのように公差を食いつぶすかを説明する。
線幅 25 μm ±1 μm のコード板を画像測定機で測ったら 25.6 μm と出た。合格か、不合格か。もしこの装置がエッジアルゴリズムを変えるだけで 25.0 μm や 26.2 μm を出すなら、「25.6」それ自体にはあまり情報がない。検査データを判定に使えるかどうかは、まず測定結果の不確かさがどれだけあり、それが公差のどれだけを占めるかに答えなければならない。
評価の枠組み:GUM の四つのステップ
測定不確かさの表現のガイド(GUM)の考え方に従い、評価は四つのステップで行う。
- 測定モデル y = f(x₁, x₂, …, x_n) を書き、すべての影響量を入力として挙げる。
- 各入力の標準不確かさ u_i を評価する。繰返し測定の統計的方法で得るものを A タイプ、証明書・ハンドブック・経験から区間を与えて分布を仮定して得るものを B タイプという。誤差が ±a 内に一様分布することしかわからない場合、u = a/√3 とする。
- 合成する:u_c = √(Σ c_i²·u_i²)。c_i は感度係数(∂f/∂x_i)で、入力間に相関がある場合は共分散項も加える。
- 拡張する:U = k·u_c。通常 k = 2 とし、約 95% の包含確率に対応する。
肝心なのはステップ 1 である。モデルが影響量を一つでも見落とせば、後でいくら細かく計算しても過小評価になる。
線幅:エッジ判定が最大の項目
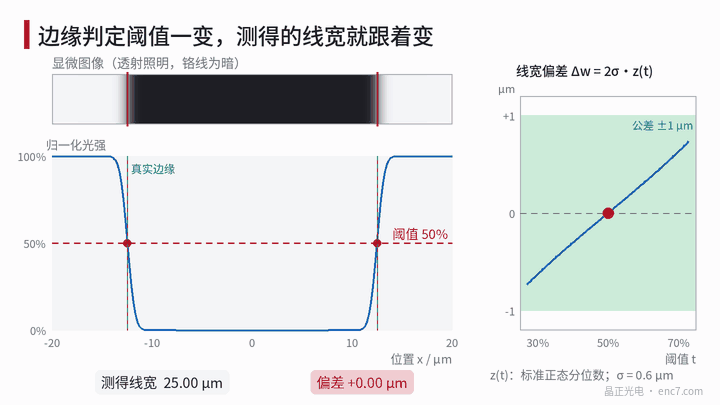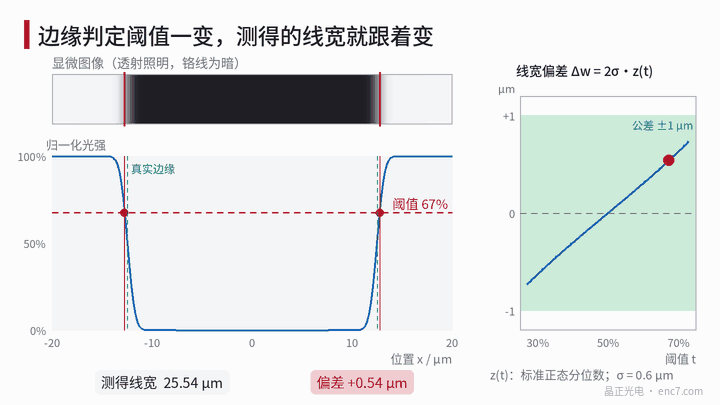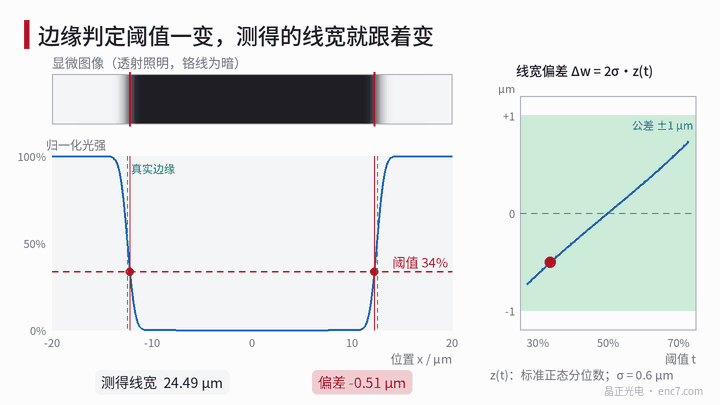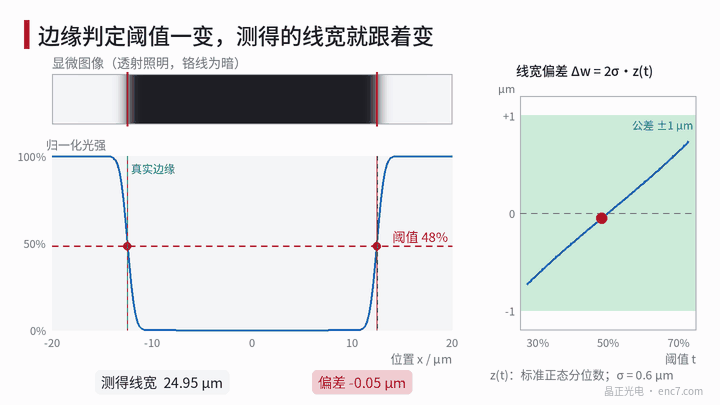
画像法による線幅測定は、本質的には濃度プロファイル上で二つのエッジを探すことである。結像系にはぼけがあり、クロム線の鋭いエッジは画像上では傾斜になる。ぼけを標準偏差 σ のガウス分布で近似し、線幅が σ よりはるかに大きいとき、正規化しきい値 t でエッジを判定すると、測定線幅は次のようになる。
w_m = w + 2σ·z(t)
ここで w は真の線幅、z(t) は標準正規分布の t 分位点である(明るい背景上の暗い線で、しきい値より低い部分を線と判定)。t = 50% のとき z = 0 でかたよりはない。σ = 0.6 μm のとき、t を 40% にすると −0.30 μm、70% にすると +0.63 μm かたよる(図1)。
ここから二つのことがわかる。一つは、装置やソフトウェアでしきい値の取り決めが異なればデータは比較できないこと。もう一つは、50% に固定しても「光学的エッジ」が図面で定義された「幾何学的エッジ」に一致するとは限らないことである。クロム層の側壁の傾き、照明のコヒーレンス、デフォーカスはいずれもプロファイルを非対称にする。このかたよりは、線幅標準試料で校正するまでは区間で見積もるしかない。
その他の要因:
- 画素寸法の校正:標準スケールで校正する。相対不確かさ 0.1% は 25 μm の線幅に対しては 0.025 μm しか寄与しないが、直径やピッチのような長い寸法では同じ相対量が主要項になる。
- 温度:ホウケイ酸ガラス上の 25 μm の線幅は、20 ℃ から 2 K ずれても約 0.0002 μm しか変化せず無視できる。一方、外径 40 mm は約 0.26 μm 変化するので、外径を測るときは必ず計上する。
- 繰返し精度:同じ位置を 10 回繰り返し測定し、単回の標準偏差を A タイプ成分とする。
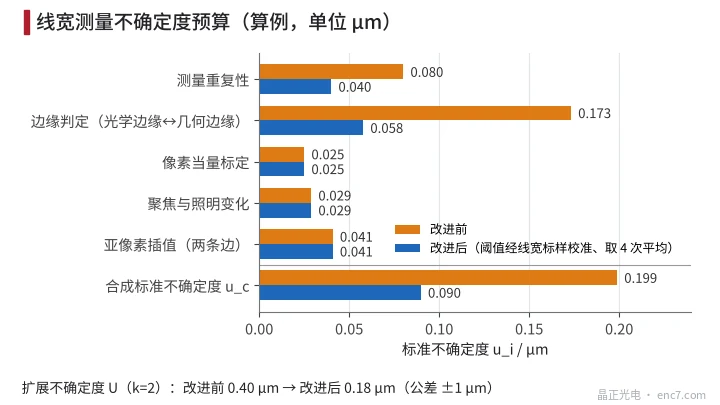
図2 は計算例の不確かさバジェット(仮定データ)である。改善前はエッジ判定を ±0.30 μm の矩形分布として扱い、u_c ≈ 0.20 μm、U ≈ 0.40 μm。線幅標準試料でしきい値のかたよりを ±0.10 μm まで校正し、4 回平均をとると U ≈ 0.18 μm になる。
光学濃度:バックグラウンドが上限を決める
OD = −lg(I_t / I₀)、I_t は透過光、I₀ は参照光である。ランダムノイズの伝播は次のとおり。
u(OD) = 0.434·√[(u(I_t)/I_t)² + (u(I₀)/I₀)²]
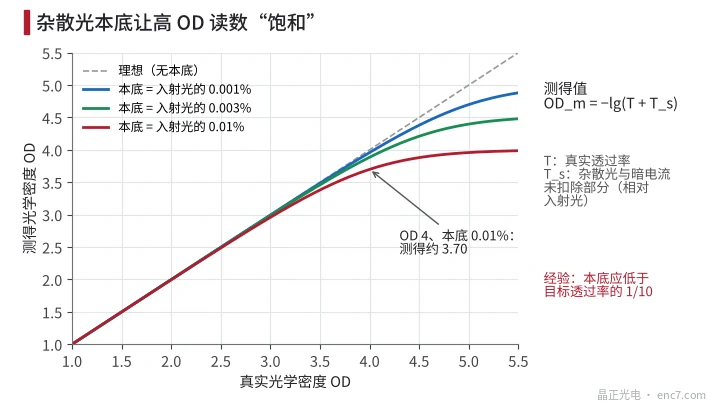
透過光 I_t の相対ノイズが 1% で参照光のノイズが無視できるとき、OD の不確かさは約 0.004 にすぎず、大きくない。本当の問題は系統的なバックグラウンドである。迷光、検出器の暗電流、遮りきれていない迂回光などだ。バックグラウンドが入射光の T_s に相当するとすれば、測定値は OD_m = −lg(T + T_s) となる。T_s = 0.01% のとき、OD 3 は 2.96 と読まれ、OD 4 は約 3.70 としか読めない(図3)。したがって高 OD の測定では、まず「全遮光」時の読みを測って差し引く必要があり、残留バックグラウンドは目標透過率の 1/10 未満にすべきである。また OD は波長に依存するので、測定波長は読取りヘッドの光源波長に近づけるべきである。
偏心:二つの一次高調波フィッティングの差
コード板の偏心とは、一般にパターン中心(芯出しリング)の取付け基準(内径穴)に対するずれを指す。一般的な測り方は、コード板を精密エアベアリング回転テーブルに載せ、カメラで一回転あたり等間隔に N 点を取得し、芯出しリングと内径穴エッジの半径方向位置をそれぞれ求めて、次式でフィッティングする方法である。
r(θ) = r₀ + a·cosθ + b·sinθ
二組の (a, b) の差をとってその大きさを求めれば、内径穴に対するパターンの偏心 e が得られ、コード板を回転テーブルにどれだけずらして置いたかには依存しない。高次高調波は真円度に属し、偏心には含めない。小型のコード板は、画像測定機上で二つの円を直接フィッティングして中心間距離を求めてもよい。
等間隔サンプリングで単点ノイズが σ のとき、一回のフィッティングによる e 成分の不確かさは約 σ·√(2/N) であり、二回のフィッティングの差をとるとさらに √2 倍になる。σ = 0.3 μm、N = 36 のとき約 0.1 μm である。このほか、回転テーブルの半径方向の運動誤差、内径穴エッジのバリや真円度不良、画素寸法も計上する必要がある。r = 20 mm では、0.1 μm の偏心不確かさは約 1″ の角度誤差に相当する。
測定能力:不確かさが公差のどれだけを占めるか
測定能力の尺度としてよく使われるのが、U と公差の半分との比である。経験的には 1/3 以下が一般的な要求で、要求の厳しい場合は 1/5、さらには 1/10 とする。
前述の線幅の計算例では公差 ±1 μm で、改善前は U = 0.40 μm、比は 40% で測定システムとして不十分である。改善後は U = 0.18 μm、比は 18% となる。
不確かさは判定可能な範囲も直接狭める。ISO 14253-1 の考え方では、供給者が合格を証明するには、測定値が両端をそれぞれ U だけ狭めた区間内に入っていなければならない。改善前の合格判定域は ±0.60 μm しか残らず、改善後は ±0.82 μm である。つまり測定不確かさを 0.40 から 0.18 μm に下げることは、工程に片側約 0.22 μm の余裕を与えるのに等しい。
実務上のポイント
- 線幅測定のしきい値の取り決め(50% またはその他)とアルゴリズムは検査規程に明記し、供給者と顧客で一致させる。さもないと差は 0.5 μm 以上に達しうる(σ = 0.6 μm のとき 30%~70% の幅は 1.26 μm)。
- 認証付き線幅標準試料で「光学的エッジと幾何学的エッジ」のかたよりを定期的に校正する。これは通常、線幅バジェットの主要項である。
- 相対誤差は長さに比例して拡大する。同じ 0.1% のスケールまたは画素寸法の誤差でも、25 μm の線幅では 0.025 μm だが、40 mm の外径では 40 μm になる。長い寸法を測るときは校正と温度補正が要点である。
- OD はまずバックグラウンドを測って差し引く。目標 OD が高いほど迷光への要求は厳しく、OD 4 ではバックグラウンドを 10⁻⁵ オーダー未満にする必要がある。
- 偏心は内径穴を基準とする。芯出しリングと内径穴を同時にフィッティングし、両者の一次高調波の差を用いる。一回転あたり 36 点以上とし、標準器で回転テーブルを定期的に点検する。
- 判定ルールを決める前に測定能力比を計算する。比が 1/3 を超える場合は、工程を締めるより先に測定を改善すべきである。
まとめ
コード板検査データの価値は、その不確かさで決まる。線幅の主な要因はエッジ判定、OD の主な要因はバックグラウンド、偏心の主な要因は軸系とフィッティングのノイズである。これらの要因を定量化・校正し、公差の半分の 1/3 以内に抑えてはじめて、検査結果は供給者・顧客双方の再確認に耐えられる。
中国語原文記事の翻訳 (0191). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。