試験・信頼性・品質
角度のトレーサビリティ:エンコーダの精度はどのように国家標準に「つながる」のか
エンコーダの公称 ±5″、この数値は何によって裏付けられるのか。本記事では、国家角度標準から標準器、実用標準、そして製品へと至るトレーサビリティ連鎖を整理し、円周閉合の原理とポリゴン相互比較法を解説し、不確かさが段階ごとにどう積み上がるかを計算し、校正と検定の違いを明確にする。
あるエンコーダの仕様書に「精度 ±5″」とある。この数値は検査台で参照エンコーダと比較して得たものだ。では参照エンコーダの誤差は誰が校正したのか。さらにさかのぼれば、最終的には国家角度標準に行き着かなければならない。この連鎖のどこか一つでも記録や不確かさが欠けていれば、±5″ は単なる「測った数」にすぎず、他者と比較できる量の値にはならない。
トレーサビリティの三要件
計量トレーサビリティとは、測定結果が、記録された切れ目のない校正の連鎖を通じて参照標準に関連付けられることをいい、連鎖上の各校正が最終的な不確かさに寄与する(用語の定義は中国の計量用語規範 JJF 1001 による)。実務に落とすと次の三点になる。
- 連鎖が切れていない:各段の標準器が有効な校正証明書を持ち、校正周期内で使用されている。
- 不確かさがある:各段の証明書が「合格」だけでなく測定値と拡張不確かさを示している。
- 記録がある:方法、環境、人員、設備の状態が追跡でき、試験所の能力は通常 ISO/IEC 17025 に基づいて評価される。
トレーサビリティは「非常に正確」と同じではない。トレーサビリティ連鎖は完全でも不確かさが 2″ の検査台で ±5″ の製品を検証するのは、かなり苦しい。
角度の特殊性:円周そのものが標準である
長さの標準には外部の基準が必要だが、角度は違う。ラジアンは弧長と半径の比であり、全円はちょうど 2π である。したがって円周を N 等分したとき、各分割の誤差の和は必ずゼロになる。
Σδ_i = 0
この「円周閉合」の原理により、高位の角度標準はさらに上位の外部器具に頼らずに自己校正できる。代表的な方法がポリゴン鏡と回転テーブルの相互比較である(図2)。
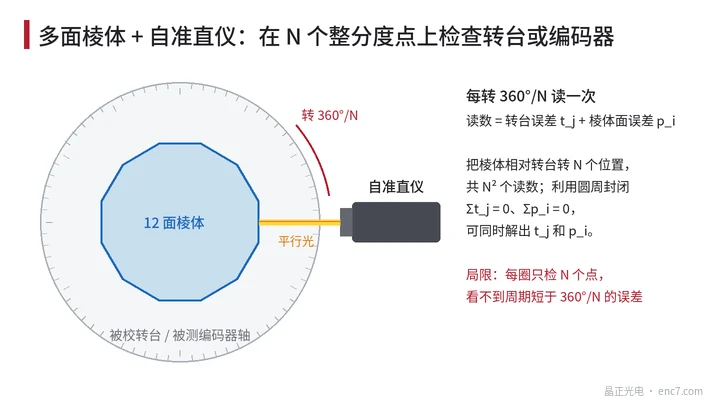
回転テーブルの第 j 整分割位置の誤差を t_j、ポリゴンの第 i 面の角度偏差を p_i とする。ポリゴンを回転テーブルに対して k = 0…N−1 の各位置へ順に回し、各位置で一周測定すると、オートコリメータの読みは次のようになる。
r_jk = t_j + p_(j−k) + c_k
ここで c_k は各セットアップ後のオートコリメータのゼロ点(任意値)である。Σt_j = 0 と Σp_i = 0 を用いると、k を固定して平均すれば c_k が得られ、それを差し引いてから k について平均すれば t_j が得られ、ポリゴン誤差 p_i も同時に求まる。
計算例:相互比較法の精度
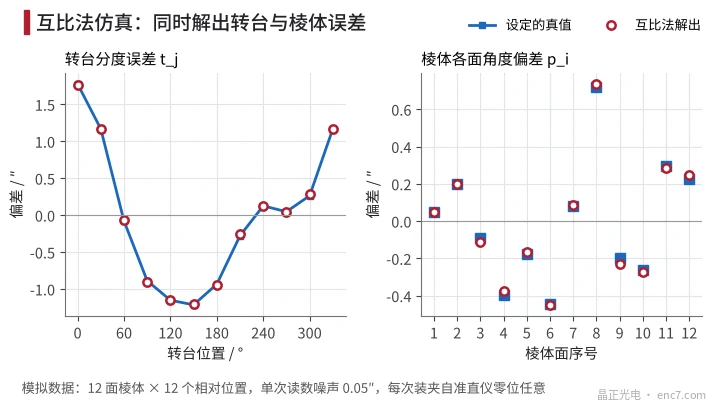
12 面ポリゴンによるシミュレーション(模擬データ):回転テーブル誤差を −1.2″~+1.8″、ポリゴン各面の偏差を ±0.8″ 以内、一回の読みのノイズを 0.05″、セットアップごとのゼロ点をランダムに設定した。144 個の読みから求めた回転テーブル誤差とポリゴン誤差は、設定値との最大偏差が約 0.03″ であった(図3)。理論的には単点の誤差は約 σ·√(N−1)/N で、σ = 0.05″、N = 12 のとき約 0.014″ となり、2000 回のモンテカルロ法の統計結果と一致する。
同じ閉合の原理は複数の読取りヘッドにも現れる。円形格子上に均等配置した M 個の読取りヘッドを平均すると、M の整数倍以外の各次高調波誤差は打ち消される。標準回転テーブルは自らの精度を高めるためにこの方法をよく用いる。
不確かさは段階ごとにどう積み上がるか
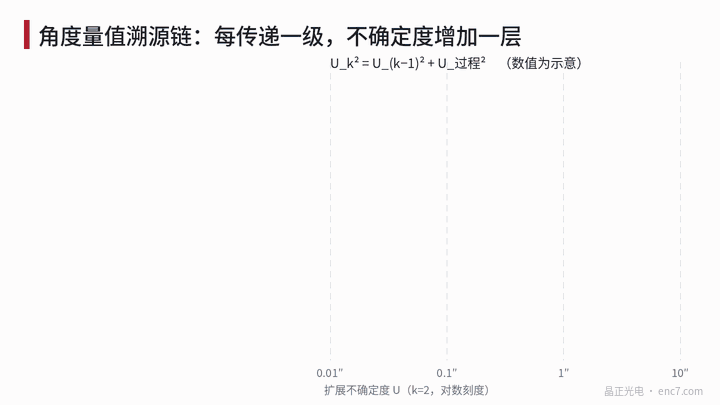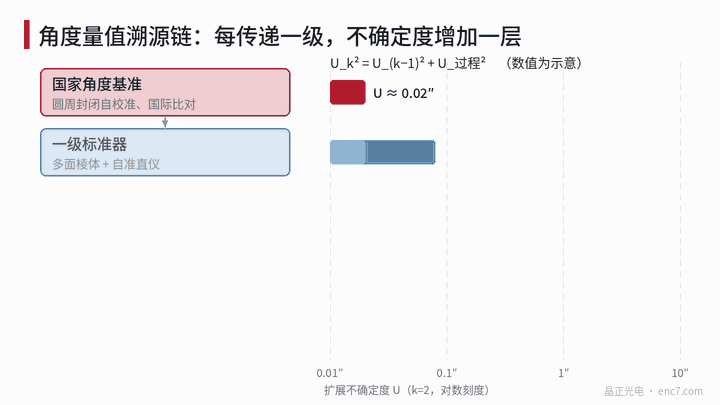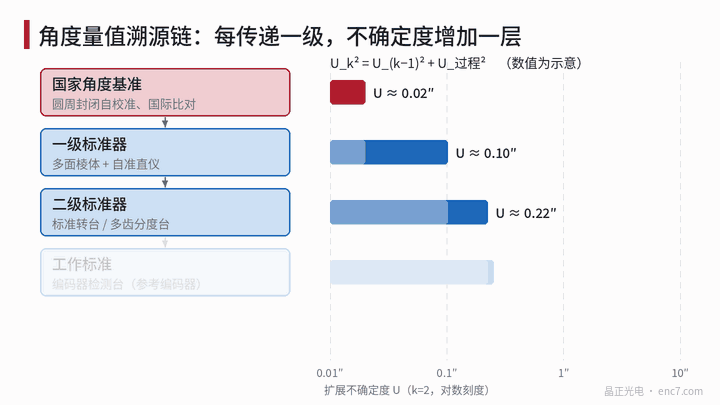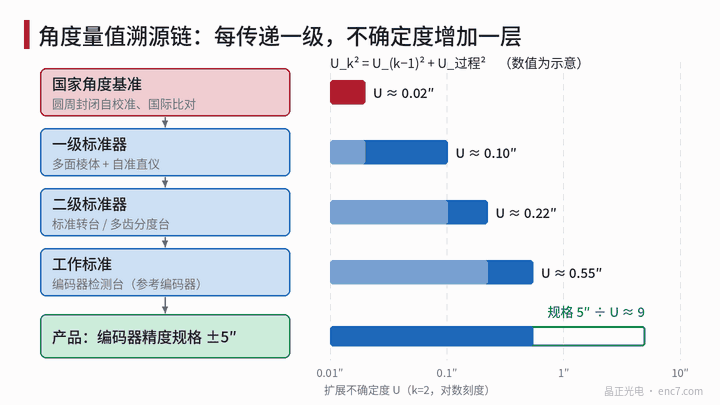
下位段の不確かさは二つの部分から成る。上位標準の不確かさと、当該段の比較過程が持ち込む不確かさ(セットアップ、位置合わせ、温度、読取り分解能など)である。両者が独立なら二乗和で合成する。
U_k² = U_(k−1)² + U_過程,k²
図1 の模式的な数値は、国家標準 0.02″、ポリゴン鏡+オートコリメータを経て 0.10″、標準回転テーブルを経て 0.22″、エンコーダ検査台で 0.55″ である。製品仕様 ±5″ と 0.55″ の比は約 9 で、測定能力は十分である。
この数値はしばしば見落とされる事実を示している。下流に行くほど当該段の過程項が支配的になる。検査台の 0.55″ のうち、上流の寄与は 0.22″ にすぎず、カップリングの伝達誤差、被測定エンコーダの取付け偏心、参照エンコーダの内挿誤差こそが大きい。検査台を改善するほうが、より高位の上流証明書を追い求めるより通常は効果的である。
サンプリングの限界にも注意が必要だ。24 面ポリゴンでは 15° ごとに一点しか検査できず、周期が 30° より短い誤差成分はエイリアシングを起こすか見落とされ、内挿誤差(周期は一信号周期)はまったく見えない。短周期誤差の検証には、連続比較する参照エンコーダを用いる。
校正と検定は別物
| 項目 | 検定 | 校正 |
|---|---|---|
| 性質 | 法定計量に属し、強制検定目録に載る器具は検定が必須 | 技術的行為で、一般に任意で依頼する |
| 根拠 | 計量検定規程(JJG) | 校正規範(JJF)または合意した技術文書 |
| 結論 | 合格・不合格を示す | 測定値と不確かさを示し、一般に判定しない |
| 周期 | 規程で定める | 使用者が使用状況に応じて定める |
エンコーダ検査台やポリゴン鏡のような企業内部の標準器は、多くが校正による。校正証明書を受け取ったら、証明書に示された誤差と不確かさが自社の検査要求を満たすかどうかを、使用者自身が判断しなければならない。二回の校正の間には、チェック標準を用いて中間チェックを行い、標準器のドリフトを早期に発見すべきである。
実務上のポイント
- 検査台のトレーサビリティの証明は上位の証明書までたどれなければならない。参照エンコーダ、ポリゴン、オートコリメータの証明書番号と有効期限を各検査報告書に記録する。
- エンコーダ精度を報告するときは検査の不確かさも併記する。仕様 ÷ U が 3~4 を下回る場合、判定にはガードバンドを考慮すべきである。
- 検査台の不確かさバジェットでは、取付け偏心、カップリング、温度が上流の証明書より大きいことが多い。これらの過程項を優先して改善する。
- ポリゴン法は長周期誤差の検査にしか向かない。内挿誤差や目盛線の短周期誤差には連続比較、または高速時間間隔法が必要である。
- 校正証明書に「合格」の結論がない場合、使用者は誤差と許容値を自ら比較しなければならない。「校正済み」を「合格」とみなしてはならない。
- 安定したエンコーダまたはポリゴンをチェック標準とし、毎月またはロットごとに測定して管理図を描き、中間チェックの記録とする。
まとめ
角度トレーサビリティの出発点は円周閉合であり、自己校正法によって高位の標準は外部の基準に頼らずに済む。国家標準から標準器、実用標準、製品へと進むにつれ、不確かさは二乗和で段階的に大きくなり、下流の過程項が支配的になることが多い。エンコーダの精度が「つながる」ためには、連鎖が完全で、各段に不確かさがあり、使用中に中間チェックをきちんと行うことが欠かせない。
中国語原文記事の翻訳 (0192). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。