試験・信頼性・品質
温度サイクル下での接着層疲労
コード板とハブの膨張係数が異なるため、温度サイクルのたびに接着層はせん断を往復する。本稿は熱ミスマッチせん断ひずみΔγ = Δα·ΔT·r/hを導き、代表的な組合せでのひずみ量を計算し、Coffin-Manson関係で試験換算が指数nにどれほど敏感かを示し、接着層設計と温度サイクル試験の要点を示す。
ハブに接着されたコード板は出荷時に偏心が合格でも、高低温度サイクルを数百回経ると偏心が動き、ひどい場合はコード板が緩む。よくある原因は接着剤の「老化」ではなく疲労である。ガラスと金属の膨張係数は数倍違い、昇温・降温のたびに接着層がせん断を受け、微小き裂が接着外縁から始まり内側へ一周ずつ広がる。
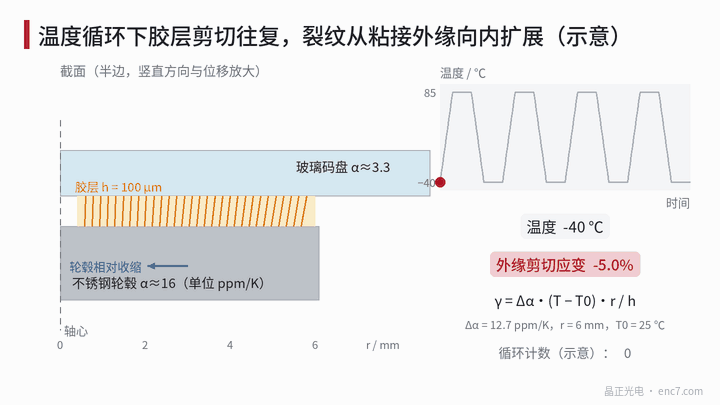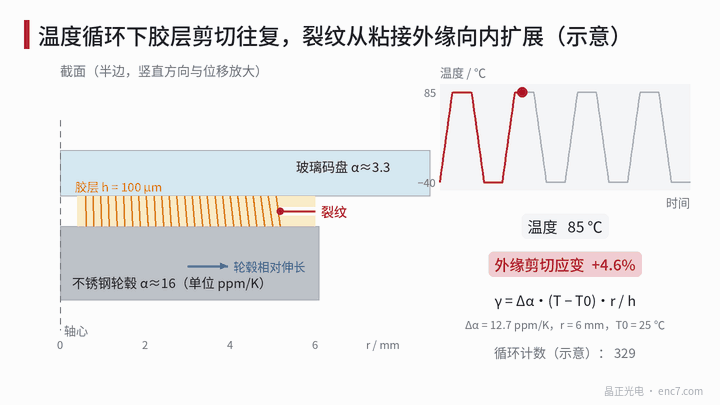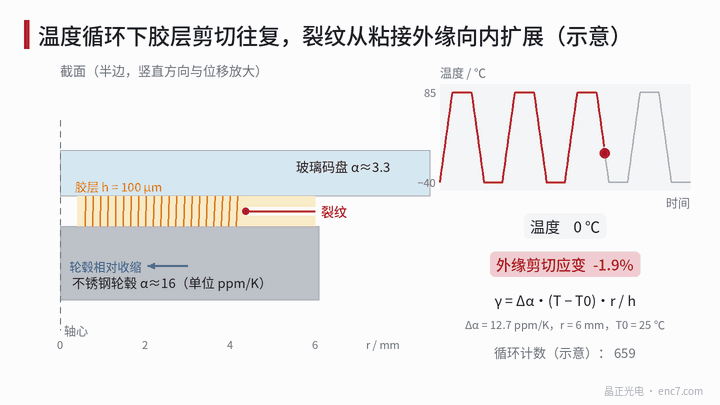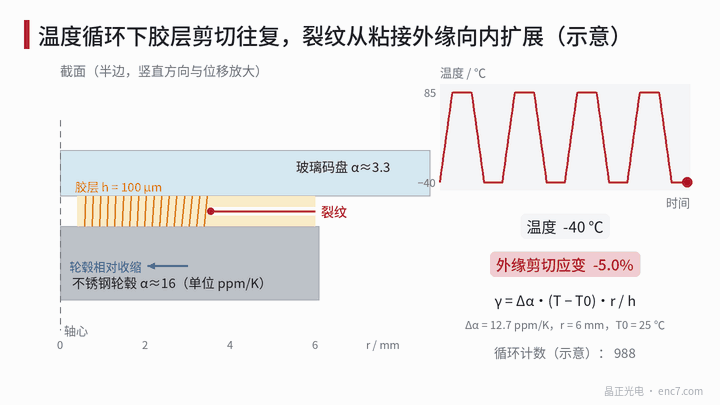
熱ミスマッチせん断ひずみ
軸を対称中心とし、無応力温度T0からの温度変化ΔTのとき、半径rでのハブとコード板の半径方向変位差は
u(r) = Δα·ΔT·r
接着層厚さhならせん断ひずみは
γ(r) = Δα·ΔT·r / h
ここでΔαは両基材の線膨張係数の差である。ひずみは軸上で零、接着外半径で最大となり、き裂が外縁から始まる理由である。
この式は両基材が接着層に対して剛で、ミスマッチ変位をすべて接着層が負担すると仮定する。シリコーンゴムやポリウレタンなど軟質接着剤ではかなり正確;硬質エポキシでは基材自身も変形し、式は上限を与え、コード板とハブが応力の一部を分担する。
T0にも注意が必要である。室温硬化接着剤ではT0はほぼ室温;加熱硬化ではT0は硬化温度に近く、室温ですでに予ひずみを持ち、−40/+85 ℃サイクルでのひずみは対称でなくなる。
数値例:ひずみはどれほどか
ホウケイ酸ガラスのコード板(α ≈ 3.3×10⁻⁶/K)をステンレス鋼ハブ(α ≈ 16×10⁻⁶/K)に接着するとΔα = 12.7×10⁻⁶/K。接着外半径6 mm、接着厚さ100 μm、サイクル−40/+85 ℃(ΔT = 125 K):
u = 12.7×10⁻⁶ × 125 × 6 mm ≈ 9.5 μm Δγ = 9.5 μm / 100 μm ≈ 9.5%
アルミニウムハブならΔγ ≈ 14.8%;ソーダライムガラスとステンレスならΔγ ≈ 5.3%;厚さを50 μmに半減すると各値は倍になる(図2)。
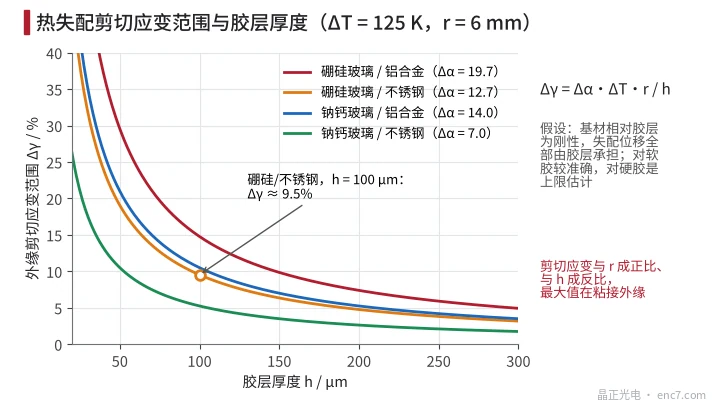
この量の意味は何か。軟質接着剤のせん断弾性率は約1 MPaオーダーで、9.5%のひずみは約0.1 MPaのせん断応力に相当し、接着剤は耐え得るが十分な伸び能力と耐疲労性が要る。硬質エポキシは約1 GPaオーダーで、同じひずみは約95 MPaに相当し、一般的な構造用接着剤の数十MPaのせん断強度を超え、接着層がミスマッチをすべて「飲み込む」ことはできず、結果は接着剤の割れか、応力がガラスへ伝わるかであり、後者はガラスコード板の内孔径縁割れのよくある原因の一つである。
Coffin-Manson関係と換算
低サイクル疲労寿命とサイクルひずみ範囲の経験式は
N_f = C·Δγ^(−n)
ここでN_fは故障までのサイクル数、Cとnは材料・温度・保持時間に依存する定数である。古典形は塑性(非弾性)ひずみを用い、接着剤は通常、実測の全ひずみまたは非弾性ひずみでフィットする。
同一構造ではΔγはΔTに比例するので、試験と使用の換算倍率は
AF = (ΔT_s / ΔT_u)^n
例:試験−40/+85 ℃(125 K)、使用は機器の起動停止による40 Kの温度差。n = 2、3、4のときAF = 9.8、30.5、95.4。試験中央寿命を1000回(仮定)とすると使用条件へは約9800、3.1×10⁴、9.5×10⁴回;1日2回の起動停止なら約13、42、131年(図3)。nが2違うと結論は約10倍変わり、nは少なくとも二つのΔT水準の試験から求め、はんだ接合の数値を流用してはならない。
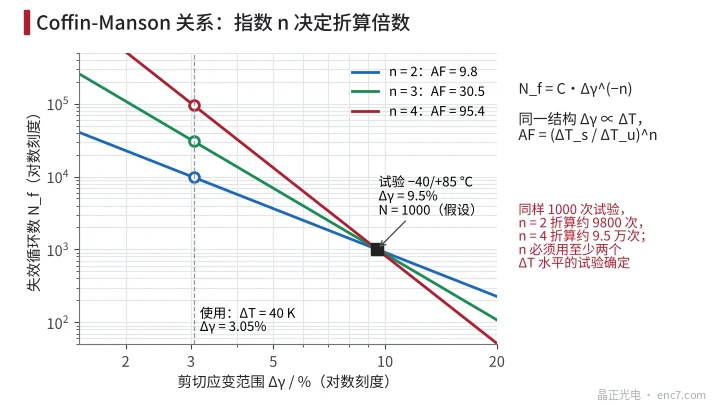
さらに、高温保持が長いほど粘弾性接着剤のクリープが進み、1サイクルあたりの非弾性ひずみは増える。はんだ分野ではNorris-Landzberg補正で周波数と最高温度を入れるが、接着層にも同種の効果がある。
接着層設計の取捨
| 対策 | 寿命への作用(n = 2) | 代償 |
|---|---|---|
| 接着厚さ50→100 μm | Δγが半分、寿命約4倍 | クリープ増、厚さ不均一は面振れを招きやすい |
| 接着外半径6→5 mm(内半径3 mm) | Δγは0.83へ、寿命約1.44倍 | ねじり耐力はr_o³ − r_i³で約52%へ |
| 膨張係数の近いハブ材料 | Δαが直接減る | 材料コストと加工性 |
| 軟質接着剤 | 応力が大きく下がる | 剛性が低く、衝撃・高温でコード板がずれ偏心ドリフト |
厚さの一様性も同じく重要である。粒径の決まったガラスビーズを混ぜる、またはスペーサで位置決めすれば厚さを抑えられる;外縁にはみ出したフィレットは縁応力分布を変え、工程で清掃方法を規定する必要がある。
温度サイクル試験の設計
- 方法:IEC 60068-2-14の温度変化試験。Naは二槽急速切替、Nbは規定の温度変化速度。接着疲労は通常Nbを選び、実使用に近い速度とする。
- 温度と保持:最高温度は接着剤のTg未満に余裕を見る;保持時間はコード板・接着層・ハブが平衡に達し、クリープ緩和を覆う長さにする。
- 応力水準:少なくとも二つのΔT水準、各水準8~10個以上。Weibullまたは対数正規で故障サイクル数をフィットしnを求める。
- 故障判定:機能で定義する。r = 20 mmで偏心変化1 μmは約10″であり、偏心または面振れの変化量を主判定とし、トルク保持率とガラス越しに見えるはく離面積を補助とする。
- 中間検査:約100回ごとに取り出して測定し、き裂・はく離開始のサイクル数を記録する。
- 結露防止:低温から高温へ移るとき表面が結露し得、吸湿は別の劣化機構を重ねる。槽内湿度を管理するか別に評価する。
工学上の要点
- まずΔγ = Δα·ΔT·r/hで外縁ひずみを見積もる。軟質接着剤が許容疲労ひずみを超える、硬質接着剤の計算せん断応力が強度を超える場合は構造変更が必要。
- 接着域はできるだけ軸寄りに。ひずみはrに比例、ねじり耐力はr³に関係し、両方を同時に核算する。
- 接着厚さに下限を設け制御可能にする。ビーズやスペーサで一様化し、局所的に薄い箇所がき裂起点にならないようにする。
- 加熱硬化接着剤は硬化温度を無応力温度とし、室温と低温端の予ひずみを評価する。
- 寿命換算の前に二つ以上のΔT水準でnを求める。一水準のみでは比較試験はできても寿命外挿は不宜。
- 主故障判定は偏心と面振れの変化量——エンコーダの角度誤差に直結する。
まとめ
温度サイクルで接着層が受けるせん断ひずみ範囲は約Δα·ΔT·r/hであり、ガラスと金属の組合せでは容易に数%から十数%に達する。Coffin-Manson関係はひずみと寿命をつなぐが、指数nが換算結果を支配し、試験で決めなければならない。接着層設計は厚さ・接着半径・接着剤の軟硬のバランスを取り、最終判定基準は偏心ドリフトである。
中国語原文記事の翻訳 (0194). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。