試験・信頼性・品質
ガラスコード板が割れる理由:破壊力学と縁欠陥
ガラスの理論強度はGPaオーダーだが、コード板は数十MPaで割れることがある。本稿はGriffith判定σ_f = K_IC/(Y·√(πa))で縁き裂深さと強度の関係を計算し、回転・熱衝撃・内孔熱ミスマッチの応力を比較し、静疲労・面取り・化学強化の役割を説明する。
組立後にガラスコード板の内孔径縁に放射状き裂が入り、あるいは高低温度試験のあと縁から砕ける。原子結合から見るとガラスの理論強度はE/10オーダー、すなわち数GPa;実際のコード板は数十MPaの引張応力で破断し得る。差は欠陥にある。レーザ切断・端面研削・取扱いで縁に残る微小き裂が、そのガラスの実強度を決める。
Griffith判定と応力拡大係数
ガラスはほぼ塑性を持たず、破壊はき裂先端の応力場が支配する。線形弾性破壊力学はその場を応力拡大係数で表す。
K_I = Y·σ·√(πa)
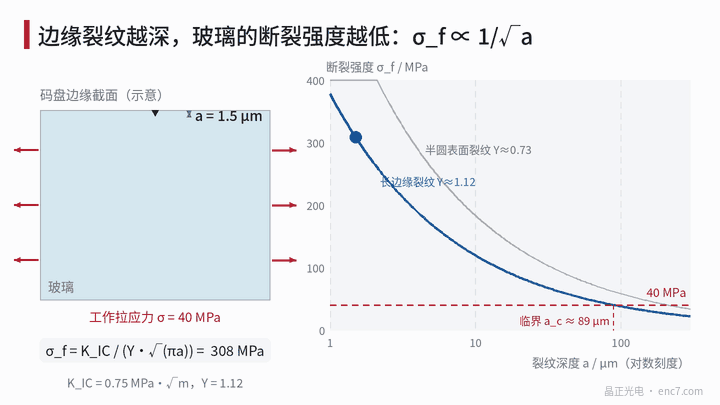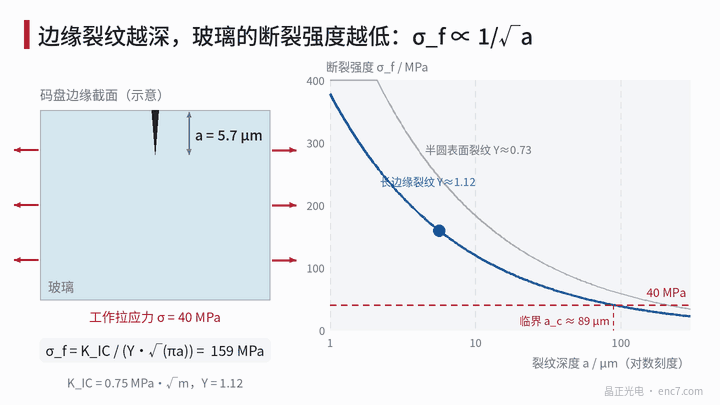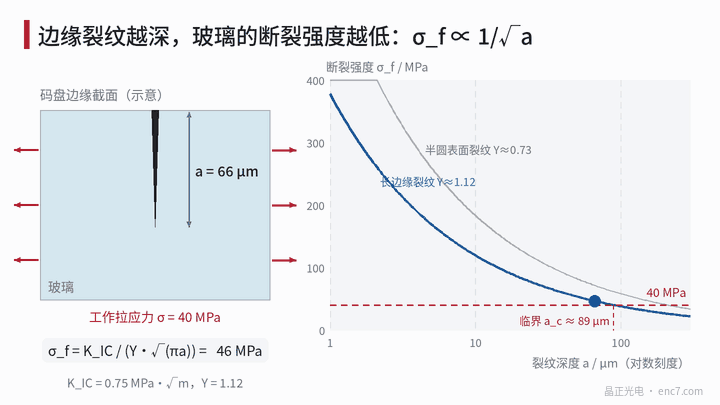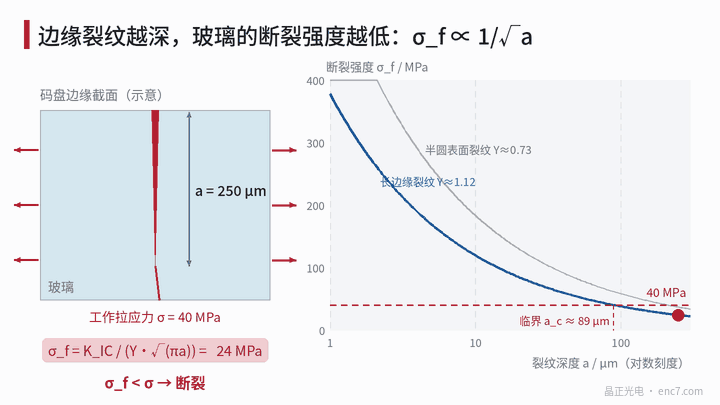
ここでσは遠方引張応力、aはき裂深さ、Yは形状係数:長い直線縁き裂で約1.12、半円表面き裂の最深点で約0.7。K_Iが材料の破壊靭性K_ICに達するとき裂は不安定成長する。
σ_f = K_IC / (Y·√(πa))
これはGriffithのエネルギー判定と等価である。ガラスのK_ICは約0.7~0.8 MPa·√m、ソーダライムガラスはしばしば0.75とする。
数値例:欠陥はどれほど深く、強度はどれほど低いか
K_IC = 0.75 MPa·√mとする。
| き裂深さ a | σ_f(Y = 1.12) | σ_f(Y = 0.73) |
|---|---|---|
| 1 μm | 378 MPa | 580 MPa |
| 10 μm | 120 MPa | 183 MPa |
| 20 μm | 85 MPa | 130 MPa |
| 50 μm | 53 MPa | 82 MPa |
| 100 μm | 38 MPa | 58 MPa |
逆に、作業応力σが与えられたときの臨界き裂深さは
a_c = (1/π)·[K_IC / (Y·σ)]²
σ = 40 MPaのときa_c ≈ 89 μm、σ = 80 MPaでは約22 μmしかない。強度は√aに反比例する。最深欠陥を50 μmから10 μmへ減らせば強度は約2.2倍になる。
コード板上の引張応力はどこから来るか
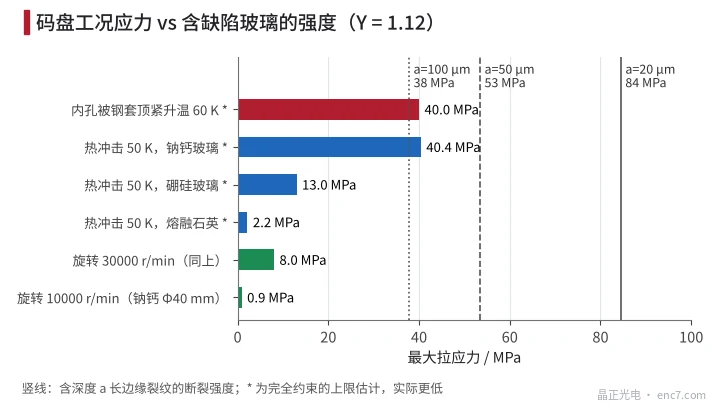
図2は代表的な使用条件の引張応力の大きさを比較する。
- 回転遠心力:ソーダライムガラス、外径40 mm、孔径8 mm、10000 r/minで孔縁の円周応力は約0.9 MPa、30000 r/minで約8 MPa。小型コード板は回転だけでは通常割れない。
- 熱衝撃:表面温度が急変ΔTのとき、完全拘束の上限はσ = E·α·ΔT/(1−ν)。ΔT = 50 Kでソーダライムガラス約40 MPa、ホウケイ酸約13 MPa、溶融石英約2.2 MPa。実際の伝熱は有限で応力は上限より低いが、材料間の差は現実である。
- 内孔熱ミスマッチ:内孔が鋼製ブッシュで密に拘束され(すきま零の嵌合、または孔内を硬質接着剤で満たす)、昇温時に鋼がガラスより多く膨張し孔縁を外側へ押し広げる。大平板の円孔内圧近似では孔縁円周引張応力は約E·Δα·ΔT/(1+ν);ホウケイ酸とステンレス、昇温60 Kで約40 MPa。
- クランプと衝撃:ねじ押え板の点接触、落下時の硬物衝突は局所高応力を作り、新たな表面き裂も作る。
本当に危険なのは熱応力と組立拘束であり、縁欠陥と重なってコード板割れの主因となる。
時間も変数である:静疲労
湿った空気中では、水分子がき裂先端でガラス網目と反応し、K_IがK_IC未満でもき裂はゆっくり成長する——応力腐食または静疲労である。き裂速度はしばしばv = A·K_I^Nと書かれ、ガラスの指数Nは種類と環境により十台から数十の間にある。
帰結:一定荷重下の寿命はおおむねσ^(−N)に比例し、応力を半分にすると寿命は数桁延び得る;急速負荷で測った強度は長期耐荷力を過大評価する。長年組立予応力を受ける内孔径縁では、設計応力は短時間強度より十分低くする。
面取り・研削・強化
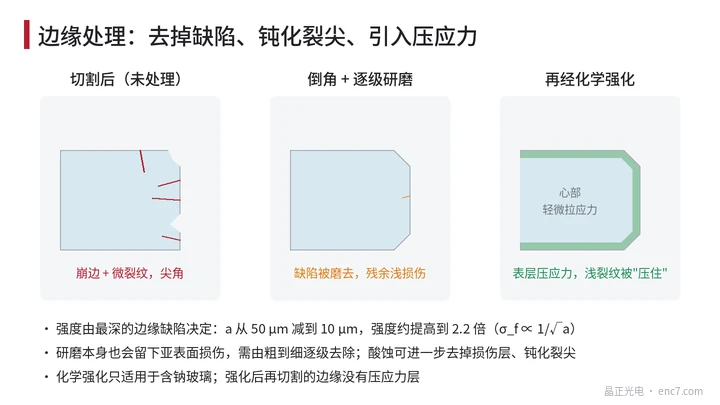
- 面取りと段階研削:チッピングと鋭角を除去する。研削自体がサブサーフェス損傷を残すので粗から細へ段階的に除去しないと、大欠陥を中欠陥に置き換えるだけになる。
- 酸エッチング:フッ酸系溶液で損傷層を除き裂尖を鈍化させ、強度は大きく上がり得るがクロムパターンを保護する必要がある。
- 化学強化:約400 ℃の硝酸カリウム溶融塩中で、ガラス表層のナトリウムイオンをより大きいカリウムイオンに置換し、深さ十〜数十μm、最大数百MPaの表面圧縮応力を作る。圧縮層より浅いき裂は、開く前にその圧縮を打ち消さねばならない。ナトリウム含有ガラスに限られ、ホウケイ酸は効果が薄く溶融石英は不適;強化後に切った外円・内孔には圧縮層が無く、工程順を考慮する必要がある。
- 構造設計:内孔と軸の間にすきまを残し柔軟な接着剤を使い、点接触締め付けを避ける方が、ガラス強度を上げるより有効である。
工学上の要点
- 外観基準を破壊力学に結びつける。内孔径縁の作業応力上限40 MPa、安全率2のとき、Y = 1.12で許容き裂深さは約22 μm。チッピング深さ限度はそれに基づく。
- 見えるチッピングの下にさらに深いき裂があることが多い。限度は強度試験(リングオンリング、三点曲げ)で検証し、外観寸法だけでは足りない。
- 熱衝撃リスクがある場合は低膨張基材を優先。同じ50 K温度差で熱応力上限はソーダライム約40 MPa、ホウケイ酸はその約1/3、溶融石英は約2 MPaのみ。
- 内孔を鋼軸とすきま零で硬結合しない。昇温60 Kで孔縁応力上限は40 MPaに達し、90 μm欠陥の強度に匹敵する。
- 遠心応力は常用回転数では1 MPaオーダー。回転数を上げる前に熱と組立応力を先に核算する。
- 静疲労を考慮し、長期荷重下の許容応力は短時間測定強度より十分低くし、使用環境の湿度も管理する。
まとめ
ガラスコード板の強度は最深の縁欠陥が決め、σ_f = K_IC/(Y·√(πa))は欠陥深さを強度へ直接換算する。数十μmの欠陥は数十MPaに対応する。危険応力の主因は熱衝撃と内孔組立拘束であり、回転ではない。切断・端面研削の品質管理と組立拘束の合理設計の方が、より強いガラスを求めるより有効である。
中国語原文記事の翻訳 (0195). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。