試験・信頼性・品質
コード板製造におけるSPC管理図の応用
線幅が公差内に収まっているだけでは工程が安定しているとは言えない。本稿はコード板の線幅を例に、模擬データでX̄-R管理図の管理限界(A₂、D₃、D₄定数)を一通り計算し、異常判定ルール、合理的なサブグループ、ARLを説明し、管理限界と公差限界を区別する。
コード板の線幅公差は25.0 ±1.0 μmで、過去三か月の検査記録はすべて合格だった。ある日、現像液を交換したあと線幅がゆっくり広がり始め、ロットあたりわずか数百分の一マイクロメートル増えるだけで、公差上限からはまだ遠く、検査は相変わらず全部合格にする。不合格が出るころには、すでに何十ロットもずれた状態で流れているかもしれない。統計的工程管理(SPC)がやるべきことは、製品がまだ合格のうちに、工程が変わったことを見つけることである。
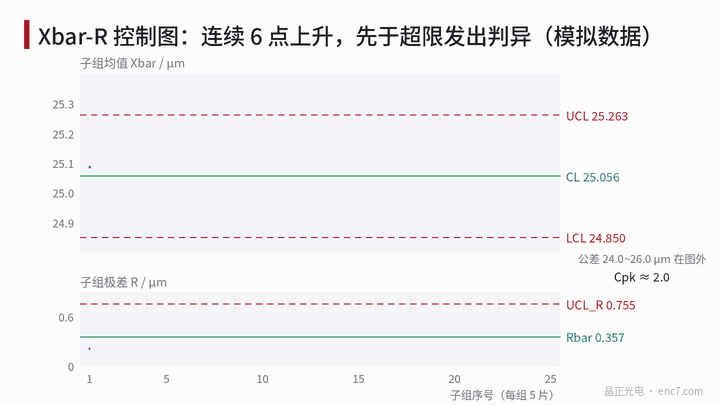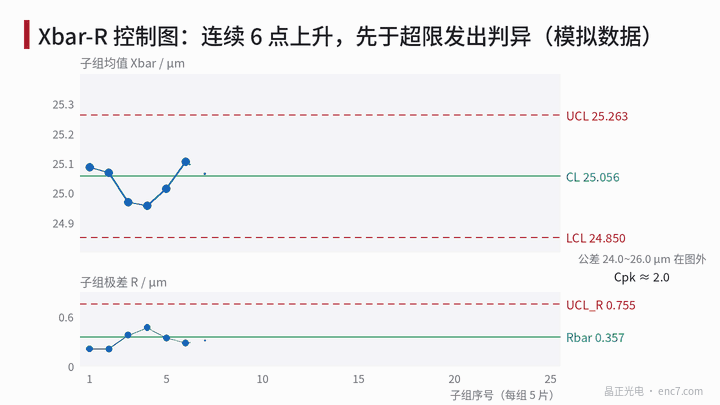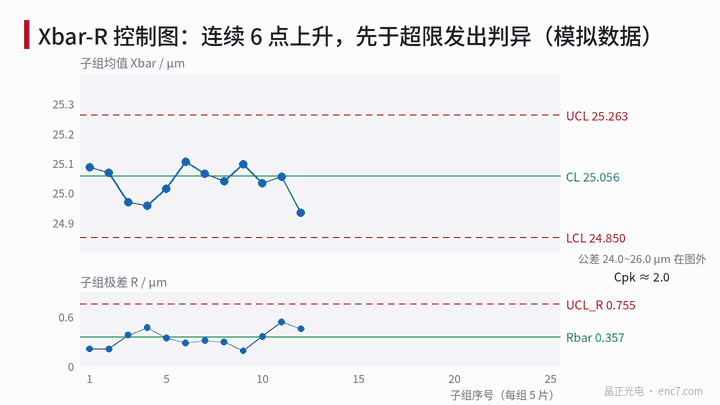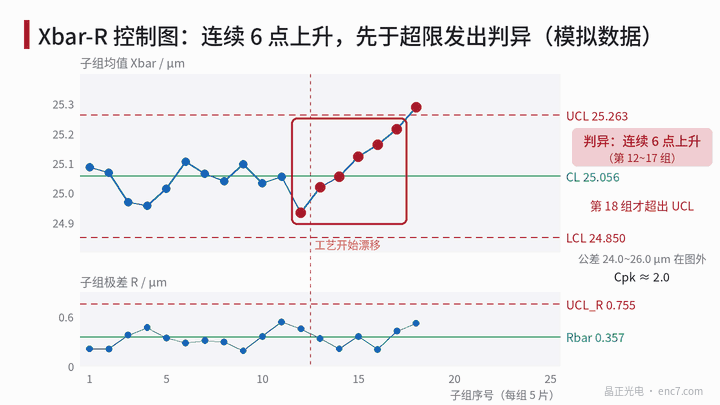
X̄-R図と管理限界
連続生産から毎回n個を抜き出して一つのサブグループとし、サブグループ平均X̄と範囲Rを計算する。k個のサブグループ(一般に少なくとも20〜25)をためたあと、サブグループ平均の総平均CL(中心線)と平均範囲R̄を求め、管理限界は:
UCL_X = CL + A₂·R̄,LCL_X = CL − A₂·R̄ UCL_R = D₄·R̄,LCL_R = D₃·R̄
定数は正規分布下での範囲の統計的性質から来る。Rの期待値とσの比をd₂、Rの標準偏差とσの比をd₃と書けば、A₂ = 3/(d₂·√n)、D₄ = 1 + 3d₃/d₂、D₃ = max(0, 1 − 3d₃/d₂)。n = 5のときd₂ = 2.326、d₃ = 0.864なので:
| サブグループサイズ n | A₂ | D₃ | D₄ | d₂ |
|---|---|---|---|---|
| 4 | 0.729 | 0 | 2.282 | 2.059 |
| 5 | 0.577 | 0 | 2.114 | 2.326 |
工程標準偏差の推定はσ̂ = R̄/d₂。
線幅の計算例
模擬データ:サブグループあたり5枚、第一段階25群(工程平均25.05 μm、標準偏差0.15 μmと仮定)。計算結果:
- CL = 25.056 μm、R̄ = 0.357 μm
- UCL_X = 25.056 + 0.577 × 0.357 ≈ 25.263 μm、LCL_X ≈ 24.850 μm
- UCL_R = 2.114 × 0.357 ≈ 0.755 μm、LCL_R = 0
- σ̂ = 0.357 / 2.326 ≈ 0.154 μm、Cp ≈ 2.17、Cpk ≈ 2.05
第一段階の各点は管理限界内で異常パターンもなく、管理限界を第二段階の監視に使える。第二段階では第13群から平均が群ごとに+0.03 μmドリフトする(現像条件変化の模擬)。第17群の時点で第12〜17群が連続6点上昇し異常判定を発火;このとき平均のずれは約0.15 μmにすぎず、個々の値はすべて公差内。第18群で初めて管理上限を超える。
なお、このデータはデモ用に作ったものである。線形ドリフトでは「連続上昇」と「管理限界超え」のどちらが先に発火するかは、ドリフト速度とサブグループ平均のランダム変動の比に依存し、必ずしも傾向ルールが先とは限らない。
異常判定ルールと誤報
よく使う異常判定ルール(Nelsonルール)は8つ:1点が3σ管理限界外;中心線の同じ側に連続9点;連続6点の増加または減少;連続14点の上下交互;同じ側の2σ外に3点中2点;同じ側の1σ外に5点中4点;±1σ内に連続15点;±1σ外に連続8点。後半はそれぞれドリフト、周期性、層別、混合などの工程状態に対応する。
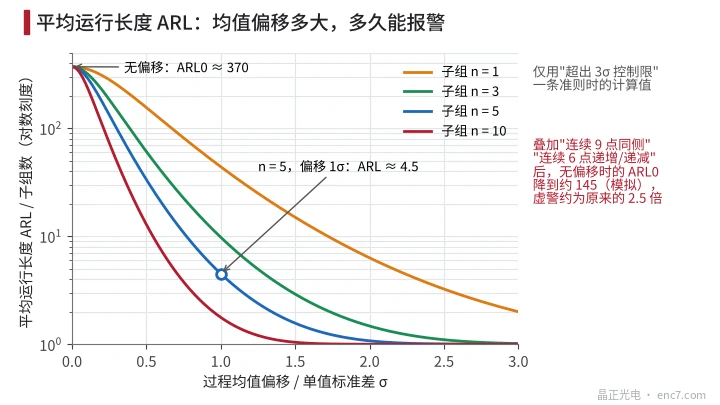
ルールは多いほど良いわけではない。工程に変化がないとき、第1条だけなら平均370群に一回の誤報(ARL₀ ≈ 370);「同側9点」と「6点増加/減少」を重ねるとモンテカルロでARL₀は約145、誤報頻度はもとの約2.5倍になる。
検出能力は平均ラン長(ARL)で測る(図3)。平均が単値標準偏差1つ分ずれると、n = 5のX̄図は平均4.5群で警報;n = 1(単値図)なら平均44群かかる。
管理限界は公差限界ではない
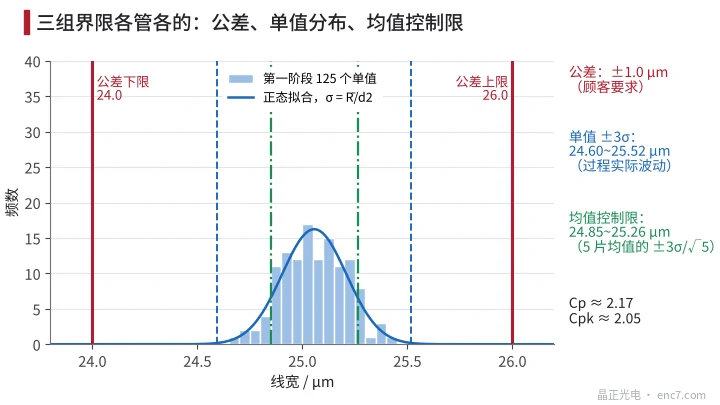
この三種の限界はよく混同される(図2):
- 公差限界(24.0〜26.0 μm)は顧客の要求で、一枚の合否判定に使う;
- 単値±3σ(約24.60〜25.52 μm)は工程自身のばらつき範囲で、公差と比べて工程能力を得る;
- 平均管理限界(24.85〜25.26 μm)はサブグループ平均のばらつき範囲で、工程が安定しているかの判断にだけ使う。
公差限界をX̄図に描かないこと、公差で管理限界を「緩く」しないこと。工程が管理状態でも能力が足りるとは限らず、能力が足りても管理状態とは限らない:本例のCpkは約2.05だが、ドリフトはやはり警報すべきで、それは特別原因が働いていることを示すからである。
合理的なサブグループと測定系
サブグループの取り方が、管理図が何を監視するかを決める。5点が同一コード板の5位置なら、Rは板内差だけを反映し管理限界は狭くなり、ロット間の正常な差が頻繁に異常判定を発火する。線幅のようにロット(同一露光・現像)単位で変わるパラメータでは、同一ロットの数枚をサブグループにすることが多い;ロット間ばらつきが大きいときはロット平均に単値–移動範囲図を使い、板内範囲図を併用する。
また管理図が見るのは「工程ばらつき+測定ばらつき」である。線幅測定の標準不確かさが0.09 μmなら、総標準偏差0.154 μmの分散のうち約三分の一を占める。SPCの前に測定系を評価すべきである。
工学上の要点
- 第一段階で少なくとも20〜25サブグループをため、原因が判明した異常点を除いて管理限界を再計算してから監視へ。
- 管理図定数はサブグループサイズで表引き:n = 5ならA₂ = 0.577、D₃ = 0、D₄ = 2.114、d₂ = 2.326。
- サブグループは変動源に合わせる:ロット単位で組み、板内多点だけにしない。さもなくば限界が狭すぎ誤報が多い。
- 異常判定ルールは必要に応じて選び、一つ増やすごとに誤報が増える;本例で傾向系二ルールを足すと誤報は約2.5倍。
- 公差限界は合否判定だけに使い平均図には描かない;Cpkが高い工程でも特別原因警報への対応が必要。
- 工程条件変更(現像液・光源・マスク交換)は管理図に注記し、必要なら第一段階をやり直す。
まとめ
X̄-R管理図はA₂、D₃、D₄でサブグループデータの平均範囲を管理限界に換算し、異常判定ルールで工程の特別原因を識別する。それは公差判定とは別の問いに答える:前者は「工程は変わったか」、後者は「製品は合格か」。合理的な群分け、適切なルール、測定系の確認があって初めて、製品がまだ合格のうちに工程ドリフトを早期に見つけられる。
中国語原文記事の翻訳 (0200). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。