信号トラブル事例集
症状:振幅が1回転に2回うねる——コード板の鞍形反りと軸系楕円の切り分け
振幅包絡が1回転に2回うねるのは、読取りギャップにcos2θ成分がある場合が多い。コード板の鞍形反りはF·(r/R)²で読取り半径に伝わり、ハブ端面の2次変形はてこで約4倍に増幅される。本記事では面形状から振幅低下への換算、平面度判定、自由状態と取付け状態の比較および90°付け替えによる分離法を示す。
Zトリガ・複数回転の同期平均のあと、A・B包絡が1回転に2回うねり、リサージュ円も1周で2回ふくらみ縮む。面振れと偏心が出すのは1回転に1回(本シリーズ前稿参照)。2回なら読取り点のギャップか半径位置にcos2θがあり、コード板と一緒に回る部品に2回対称がある。まず鞍形反りから振幅低下への換算を書き、次にハブと軸系の寄与、最後に判定と分離測定を述べる。
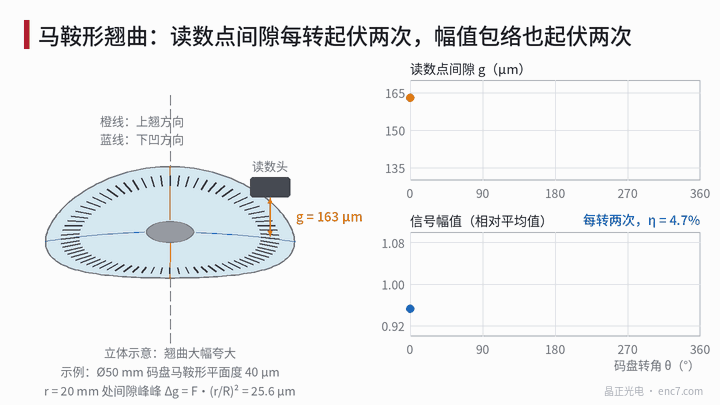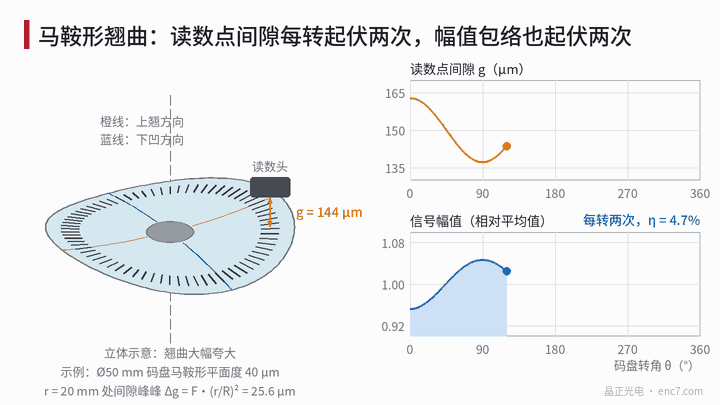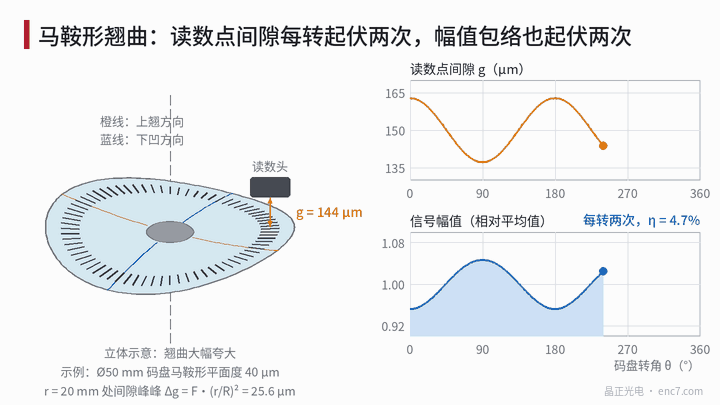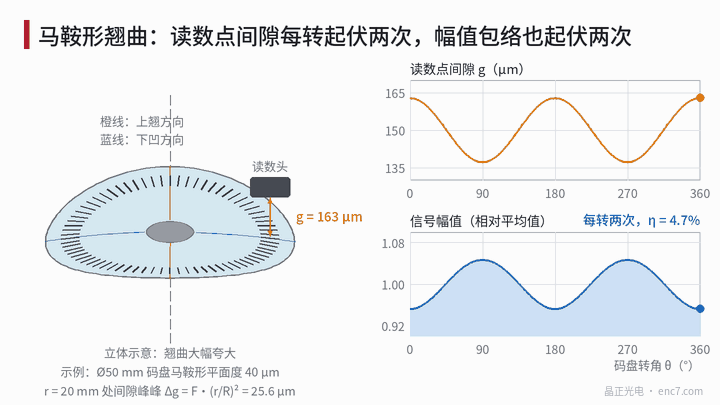
鞍形反りから振幅低下への換算
鞍形は薄板で最も多い2次面形である。
z = a·r²·cos2θ
2方向の曲率が等しく符号が逆の曲げで、膜応力の異方性、薄金属の圧延残留応力、冷却むらなどで起きやすい。外半径R以内の最小領域法平面度はF = 2aR²(対称性から2つの包容平面は水平)。読取り半径r_hでのギャップ峰間値は
Δg = 2a·r_h² = F·(r_h/R)²
撮像式読取りの振幅—ギャップ曲線(相対斜率S = (1/m)·dm/dg)を使うと、1回転2回の変動率は
η ≈ |S|·Δg/2
例:Ø50 mmコード板、r_h = 20 mm、λ = 0.88 μm、照明角幅20 mrad(仮定)。
| 鞍形平面度 F | Δg | 5000線、g0 = 150 μm(S ≈ −0.37%/μm) | 10000線、g0 = 25 μm(S ≈ −0.84%/μm) |
|---|---|---|---|
| 10 μm | 6.4 μm | η ≈ 1.2% | η ≈ 2.7% |
| 40 μm(薄板) | 25.6 μm | η ≈ 4.7% | η ≈ 10.9% |
碗形反りz = c·r²は軸対称で名義ギャップだけ変え、うねりは出さない。傾きは1回転1回。よって平面度報告の数値をそのままうねりに換算できず、面形を分解してcos2θ項だけ取る。
ハブと軸系がもたらす2次成分
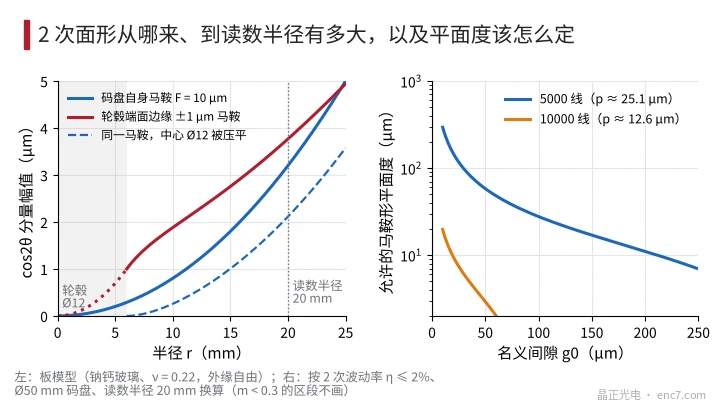
ハブ端面の2次変形は増幅される。 旋削時の2点クランプ、開口ハブの1本ねじ締め、中空軸のクランプリング圧着は、取付け端面を鞍形にしうる。コード板が端面に密着すると内縁は高さだけでなく斜率にも追従し、外側はてこのようにうねりを増幅する。Kirchhoff環状板(内縁は端面に追従、外縁自由):ハブØ12 mm、端面縁±1 μmの鞍形がr = 20 mmで約±3.8 μm、増幅G ≈ 3.8。剛体接線外挿なら5.7で、板の曲げがその一部を削る。比は幾何だけで決まり、コード板の厚さ・材料によらない。
クランプで平らにしても反りの一部しか消えない。 逆にコード板自身が鞍形で、ハブが中心Ø12 mmを強制的に平らにすると、読取り半径の鞍形成分は約66%残る。Ø16 mmを平らにすると約49%。接着は一般に隙間を埋めるだけでコード板を平らにはせず、反りはほぼそのまま残る。
楕円は回転部と静止部を分ける。 中空軸・ハブ内孔・軸受内輪など回転部が楕円に押しつぶされると、一定半径荷重下で角度同期の2次半径振れが出て取付けフランジも変形しうる。軸受座が楕円に潰されるのは静止部で、主にすきま・予圧を変え、振れはケージ回転に関係し角度には厳密同期せず、Z同期平均で弱まる。半径方向の2次振れが振幅に効くのはコード道幅余裕が不足するときだけで、偏心がはみ出すのと同じ仕組みである。
平面度を判定に換算する
許容2次変動率η_aに対し、読取り半径の許容ギャップ峰間とコード板鞍形平面度は
Δg_a = 2η_a/|S|, F_a = Δg_a·(R/r_h)²
η_a = 2%、Ø50 mm、r_h = 20 mmのとき:
| 読取り条件 | Δg_a | コード板鞍形平面度 F_a | ハブ端面2次うねり(峰谷、G ≈ 3.8) |
|---|---|---|---|
| 5000線、g0 = 150 μm | 10.8 μm | 16.9 μm | 2.9 μm |
| 10000線、g0 = 25 μm | 4.8 μm | 7.4 μm | 1.3 μm |
図面の平面度は碗形などうねりを出さない成分も含むので、それで切るのは保守的。より直接の受入量は組付け後の読取り半径における面振れの2次成分。ハブ端面の列が示すように、細ピッチでは端面の2次うねりをμm級に抑える必要があり、コード板本体より厳しい。
自由状態と取付け状態の比較測定
- 自由状態:同一半径・120°間隔の3点支持にコード板を置き、干渉計またはレーザスキャンで面形を測り、鞍形係数aと方位をフィット。3点支持の自重たわみは軸対称と3・6次だけで、cos2θには混ざらない。
- 取付け状態:ハブと軸に取り付け、Zを基準にr = 15 mmと20 mmの面振れを測り、2次成分の振幅と位相を取る。コード板自身の反りはr²で増え、2半径の比は約1.78。ハブ端面から伝わる変形の増え方は緩やかで、同じ幾何では約1.37。
- 記録:取付け状態の2次成分がa·r_h²に近く方位も自由状態の印と一致すれば問題はコード板。取付け後に明らかに増えたり締付力で変わればハブと締付方式。
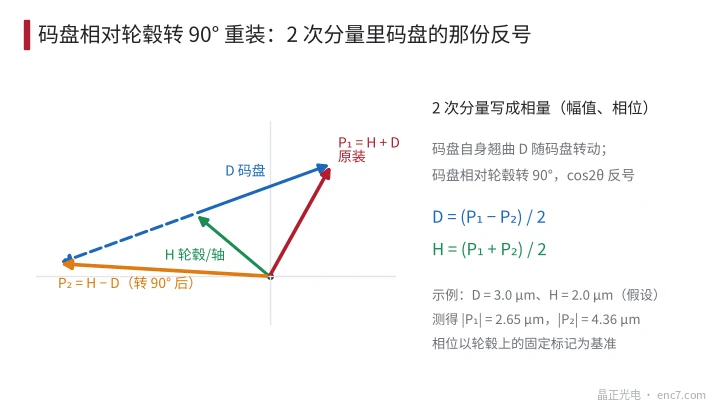
- 90°付け替え:分解可能な締付では、コード板をハブに対し90°回して付け直す。コード板自身のcos2θは符号が反転。ハブ上の固定印を位相基準にすると、2回の測定相量はP₁ = H + D、P₂ = H − DなのでD = (P₁ − P₂)/2、H = (P₁ + P₂)/2(図3)。
- 信号に戻す:2次成分と実測斜率Sからηを予測し、包絡の実測と比較。一致して初めて主因が特定できたことになる。
設計上のポイント
- 1回転2回の包絡うねりはまずZと厳密同期かを見る。同期なら回転部の2回対称、非同期なら軸受と筐体。
- 平面度のうちcos2θ項だけが2回うねりを出す。換算はΔg = F·(r_h/R)²で、読取り半径が外側ほど敏感。
- ハブ端面の2次変形はてこで読取り半径へ約3–4倍。細ピッチでは端面2次うねりを1–3 μm以内に。
- コード板取付け面近くの2点クランプや1本ねじ開口締めを避ける。締めるなら端面から離すか全周均布にする。
- 自由状態は3点支持で面形を測り、自重干渉を避けて鞍形係数を直接得る。
- 分解可能構造では90°付け替えでコード板とハブの寄与を分けられ、部品の入れ替えより手間が少ない。
まとめ
振幅が1回転に2回うねる本質は、読取りギャップにcos2θがあること。コード板の鞍形反りはF·(r_h/R)²で読取り半径に伝わり、ハブ端面の2次変形はてこで増幅され、コード板本体より効くことが多い。平面度を両者の判定に換算し、自由/取付け比較と90°付け替えで起源を分け、コード板を直すか取付けを直すかを決める。
中国語原文記事の翻訳 (0202). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。