信号トラブル事例集
症状:振幅のうねり回数がねじ本数に等しい——締付変形の原因と切り分け
包絡の1回転あたりうねり回数が締付ねじ本数に等しいときは、圧環の点圧によるn弁リップルが多い。本記事では環状薄板の点荷重モデルでリップルとトルクの関係を見積もり(例:M2ねじ3本0.15 N·mで約3.8 μm、4本で約1.4 μm)、スペクトル識別、段階トルク再測、接着への切替判定を示す。
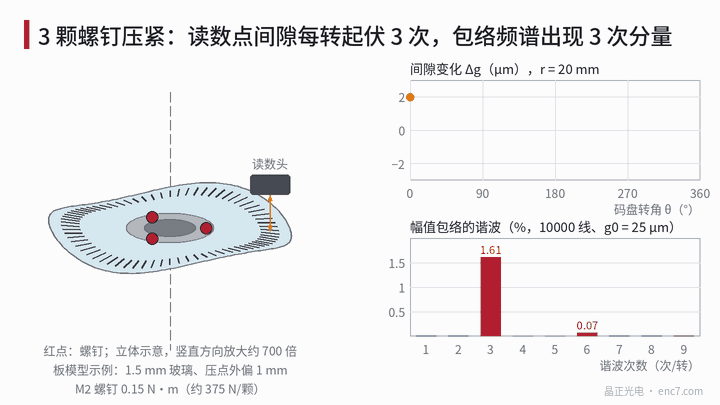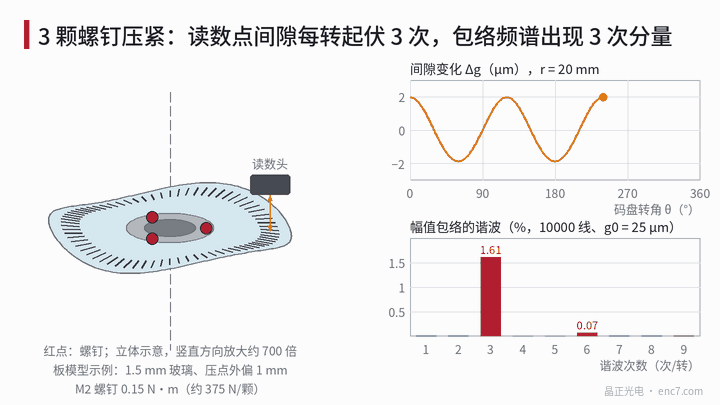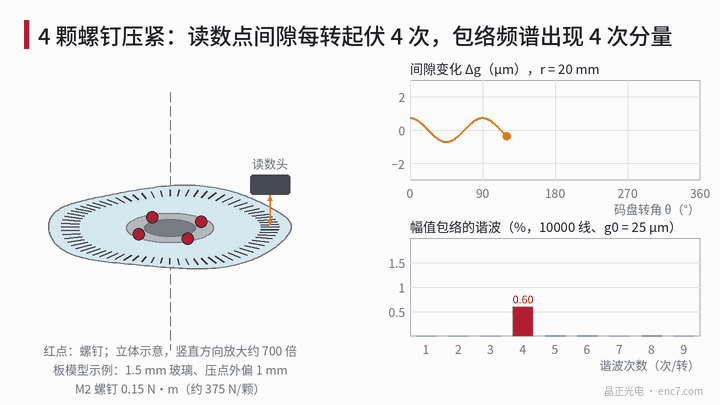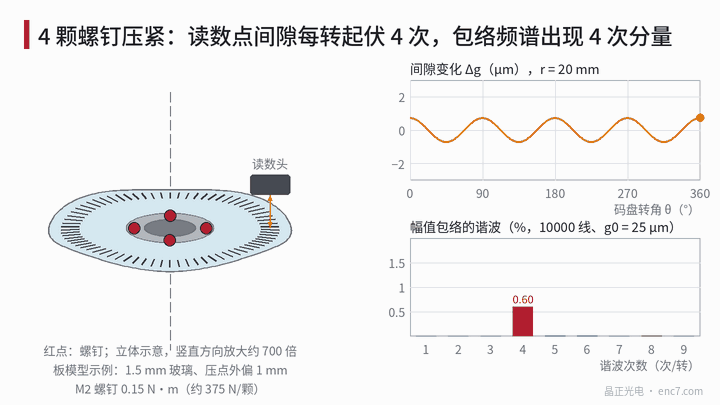
コード板を圧環とねじ3本でハブに固定すると、オシロ上のA・B包絡が1回転に3回うねる。4本構造に変えると4回になる。回数はねじ本数に従うので、読取り点ギャップにcos(nθ)があり、n個の集中締付力がコード板にn弁リップルを押している。本記事はこの仕組みを定量化する。リップルの大きさ、トルクとの関係、包絡スペクトルでの見分け、ねじ締めをやめる時機。
モデル:n個の点荷重がn弁リップルを押す
例示モデル(仮定):ソーダ石灰ガラスコード板厚さ1.5 mm、外半径25 mm、内縁はハブ段差外縁a = 7 mmで支持(固定端扱い)。圧環の圧点は段差外縁よりさらに外側c = 1 mm。圧環は柔らかく、n本のねじ力Fは圧点に集中すると近似。点圧の上限ケースである。
n個の等間隔点荷重は円周方向フーリエ級数で0、n、2n…次だけを含む。
q(θ) = (nF/(2π·r_s))·[1 + 2·Σ cos(knθ)]
ここでr_s = a + c。0次項はコード板を一様な皿形に押し、名義ギャップだけ変える。cos(nθ)項がn弁リップルを生む。各項はKirchhoff環状板の解析解(内縁固定・外縁自由・r_sで線荷重)で求め、重ね合わせて読取り半径r_h = 20 mmのギャップうねりを得る。
各ねじの予張力はトルクから換算する。
F = T / (K·d)
Kはトルク係数(乾いた鋼ねじでおおむね0.2)、dはねじ呼び径。M2を0.15 N·mまで締めるとF ≈ 375 N。
リップルはどれくらいか
上記モデルによる読取り半径でのn弁リップル峰間値:
| ねじ本数 | 100 Nあたり(c = 1 mm) | 100 Nあたり(c = 0.5 mm) | M2、0.15 N·m(c = 1 mm) |
|---|---|---|---|
| 3 | 1.02 μm | 0.28 μm | 3.8 μm |
| 4 | 0.38 μm | 0.11 μm | 1.4 μm |
| 6 | 0.05 μm | 0.02 μm | 0.2 μm |
読み取れる法則:リップルはトルクに比例。圧点外偏cを0.5 mmから1 mmにするとリップルは約3.7倍、おおむねc²。ねじを3本から4本にすると約0.37倍、6本で約5%まで落ちる。高次リップルは板内で速く減衰するため。固定幾何ではリップルは曲げ剛性D = E·t³/(12(1 − ν²))に反比例し、同じトルクで0.3 mmステンレス薄板は1.5 mmガラスより1桁以上大きくうねる。圧環が硬く圧点が段差に近いほど一様線荷重に近づき、実値は小さくなる。
信号に換算:10000線、r = 20 mm(p ≈ 12.6 μm)、名義ギャップ25 μm、λ = 0.88 μmのとき、3本の3.8 μmリップルは包絡に約1.6%の3次成分、4本で約0.6%(図1)。η ≤ 1%ならその条件の許容リップル峰間は約2.4 μm、5000線・g0 = 150 μmでは約5.4 μm(図2)。
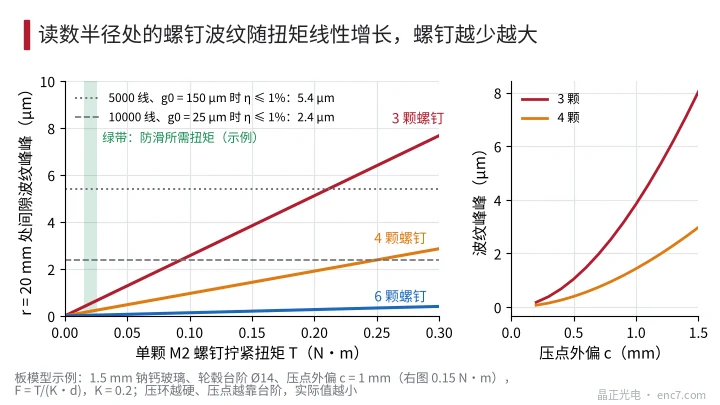
包絡スペクトルで見分ける
- 次数:Zトリガ・複数回転同期平均のあと包絡をFFT。等トルクならn、2n…次だけで、2nはnよりはるかに小さい。
- 位相:各ねじのZに対する角位置を印す。n次成分の極値はねじ位置またはねじ間(読取りヘッドが圧環と同側か反対側かによる)に揃う。ねじに合わないn次は、ハブ旋削の爪痕や点接着など別のn重対称を疑う。
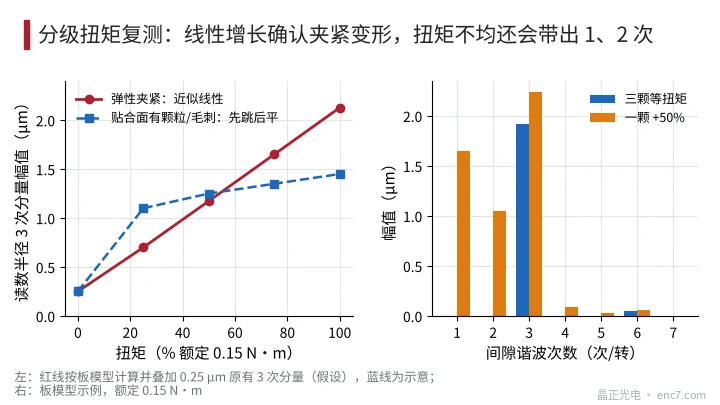
- トルク不均一の傍証:3本のうち1本が他の2本より50%大きいと、板モデルは読取り半径ギャップ高調波を1次約1.7 μm、2次約1.1 μm、3次約2.2 μm(振幅)と出す。トルク不均一はn弁リップルの一部を1回転1回の「面振れ」に変え、傾きと誤認しやすい(図3)。
段階トルク再測
ねじをすべて緩め、対角順で段階締めする。ゼロ、定格の1/4、1/2、3/4、定格。各段で読取り半径の面振れ(または包絡)のn次振幅と位相を記録し、最後に緩めてもう一度締め直し再現性を見る。
- ほぼ線形・位相安定:弾性締付変形。ゼロトルク切片はコード板またはハブ本来のn次面形。斜率はその構造の「トルク—リップル係数」で、トルク設定に使える。
- 低トルクで跳ね上がりその後平坦:圧点下に粒子・ばり・段差面の凹凸。接触が先に密着してから弾性変形。清掃と段差平面度を先に。
- 位相がトルクで回り、締め直し差が大きい:複数起源の重畳か接触不安定。ねじ締め方案そのものが信頼できない。
いつ接着や均布締付に切り替えるか
まず滑り防止に本当に必要な締付力を計算する。例:Ø50 mm × 1.5 mmガラスコード板、内孔Ø8 mm、質量約7.2 g、慣性モーメント約2.3×10⁻⁶ kg·m²。最大角加速度5×10⁴ rad/s²なら慣性トルク約0.115 N·m。摩擦係数0.15・摩擦半径8 mmで総締付力約96 N、安全率2で各ねじ約64 N、M2で約0.026 N·m——常用トルクの約1/6。このとき3本のリップルは約0.65 μm。
- 滑り防止に必要な力でもリップルが予算超:点ねじ締めは不成立。接着へ、または硬質圧環+6本以上・圧点を段差直上(c ≈ 0)・軟質パッドの均布締付へ。
- 定格トルクでは超、必要力では超えない:トルクを下げねじ緩み止めを加え、温度サイクルと振動後に再測して滑り・緩みなしを確認。
- 段階再測が非線形、または再現性が悪い(締め直し差が予算の約30%超):トルク調整では解決しない。構造変更。
設計上のポイント
- 包絡うねり回数がねじ本数に等しく位相がねじに揃うなら、ほぼ締付変形と断定できる。
- ねじリップルはトルクに比例、おおむねc²に比例、板曲げ剛性に反比例。圧点を支持段差に合わせるのが最も安い改善。
- 同じ総締付力ならねじが多いほどリップルは小さい。例では4本は3本の約0.37倍、6本は約5%。
- トルクはねじ強度ではなく滑り防止必要力で決める。ガラスコード板が要る締付力は常用トルクよりずっと小さいことが多い。
- 締めは対角・段階。トルク不均一はn弁リップルの一部を1回転1回のうねりに変える。
- 点圧はコード板面内にもn次変形を生みn次角度誤差になる。評価に含める。
まとめ
うねり回数がねじ本数に等しいのは、圧環の点圧がコード板に残すn弁リップルである。環状板点荷重モデルでリップルとトルク・圧点位置・ねじ本数の関係を見積もり、包絡スペクトルの次数と位相で見分け、段階トルク再測で確認する。滑り防止必要力でもリップルが予算超、または再測が非線形・非再現なら、接着または均布締付に切り替える。
中国語原文記事の翻訳 (0203). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。