信号トラブル事例集
症状:リサージュ楕円の長軸が座標軸に沿う——A/B振幅不等の切り分け
リサージュが座標軸に沿う長軸の楕円になるのはA・B振幅が不等なとき。相対差δは1周期に2回、約δ/2 radの内挿誤差を生む(2048線で2%が約1″)。本記事ではコード板側と組付け側の起源、2軸外郭からδを読む方法、チャネル入替・半径移動・ロール微調整による分離試験を示す。
リサージュは長軸・短軸がちょうどA・B座標軸に沿い、傾きがない楕円である。位相関係は正常で、一方の振幅が他方より小さいだけ。回路利得の不一致はよくあるが、コード板と組付けでも同じ現象が起き、回路を換えても消えない。まずδの読み方と誤差換算、次にコード板側・組付け側の起源、最後に簡単な動作で分離する。
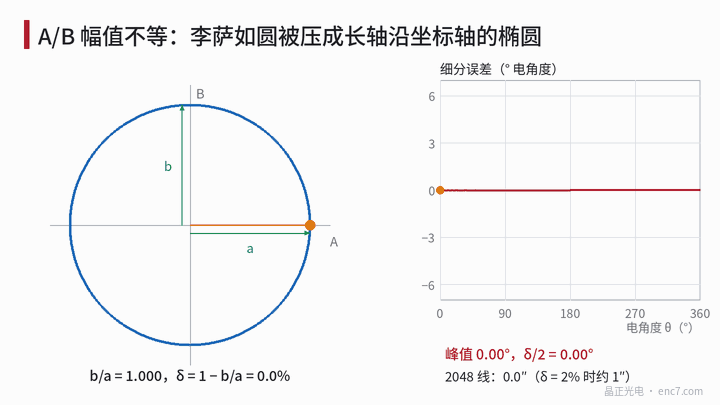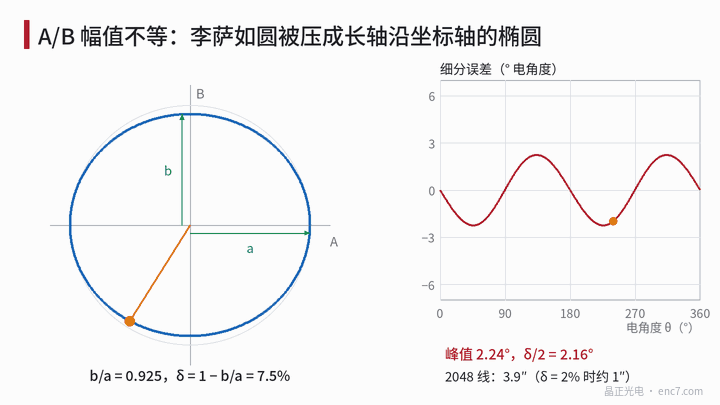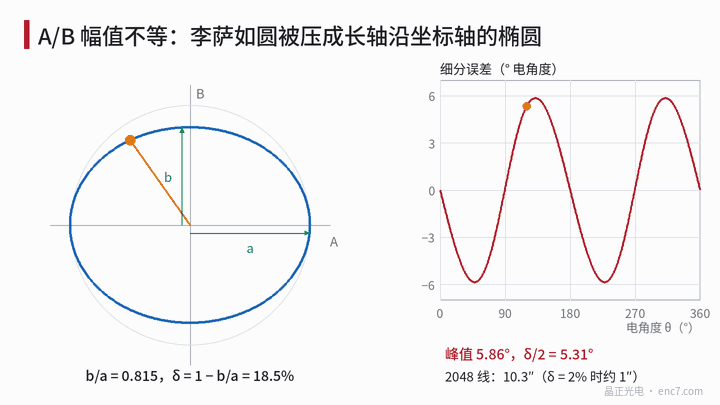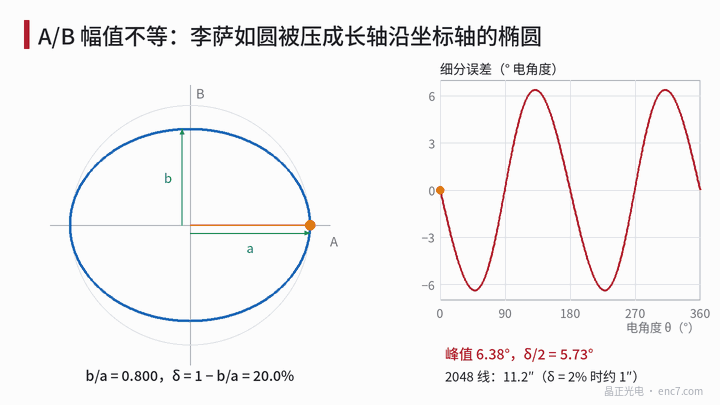
誤差はどれくらいか、δの読み方
A = a·cosθ、B = b·sinθ、振幅相対差δ = 1 − b/a。atan2誤差は1信号周期に2回、ピークは正確にarcsin((a − b)/(a + b))、小量では約δ/2 rad。δ = 2%でピーク0.0101 rad、2048線で約1.0″。δ = 20%では6.38°で、δ/2の5.73°より約11%大きい。
オシロでは楕円の長短軸ではなく2軸方向の外郭でδを読む。
a = (X_max − X_min)/2、b = (Y_max − Y_min)/2、δ = 1 − b/a
直流偏置と位相誤差が同時にあっても正確。Aの最大は常にaで位相に依らない。楕円が傾くと長短軸比に位相誤差が混ざる。
許容δは線数による。振幅差単独に1″を配分すると、2048線で約2.0%、5000線で約4.8%、10000線で約9.7%。同じ角秒予算なら線数が多いほど振幅一致の要求はむしろ緩い。
コード板側の起源
コード板上の刻線は両路で共用。コード板が両路振幅を違えるには、両路が見る図形が同じでない必要がある。
- 2相検出エリアがコード道の異なる半径位置にある。 読取りヘッドによってはA・B検出エリアを半径方向に上下に分ける。コード道が半径方向に不均一だと2行の変調度が違う。例:外側デューティ比0.45、内側0.50なら基本波sin(πD)の差は約1.2%だけ。クロムOD 2とOD 3では漏れが1%から0.1%になり変調度は約0.9%差。コード道端の線端が光刻で丸く細くなると端側の行が不利になる。
- 局所ODや線幅差。 A・Bが接線方向に離れていると、同時刻に見るのは数周期離れた領域。局所膜厚・線幅の差でδが角度とともに変わり、一定値にならない。
これらは一般に1%前後で単独なら予算内が多い。δが数%以上なら組付けと読取りヘッド本体を疑う。
組付け側と読取りヘッド側の起源
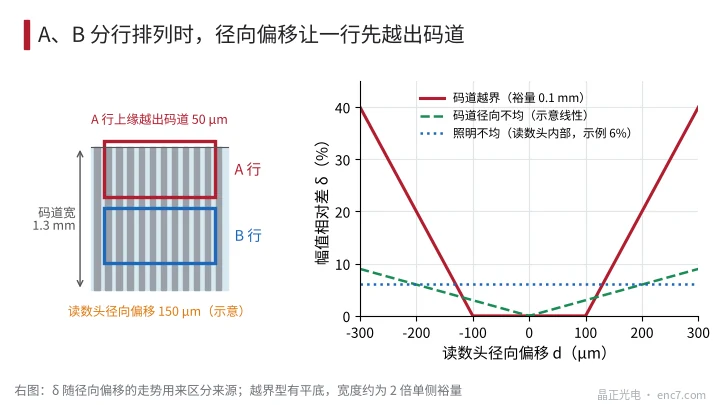
半径オフセットで1行がコード道からはみ出す。 例(仮定):各行高さ0.5 mm、間隔0.1 mm、コード道幅1.3 mm、片側余裕0.1 mm。読取りヘッドが半径方向に150 μmずれるとA行上縁がコード道を50 μmはみ出し、振幅が10%減、δ = 10%、2048線の内挿誤差ピーク約5.3″。δ対オフセットは「平底+急上昇」:±0.1 mm内はゼロ、超えると10 μmごとに2%増(図2)。偏心が重なるとδは1回転に1回変わる。
ロールで2行のギャップが違う。 読取りヘッドが接線軸まわりにロールγ、2行中心距離Δyのときギャップ差はΔy·γ、δ ≈ |S|·Δy·γ。Sは振幅—ギャップ曲線の相対斜率。Δy = 0.6 mm、γ = 5 mradでギャップ差3 μm。10000線・名義ギャップ25 μm(S ≈ −0.84%/μm)でδ ≈ 2.5%、5000線・150 μmで約1.1%。
照明と検出器。 2行への照度差は読取りヘッド内部のよくある起源。ガウス光斑σ = 1 mm、2行中心±0.3 mm、光斑中心が0.1 mmずれると照度比約1.06、δ約6%。読取りヘッド全体と一緒に動き、半径移動ではδは変わらない。
回路利得。 2路アンプ利得の不一致はコード板と無関係だが、先に排除する。
分離試験
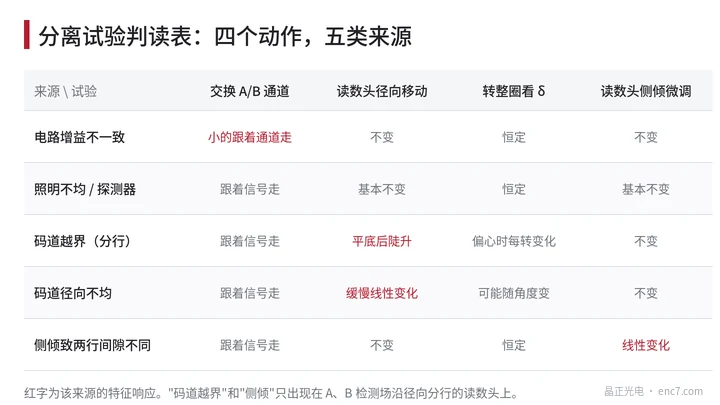
- チャネル入替:読取りヘッドのA・B出力を内挿回路(またはオシロ2チャネル)で入れ替える。小さい方がチャネルに付いて動けば回路利得、信号に付いて動けば光学・コード板・組付け。
- 半径移動:シムや長穴で読取りヘッドを半径方向に数段動かしδを記録。平底のあと急上昇はコード道はみ出し。平底幅は片側余裕の約2倍。緩やかな線形変化はコード道の半径不均一。ほぼ不変なら読取りヘッド内部(照明・検出器)。
- 全周回転:Zで区切ってδを見る。一定なら静的原因。1回転1回なら偏心+はみ出し。特定角だけなら局所膜・線幅。
- ロール微調整:読取りヘッド片側に薄いシム。δが線形に変われば2行ギャップ差。取付け面平行度を直す。
- 盤交換:可能なら同ロットまたは基準コード板に換える。δが盤に付いて変わればコード板の半径均一性と線幅一貫性へ戻る。
図3は5類の起源がこれらの動作でどう応答するかをまとめる。A・Bが半径方向に分かれた読取りヘッドだけがはみ出しとロールの問題を示す。同一行に交互配列ならこの2類はほぼ出ない。
設計上のポイント
- δはX・Y両軸外郭で計算:δ = 1 − (Y_max − Y_min)/(X_max − X_min)。偏置と位相誤差の影響を受けない。
- 内挿誤差ピークは約δ/2、正確にはarcsin((a − b)/(a + b))。2048線で2%は約1″。
- 分行構造のコード道幅は「両行合計高さ + 2 × (半径取付公差 + 偏心)」で設計。でないとはみ出しが振幅不等として出る。
- 読取りヘッド取付け面のロールは|S|·Δy·γで点検。細ピッチ・小ギャップほど厳しい。
- コード板側の線幅・OD半径均一性の影響はおおむね1%だが他起源に重なる。受入検査はコード道両側で各1点測る。
- 先にチャネル入替で回路を排除し、そのあと半径移動とロール試験。順序を逆にしない。
まとめ
長軸が座標軸に沿う楕円はA・B振幅不等に対応し、誤差は1周期に2回・約δ/2。コード板側は2相検出エリアが見るコード道領域の不一致で、量は通常小さい。組付け側の半径はみ出しとロールは分行構造で効きやすい。2軸外郭でδを正確に読み、チャネル入替・半径移動・全周・ロール微調整の順で回路・読取りヘッド・組付け・コード板の寄与を分ける。
中国語原文記事の翻訳 (0206). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。