信号トラブル事例集
症状:静止時に内挿位置が1 LSBを超えてばらつく――ノイズ経路を段階ごとに切り分ける
静止時の位置ノイズはσ_θ ≈ σ_v/A(電気角)で、2048本、振幅1 V、ノイズ1 mVなら約0.1″ RMSとなる。本記事ではショットノイズ、抵抗ノイズ、オペアンプノイズ、ADC、LEDリップル、機械振動の見積り式と例示バジェットを段階ごとに示し、軸ロック・電源交換・遮光・減光の順に進める切り分け手順と判別指紋を示す。
エンコーダは静止した軸に取り付けられているのに、23ビットのアブソリュート位置の下位数ビットが絶えず変動し、ピーク・ツー・ピークで五、六LSBある。顧客の問いは単刀直入だ。コード板が悪いのか、読取りヘッドのノイズが大きいのか、それとも機械が振動しているのか。ノイズは光源からADCまでの各段で発生し得るし、そもそもノイズではなく軸が本当に動いている場合もある。本記事では各段の見積り式と例示バジェットを示し、続いて現場で段階ごとに切り離し・置き換え・遮光して特定する方法を示す。
判定基準:どれだけのノイズで1 LSB変動するか
A相・B相にそれぞれ独立な加法性ノイズσ_vがあるとき、atan2で求めた角度のノイズは次のとおり(導出は本ライブラリのADCビット数と内挿分解能の記事を参照)。
σ_θ = σ_v / A(電気角、rad)
機械角に換算するには、一信号周期を掛けて2πで割る。2048本では電気角1 radが約100.7″なので、振幅1 V、ノイズ1 mVで約0.1″ RMSとなる。
読みは±3.3σの範囲にサンプルの99.9%が入る。静止時に1 LSB変動させないには6.6σ_θ ≤ LSB、すなわちσ_v/A ≤ (2π/K)/6.6が必要である。Kは一信号周期あたりのLSB数。2048本の場合:
| ビット数 | 一周期あたりK | LSB | 許容σ_v/A |
|---|---|---|---|
| 19ビット | 256 | 2.47″ | 3.7×10⁻³ |
| 21ビット | 1024 | 0.62″ | 9.3×10⁻⁴ |
| 23ビット | 4096 | 0.154″ | 2.3×10⁻⁴ |
23ビットはS/N比約73 dBに相当し、数百kHzの帯域幅でアナログフロントエンドが直接これを達成するのは難しい。そこでまず、どのノイズ源が支配的かを明らかにする。
段階ごとの見積り:六つのノイズ源
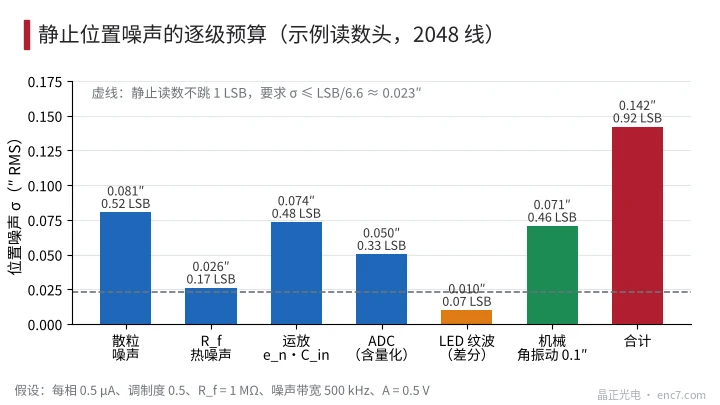
例示の読取りヘッドを対象とする(仮定):差動A = I₀ − I₁₈₀、各相の直流光電流I_dc = 0.5 μA、変調度m = 0.5、各相に一つのトランスインピーダンスアンプ、R_f = 1 MΩ、入力容量C_in = 20 pF、オペアンプ電圧ノイズe_n = 10 nV/√Hz、ノイズ帯域幅B = 500 kHz。したがってA = 2m·I_dc·R_f = 0.5 V。
1. ショットノイズ。 両相の直流がともに寄与し、σ_v/A = √(qB/I_dc)/m(qは電気素量)。例では8.0×10⁻⁴。光量が下がると1/√Iで大きくなる。
2. 帰還抵抗の熱雑音。 各トランスインピーダンス段の電流ノイズは√(4kTB/R_f)で、両相を合成すると例では2.6×10⁻⁴。R_fが大きいほど相対的に小さい。
3. 入力容量を介したオペアンプ電圧ノイズ。 1/(2πR_f·C_in)(約8 kHz)より上ではe_nがC_inによって増幅され、等価入力電流ノイズは約
i_n ≈ e_n·2πC_in·√(B³/3)
例では7.3×10⁻⁴で、ショットノイズと同程度。B^1.5に比例して増えるため、帯域が広いほど目立つ。
4. ADC。 量子化ノイズq_ADC/√12に変換器自身の入力ノイズを加える。例では0.25 mVとして5.0×10⁻⁴。基準電圧ノイズは乗法性で、A・Bを同時サンプリングすれば比の中で打ち消されるが、一つのADCを時分割で使う場合は(δ_B − δ_A)·sin2θ/2が残る。
5. LED駆動リップル。 リップルrはA・Bを同時にスケーリングするだけで、それ自体は角度を変えず、リサージュ図形上では斑点を半径方向に引き伸ばすだけである(図1参照)。角度に入り込むのは、打ち消されずに残った光量比例の直流成分を介してである。
δθ = r·(ε_B·cosθ − ε_A·sinθ)
ε_A、ε_Bは両相の相対オフセット。差動構成で残留オフセット2%、リップル0.5% RMSならわずか約1.0×10⁻⁴である。しかしシングルエンド信号を固定基準で直流除去する構成では、直流と振幅の比が1/m = 2となり、同じ0.5%のリップルが約1%のノイズ、すなわち約1″となって、他の項を大きく上回る。
6. 機械振動。 軸の実際の角度振動はそのまま読みに現れ、リサージュ図形上では接線方向に引き伸ばされる。角度振動の振幅を0.1″と仮定すると、実効値は約0.071″。
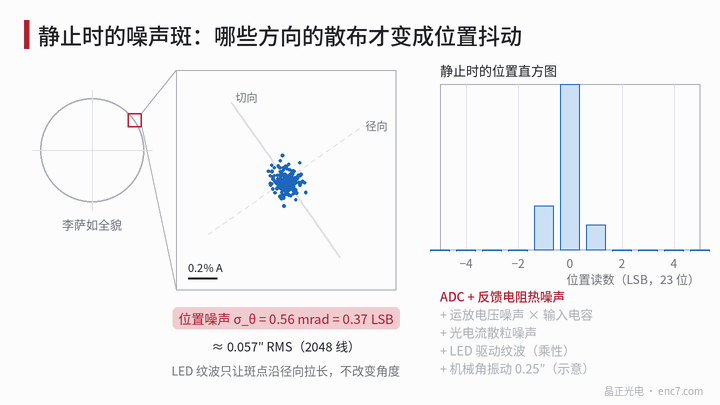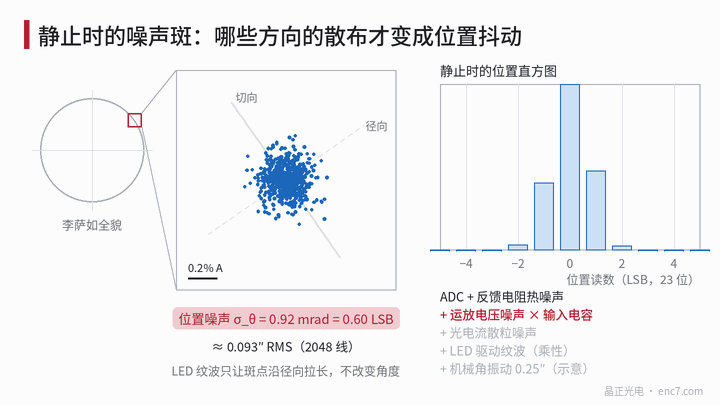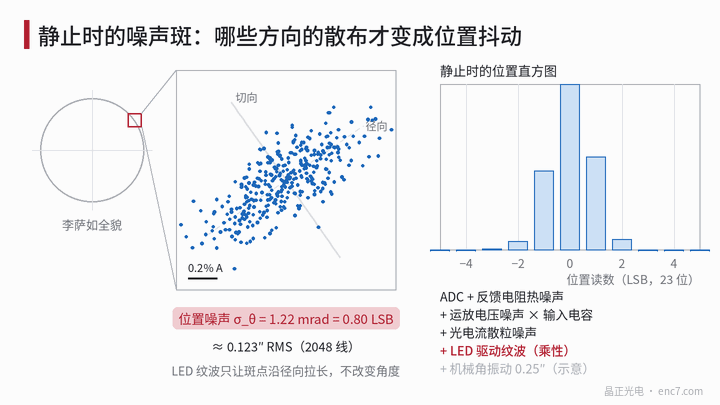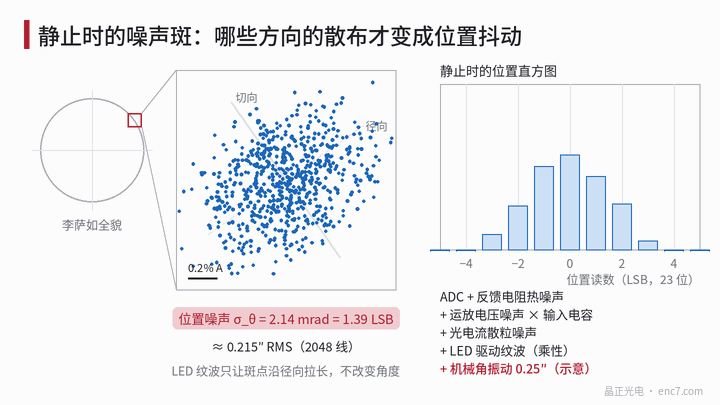
バジェットのまとめは図2のとおり。電子系の項の合計は約0.123″、機械振動を加えると約0.142″ RMS、すなわち0.92 LSBとなり、±3.3σのピーク・ツー・ピークは約6 LSBで、冒頭の現象と一致する。23ビットで静止時に変動させないにはσを約0.023″まで下げる必要があり、アナログフロントエンドだけでは難しい。通常は静止時にデジタルフィルタで等価帯域幅を狭める。
現場での切り分け:切り離す、置き換える、遮光する
分解・組立の手間が小さい順に並べる。
- 軸をロックし、駆動を切る。 軸をクランプするか、サーボイネーブルを切る(立て軸の安全に注意)。ノイズが明らかに下がり、接線方向に伸びた斑点が消えれば、機械振動またはサーボ保持の往復動作であり、読取りヘッドには問題がない。さらに静止位置のスペクトルを取り、スペクトル線が構造共振、電源周波数、PWM周波数に一致するかを見る。
- 別電源でLEDを点灯する。 元のドライバの代わりに電池駆動のリニア定電流源を使う。ノイズが下がれば、ドライバのリップルが直流成分を介して漏れ込んでいる。シングルエンド構成では特にこの項目を確認する。
- 遮光する。 読取り窓を覆うかLEDを消灯し、A・Bのノイズ電圧σ_darkを測る。これが電子系のノイズフロアである。点灯時のσ_lightとの二乗差の平方根が、ショットノイズとリップルの項になる。先に定光量フィードバックを止めておくこと。さもないと遮光後にフィードバックがLEDを最大まで駆動してしまう。
- ADC入力を短絡する。 残るのはADCと基準のノイズで、データシートと比較できる。
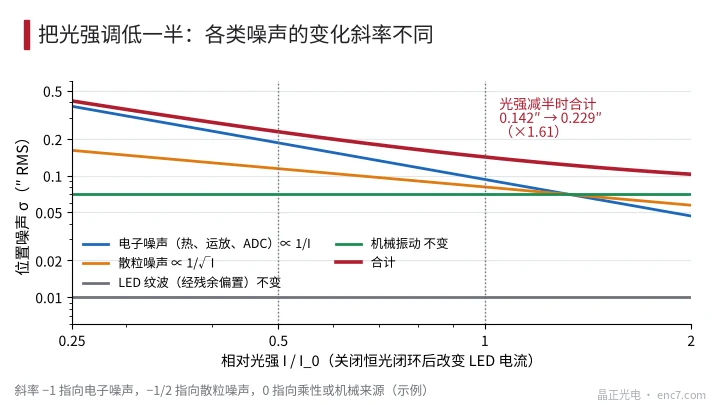
- 光量を半分にする。 合計ノイズが約2倍になれば電子系ノイズが支配的、約1.41倍ならショットノイズが支配的、ほとんど変わらなければ乗法性または機械的な原因である(図3参照)。例示読取りヘッドでは光量を半分にすると0.142″から0.229″へ約1.61倍となり、両者の中間で、バジェットと一致する。
- 停止位置を変える。 一信号周期内で8か所の位置でσを測る。加法性ノイズは位置に依存しない。位置に対して一周期に一回の割合で変動すれば、オフセットを介したリップルの漏れ込みを示す。一周期に四回で45°付近が最大なら、時分割サンプリング時の基準ノイズを示す。
コード板側の影響は主に振幅を通じて現れる。汚れ、透過部の曇り、ギャップの過大はいずれもAを下げ、一定の電子系ノイズがその分だけ相対的に拡大される。したがって同じ読取りヘッドでもコード板によってジッタが異なる場合は、ノイズを疑う前にまず両者の振幅を比較する。
エンジニアリングのポイント
- まず現象をσ_v/Aに換算する。23ビット、2048本で静止時に1 LSB変動させないには約2.3×10⁻⁴、すなわち約73 dBが必要。
- ショットノイズはσ_v/A = √(qB/I_dc)/m。オペアンプを選ぶより、光電流と変調度を上げるほうが効果的。
- 入力容量を介したオペアンプ電圧ノイズはB^1.5で増えるので、帯域幅は必要十分にとどめ、検出器と配線の容量をできるだけ小さくする。
- シングルエンドを固定基準で直流除去する構成はLEDリップルに極めて敏感で、0.5%のリップルで約1″のジッタが生じ得る。差動構成または安定化電流駆動に改める。
- 軸ロック、電源交換、遮光、ADC短絡、光量半減の順に段階的に特定し、各ステップでは変数を一つだけ変える。
- リサージュの斑点形状は手早い判定基準になる。円形の斑点は加法性ノイズ、半径方向の伸びは乗法性、接線方向の伸びは実際の動きである。
まとめ
静止時の内挿位置のジッタは、本質的にσ_v/Aが十分小さくないか、軸自体が動いているかのどちらかである。ショットノイズ、抵抗の熱雑音、オペアンプ電圧ノイズ、ADC、LEDリップル、機械振動を項目ごとに見積り、軸ロック・電源交換・遮光・減光の順に比較試験を行えば、支配的な項を特定できる。光量と停止位置という二つの変数に対するスケーリングの違いが、各ノイズ源を見分ける最も手軽な指紋である。
中国語原文記事の翻訳 (0222). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。