信号トラブル事例集
症状:反射型読取りのコントラストが期待の半分しかない――基板裏面の反射
ガラスコード板を反射型で読み取る場合、透過スリットに入った光が裏面や下方の部品で反射し、2t·tanθ′だけ横にずれてから再び透過スリットから出射して、主縞と逆相または位相のずれた背景を作ります。本稿では裏面反射率と横ずれが変調度に与える影響を導き、等価反射率が約0.4で変調度が半減することを示し、黒塗り比較や傾き試験などの切り分け手順を示します。
ガラスコード板を反射型読取りヘッドで使う場合、クロム線の反射率とガラス表面の反射率から見積もると変調度はあるレベルになるはずなのに、実測ではその半分程度しかありません。しかも同じロットのコード板でも、取り付けるハブが違うと結果も違います。コード板上面のパターンには問題がありません。問題は透過スリットを通り抜けた光のほうにあります。その光がガラス裏面やコード板下方の部品で反射して戻り、再び透過スリットから抜け出して主縞と重なるのです。本稿ではこの光がどこへ行くのか、変調度にどれだけ影響するのか、そしてどう素早く確認し対処するのかを整理します。読取りヘッド内部の各部品間のゴーストは本ライブラリの迷光の記事を参照してください。ここではコード板基板というこの1つの経路だけを扱います。
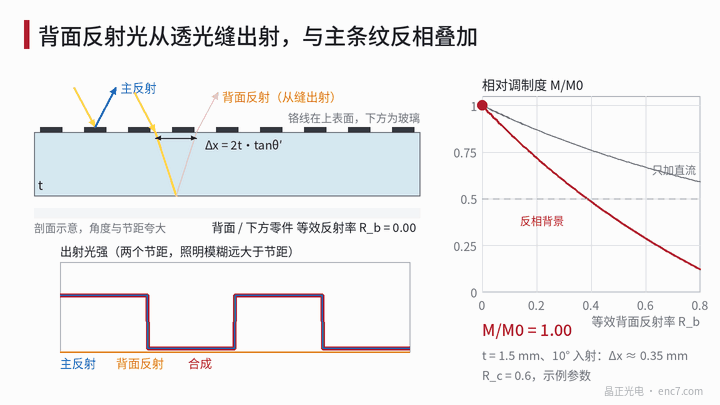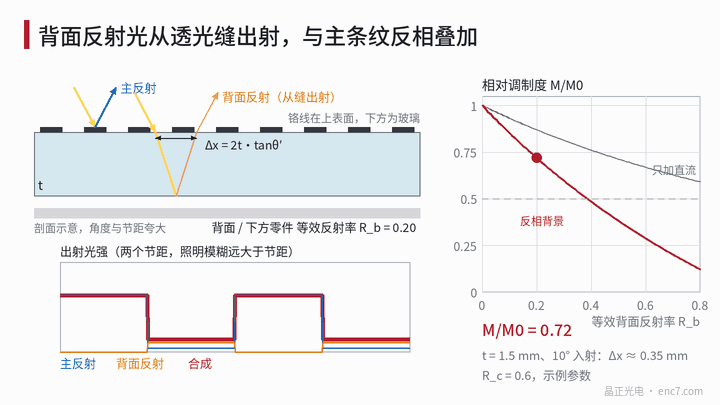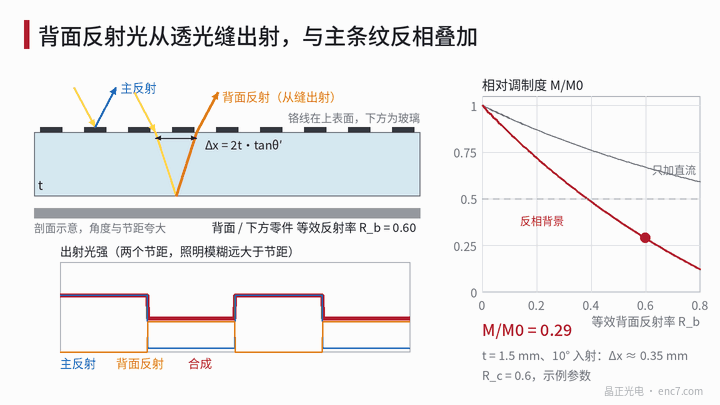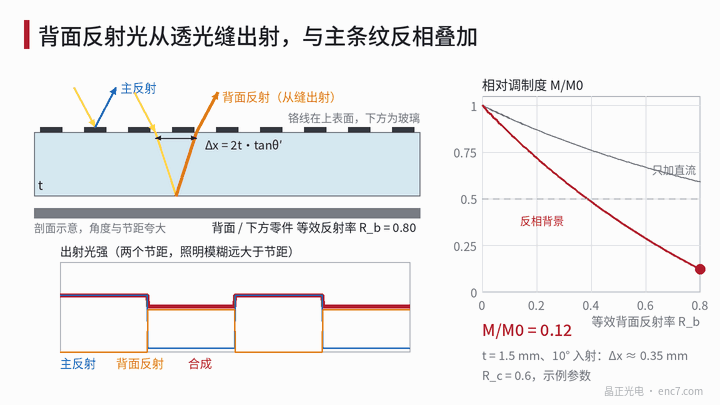
光路:裏面反射光はどこへ行くか
クロム線は上面にあり、読取りヘッドに向いています。照明は入射角θでコード板に当たります。クロム線に当たった光は反射され(反射率R_c、裸のクロムは近赤外で約0.6)、これが主信号です。透過スリットに当たった光は約4%が上面で反射され、残りはガラスに入り、屈折角θ′はsinθ = n·sinθ′を満たします。この光は裏面で等価反射率R_bで反射され、上面に戻ったときに
Δx = 2t·tanθ′
だけ横にずれています。ここでtはガラス厚さ、nは屈折率です。ソーダライムガラスでn = 1.52、t = 1.5 mm、θ = 10°のとき、θ′ ≈ 6.56°、Δx ≈ 0.35 mmで、20 μmピッチの17.25周期に相当します。
上面に戻った光は透過スリットからしか出られず、クロム線の裏側に当たった部分は再び下へ反射され(ガラス側から見た裸のクロムの反射率は約0.44)、何度か往復します。照明に角度幅Δθがあると、往復の光路によって裏面像は幅b ≈ 2t·Δθ/nにぼけます。Δθ = 20 mradではb ≈ 39 μmで、すでに20 μmピッチより大きくなります。
モデル:2つの極限での変調度
出射光強度 = 主反射 + 裏面成分です。裏面成分は「透過スリットのパターン × 横ずれしぼけた入射パターン」に等しく、インコヒーレントな光強度として足し合わせます(LEDのコヒーレンス長は約20 μmオーダーしかなく、3 mmの往復光路よりはるかに短い)。
ぼけがピッチよりはるかに大きい場合(b ≫ p):戻ってきた光は上面の直下ではすでに一様で、透過スリットからだけ出射し、スリット上で明るくなるので、クロム線上で明るい主信号とちょうど逆相になります。1回の往復だけを考えると、相対変調度は
M/M0 = (1 − k)/(1 + k′)、k = T²·R_b /[2(R_c − R_f)]、k′ = T²·R_b /[2(R_c + R_f)]
ここでR_f ≈ 0.04は上面の反射率、T ≈ 0.96は上面の透過率です。R_b = 0.04(ガラス裏面のみ)ではM/M0 ≈ 0.94、R_b ≈ 0.42で0.50に下がります。多重往復を考慮すると、同じR_bで約0.46です。
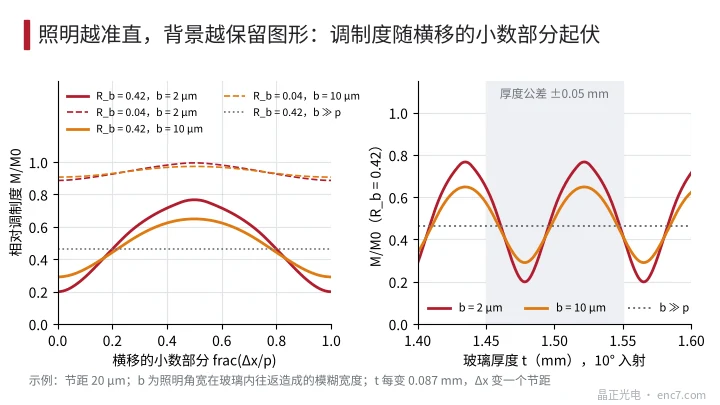
ぼけがピッチよりはるかに小さい場合(b ≪ p):裏面成分はパターンを保持し、それと透過スリットとの重なりはΔx/pの小数部分によって変わります。背景と主縞の位相差は180°ではなくなり、厚さと入射角によって変わります。R_b = 0.42、b = 2 μmでは、M/M0は0.20(小数部分0、戻り光がちょうどスリットに重なる)から0.77(小数部分0.5)の間になります。厚さが0.087 mm変わるごとにΔxが1ピッチ変わるので、±0.05 mmの厚さ公差だけで同一ロットのコード板が曲線上の異なる位置に来て、個体差として現れます(図2)。
もう一つ区別すべき場合があります。光源と受光素子が同一平面上にあり、発散光で直接投影する読取りヘッドでは、裏面成分はより深い位置の虚光源から来るため、投影倍率が主縞と異なり、検出面ではもはや検出アレイと同じ周期ではなく、主に直流として現れます。このときR_b = 0.42でもM/M0は約0.75に下がるだけで、半分に下げるにはもっと明るい反射体が必要です。
| 等価R_b | b ≫ p | b ≪ p(厚さで変化) | 直流のみ加算 |
|---|---|---|---|
| 0.04 | 0.94 | 0.89~1.00 | 0.97 |
| 0.20 | 0.72 | 0.53~0.93 | 0.87 |
| 0.42 | 0.46 | 0.20~0.77 | 0.75 |
| 0.60 | 0.29 | 0.01~0.59 | 0.67 |
(R_c = 0.6、ピッチ20 μm、b ≪ pの列はb = 2 μm、いずれも例示値。)
ガラス裏面の4%の反射だけなら、変調度の損失は数パーセントにすぎないことが分かります。「半分しかない」場合は通常、コード板の下に明るい面があることを意味します。研磨されたハブ端面、反射層を蒸着した裏面、淡色のプラスチック部品、むき出しの銅パッドなどです。
切り分け手順
- まず他の原因を除外する:膜面の向き(クロム面が読取りヘッドを向いているか)、クロム面に低反射の黒化層があるか、ギャップが設計範囲内かを確認する。これらもコントラストを数分の一に下げることがある。
- 暗レベルを見る:静止状態で透過スリットを検出窓に合わせ、反射光強度とクロム線位置での強度の比を測る。正常ならR_f/R_c ≈ 0.07に近く、明らかに高ければスリットから光が戻ってきている。
- 裏面黒塗りで比較する:トラックに対応する裏面に黒いテープを貼るか、黒く塗るか、黒いベルベットを敷いて、変調度を再測定する。期待値に戻れば裏面経路と確定できる。なお空気層を挟んで貼ったテープでは、ガラス面の4%は残る。
- 傾き試験:読取りヘッドを約1°傾けると、Δxは約35 μm変化し、2ピッチ近くになる。変調度がそれに伴って大きく変動すれば、照明が平行で背景がパターンを保持している。ほとんど変わらなければ一様な逆相背景である。
- 個体差を統計的に見る:変調度がガラス厚さと相関すればb ≪ pの場合を示し、ハブのロットや表面処理と相関すれば下方の明るい面を示す。
設計上のポイント
- 反射型ガラスコード板では裏面を光学面として設計する。裏面に吸収層を塗るかハブを黒化すれば、R_bを数パーセントに抑えられる。
- 裏面の反射防止膜で処理できるのはガラス面自体の約4%だけで、下方の明るい部品には効かない。
- 等価R_bが約0.4で変調度は半減する。トラックの真下に研磨金属、淡色プラスチック、むき出しのパッドを置かない。
- 照明の平行度が良いと変調度は厚さに敏感で、周期はp/(2tanθ′)、例では約0.087 mmになる。厚さ公差に基づいてロット内ばらつきを評価すること。
- 裏面からの戻り光を視野外に逃がすには、Δxを照明スポットと検出窓の寸法より大きくする必要がある。1 mmの検出窓、1.5 mmのガラスでは約29°の入射が必要で、一般には現実的でなく、黒塗りのほうが確実である。
- 金属コード板やクロムの下に吸収層をもつ構造にはこの光路がないので、高いコントラストが求められる場合は優先的に検討するとよい。
まとめ
反射型読取りでは、透過スリットを通り抜けた光が裏面や下方の部品で反射し、2t·tanθ′だけ横にずれて再びスリットから出射します。照明のぼけが大きいと逆相の一様な背景に、平行照明では厚さによって位相が変わる背景になります。ガラス裏面だけなら損失は約6%ですが、等価反射率が0.4程度になると変調度は半減します。暗レベル、裏面黒塗り、傾き試験の3ステップで確認でき、対策は裏面での吸収が中心です。
中国語原文記事の翻訳 (0232). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。