信号トラブル事例集
症状:角度誤差が1回転2回の成分で占められる——コード板の変形とパターンの楕円
2次高調波誤差は対向配置の2ヘッドでは打ち消せない。よくある原因はパターンの楕円と、接着応力による面内の二次変形であり、軸系の2次並進誤差は打ち消される。相対楕円度εは約ε·sin2θの誤差を生み、r = 20 mmで半軸のずれ0.1 μmが約1″になる。本記事では各原因の判別法と調査手順を示す。
基準エンコーダで測角装置を校正する。偏心による1次高調波は対向配置の二つの読取りヘッドですでに消してあるが、残った誤差曲線は1回転に二度うねり、ピークトゥピークで一、二秒角、芯出しをどう調整しても変わらない。2次高調波は高精度エンコーダでよく見られる。対向平均で消せない最低次数がちょうどこれだからである。対処するには、まずコード板のパターン自体が楕円に伸びているのか、接着後にコード板が引っ張られて変形したのか、それとも軸系が回転中に1回転に二度振れているのかを見分ける必要がある。
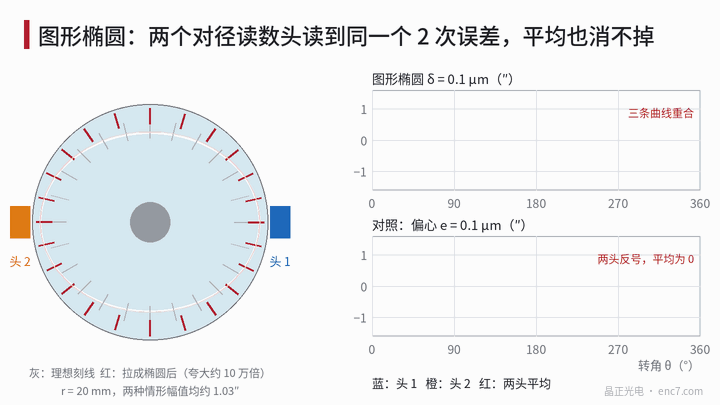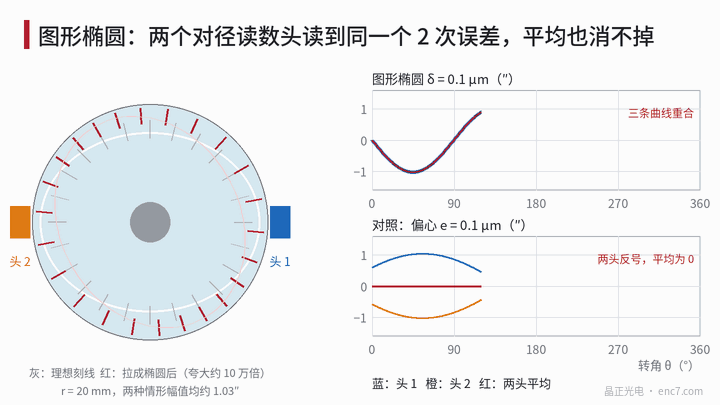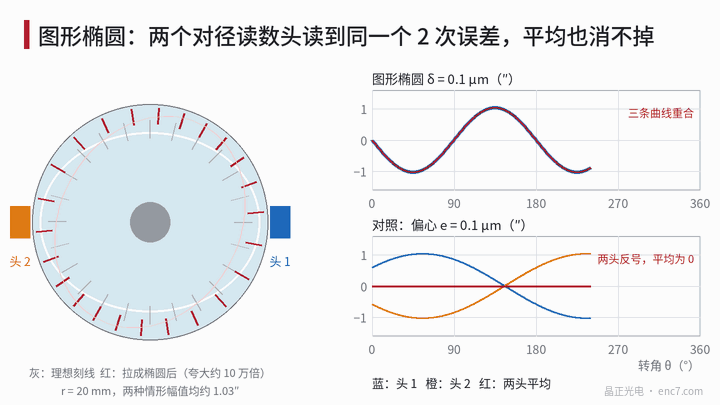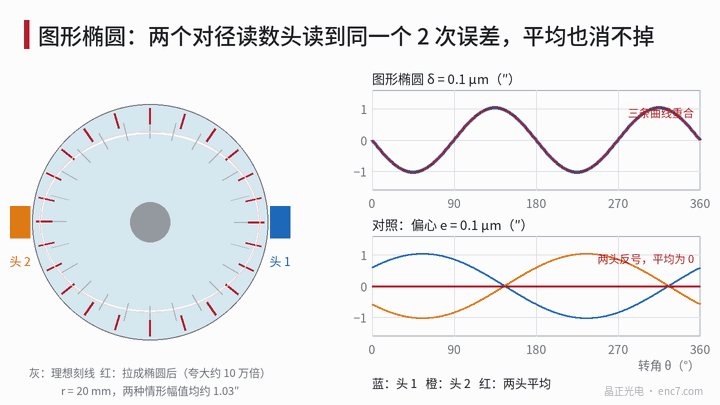
モデル:楕円がどのように角度誤差になるか
目盛線パターンが理想円に対して直交2方向にそれぞれ±εだけ伸縮している、すなわちある方向の半径がr + δ、直交方向がr − δになっているとし、ε = δ/rとする。目盛線の見かけの角度はtanψ′ = (1 − ε)·tanψ/(1 + ε)を満たし、展開すると
Δθ ≈ ε·sin2(θ − θ0)
θ0は楕円長軸の方位である。r = 20 mm、δ = 0.1 μmのときε = 5×10⁻⁶で、振幅は約1.03″となり、数値解で確認しても一致する。1μmの十分の一がちょうど1秒角、これが2次誤差の厄介なところである。
注意すべきは、角度誤差が目盛線の接線方向変位から生じ、半径方向変位からではないことである。一様なアフィン伸縮(マスク描画時の2軸スケール差がこれに当たる)では接線方向と半径方向の変位振幅が等しく、誤差はδ/rである。薄いリングが楕円に押しつぶされる非伸長変形では、接線方向変位は半径方向の半分しかなく、誤差はδ/(2r)となる。したがって画像測定機で測ったトラック円の楕円度をそのまま角度誤差に換算することはできず、目盛線の角度位置を直接測るべきである。
三種類の原因と対向平均
対向する二つの読取りヘッドは180°離れており、sin2θはθとθ + 180°で同じ値になる。そのためパターンに固定された2次形状は両ヘッドで同符号に読まれ、平均後も残る。軸系は異なる。軸心の並進は両ヘッドで大きさが等しく向きが逆の接線方向変位を生み、1回転に何回起きても対向平均で打ち消される。
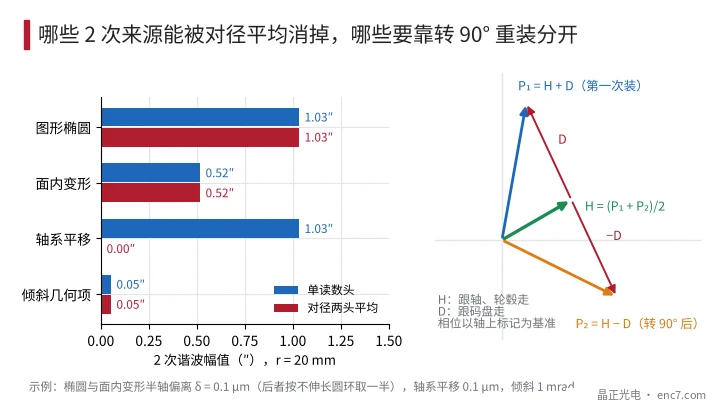
| 原因 | メカニズム | 単一読取りヘッド | 対向平均 | 温度による変化 |
|---|---|---|---|---|
| パターン楕円 | マスク描画の2軸スケール差、コピー時の変形 | ε·sin2θ | 残る | ほぼ不変 |
| 接着による面内変形 | ハブの真円度不良、接着層の不均一、2点クランプ | 約δ/(2r)~δ/r | 残る | 熱的ミスマッチで変化 |
| 軸系の2次誤差運動 | ジャーナルまたは内輪の楕円、軸心が1回転に2回並進 | 並進量/r | 打ち消される | 構造による |
| 傾きの幾何項 | (β²/4)·sin2θ | β = 1 mradで0.05″ | 残る | — |
(数値はいずれも例。図2左参照。)鞍形反りも読取りヘッドの接線方向結合を通じて2次誤差をもたらし、やはり対向平均では消えない。反りの測定は本シリーズの「振幅が1回転に2回うねる」編を参照。
調査手順
- 現象を確認する:Zを基準に複数回転の同期平均をとり、2次成分が回転ごとに繰り返し、位相が安定していることを確かめる。同期しない2次成分は軸受に関係することが多く、別途扱う。
- 単一ヘッドと平均を比べる:読取りヘッドが二つあればそれぞれの2次成分と平均値をとる。一つしかなければ対向位置に移してもう一度測る。単一ヘッドにあって平均で消えるなら軸系の並進であり、静電容量プローブかマスターボールで軸の2次ラジアル誤差運動を測って確認する。平均後も残るならコード板のパターンか変形である。
- 自由状態でパターンを測る:コード板を低い保持力で精密回転テーブルに置き(3点支持または弱い真空吸着)、画像測定機か単一読取りヘッドでいくつかの目盛線の角度位置を測り、パターン自体の2次成分を求める。組立て後の結果と比べ、振幅と方位が近ければパターン楕円、組立て後に明らかに大きくなっていれば接着またはクランプによる変形である。
- 90°回して付け替える:着脱できるクランプ構造なら、あるいは接着剤硬化前か校正用回転テーブル上で、コード板をハブに対して90°回して測り直す。軸上のマークを位相基準とすると、コード板についてくる2次成分Dは符号が反転し、軸とハブについてくるHは変わらない。P₁ = H + D、P₂ = H − Dより、D = (P₁ − P₂)/2、H = (P₁ + P₂)/2となる。
- 温度を変えて再測定する:二つの温度で2次成分を測る。接着応力による部分は温度差に比例して変化し、パターン楕円はほぼ変わらない。
- 原因に応じて処置する:パターン楕円ならマスク描画またはコピー工程に戻って2軸スケールを補正する。接着変形ならハブの真円度、接着剤量の対称性、クランプ方式を調べ、低応力接着剤か均一な環状接着に変える。安定して温度でも変わらない残差は、2次高調波の補正テーブルで除去できる。
実務のポイント
- 2次誤差の振幅は約δ/r。r = 20 mmで半軸のずれδ = 0.1 μmなら約1″で、サブミクロンの変形まで管理が必要である。
- 対向2ヘッドが消すのは奇数次と軸心並進だけで、パターン楕円とコード板の面内変形はそのまま残る。
- トラック円の楕円度の測定は角度誤差の測定と同じではない。アフィン変形とリング曲げでは換算係数が2倍違うので、目盛線の角度位置を基準にする。
- 単一ヘッドと対向平均の比較が第一歩で、軸系とコード板という二大原因を分けられる。
- 90°回転付け替えでは、フェーザ差を2で割るとコード板についてくる成分、和を2で割ると軸・ハブについてくる成分が得られる。
- 接着による2次成分は温度で変わるので、補正テーブルで補えるのは安定した部分だけである。
まとめ
角度誤差が1回転2回の成分で占められるのは、2回対称の形状が読みに入り込んでいることを意味する。パターン楕円とコード板の面内変形は対向平均後も残り、軸系の2次並進は打ち消される。まず単一ヘッドと平均の比較で軸系を切り分け、次に自由状態での測定、90°回転付け替え、温度を変えた再測定でパターンと接着変形を分ければ、マスク工程に戻るべきか組立てを改善すべきかが決まる。
中国語原文記事の翻訳 (0236). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。