信号トラブル事例集
症状:誤差曲線に等間隔のうねりが出る——マスクのつなぎ、接着点、ねじの見分け方
誤差曲線に1回転あたりn個の等間隔のうねりが出るとき、形が原因を示す。フォトマスクのセクタつなぎは段差で、高調波は1/kで減衰する。接着点の局所応力はこぶ状で、高調波は比較的早く打ち切られる。ねじ締付けはほぼ正弦波で、n次が主体となる。本記事では三者の高調波の特徴を導き、一階差分、取付け角度の変更、応力解放後の再測定による判別手順を示す。
基準エンコーダで全周誤差を校正すると、曲線に1回転あたりn個の等間隔のうねりが現れる。4個、6個、あるいは8個。n回対称の原因は多くなく、よくあるのは三つである。フォトマスクがn個のセクタをつないで作られている、コード板がn個の接着点で接着されている、押さえリングがn本のねじで締められている。三者のn次高調波は同じ大きさになりうるが、対処法はまったく違う。つなぎならマスク工程に戻り、接着点なら接着工程を変え、ねじならクランプ方式を変える。つなぎ工程そのものは本ライブラリのフォトリソグラフィ関連編、ねじが振幅に与える影響は本シリーズのねじ本数編を参照されたい。本記事では誤差曲線から三者をどう分けるかだけを扱う。
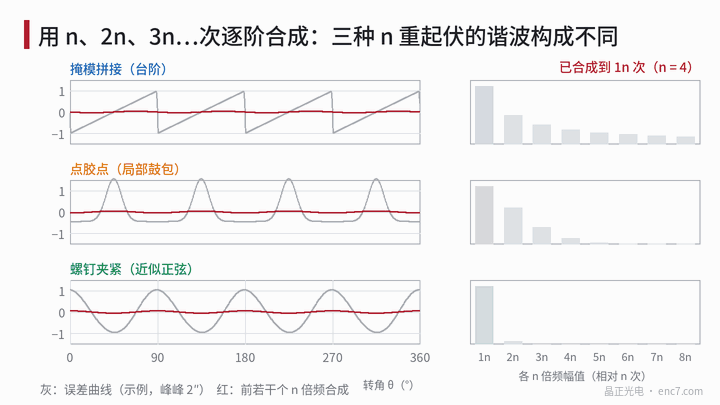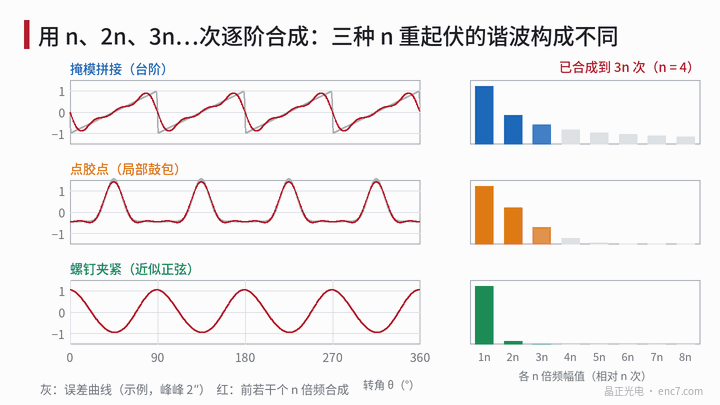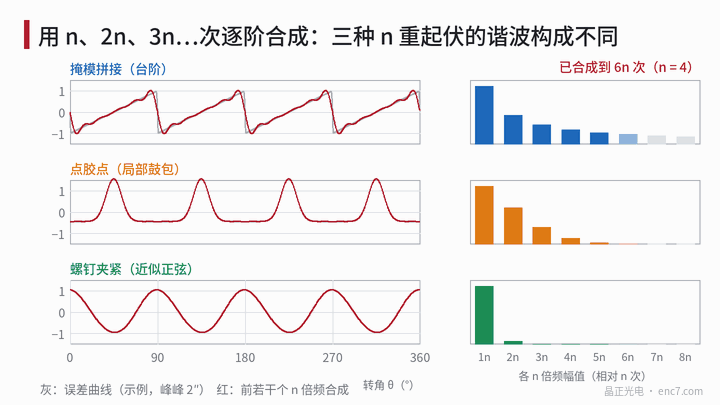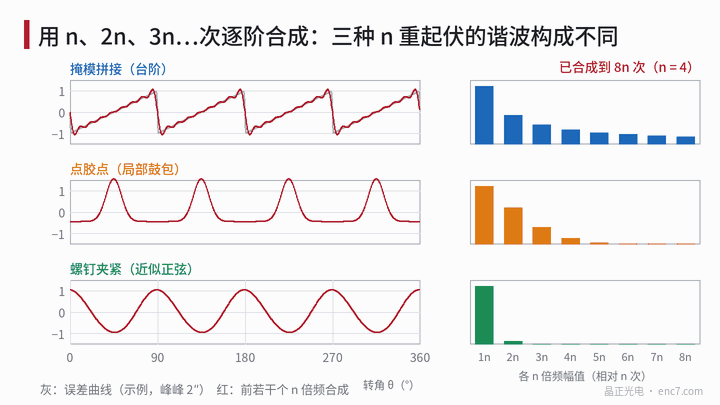
三つの原因の曲線形状
マスクのつなぎ:段差。 大型フォトマスクやステップ&リピート描画では、全周パターンがn個のセクタフィールドからつながれる。各フィールド内の角度スケール誤差や回転誤差は同じなので、フィールド内の誤差は同じ傾斜となり、フィールド間の配置誤差が境界で段差をつくる。読取りヘッドは検出窓内の数十周期を平均するため、段差は曲線上で検出窓の角度幅に等しい幅の急斜面として現れる。0.5 mmの検出窓はr = 20 mmで約1.4°である。
接着点:局所的なこぶ。 接着点の硬化収縮と熱的ミスマッチにより、各接着点付近に局所的な面内ひずみと面外のうねりが生じ、角度誤差は接着点付近でこぶになる(左右対称に力がかかる場合は正負一組のS字になることもある)。幅は接着点の大きさと読取り半径までの距離で決まり、曲線は滑らかで段差はない。
ねじ締付け:ほぼ正弦波。 n個の集中した締付け力がコード板にn山のうねりを押し付ける。パターンは上面にあり、板が曲がると表面繊維は中立面に対して接線方向に−(t/2)·∂w/∂sだけ動く。したがってn山のうねりW·cos nθは角度誤差
Δθ ≈ t·n·W/(2r²)·sin nθ
を生む。tはコード板の厚さである。t = 1.5 mm、n = 3、W = 1 μm、r = 20 mmで約1.2″となる。ギャップ変化も読取りヘッドの接線方向結合を通じてさらに一項を加える(本ライブラリの偏心+傾き編を参照)。高次のうねりは板内で速く減衰するので、読取り半径に届くのはn次が主体である。
高調波の特徴
三つの形はいずれも周期360°/nの関数で、スペクトルはnの整数倍k·nにしか現れない。違いは減衰の仕方にある。
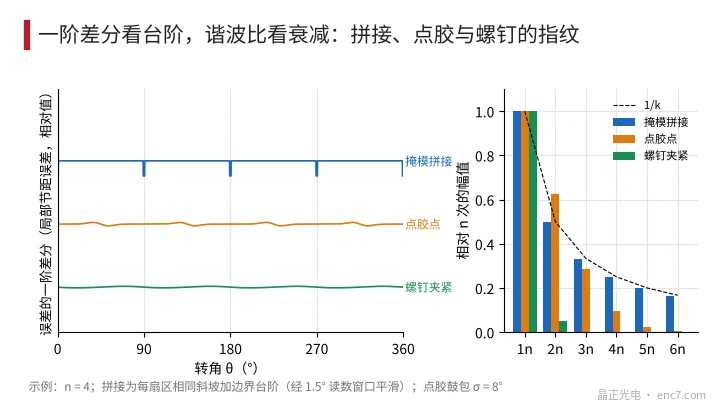
- 鋸歯状のつなぎ誤差は、段差の高さhのときH_kn = h/(πk)、比は1 : 1/2 : 1/3 …で、べき乗則でゆっくり減衰する。検出窓がこれを弱めるのはかなり高次になってからである。
- ガウス形のこぶは、角度幅σのときH_kn ∝ exp(−(k·n·σ)²/2)。n = 4、σ = 8°で1 : 0.63 : 0.29 : 0.10 : 0.02となり、四、五次以降はほぼ打ち切られる。
- ねじの正弦波は、2n次が数パーセントにすぎず、それより高次は無視できる。
| 原因 | H_2n/H_n | H_3n/H_n | 4n次以上 | 時間領域の特徴 |
|---|---|---|---|---|
| つなぎ | 約0.50 | 約0.33 | なお明瞭 | 段差、一階差分にスパイク |
| 接着点 | 0.3~0.7 | 0.1~0.3 | 急速に減衰 | 滑らかなこぶまたはS字 |
| ねじ | 数パーセント | 約0 | なし | 正弦波 |
(接着点の欄は接着点の角度幅によって変わり、数値は例である。)各セクタの配置誤差がランダムなら、つなぎはすべての次数に広帯域成分を生み、しかもk·nでちょうどゼロ点をもつ。これもつなぎの指紋である。
判別手順
- 高調波比を求める:H_2n/H_n、H_3n/H_nと4n次以上の残差をとる。比が1/kに近く高次で打ち切られなければまずつなぎを疑い、n次しかなければまずねじを疑う。
- 一階差分を見る:隣接サンプル点の誤差の差をとると局所ピッチ誤差が得られる。つなぎはn個の等間隔位置に孤立したスパイクを示し、幅は検出窓の角度幅にほぼ等しい。接着点とねじは緩やかなうねりだけである。この手順には十分密なサンプリングが必要で、少なくとも境界付近では目盛線ごとに測る。
- 取付け角度を変える:コード板をハブに対して半間隔(180°/n)回して付け替え、ハブのマークを位相基準とする。コード板についてくるつなぎ成分はn次の位相が反転し、ハブについてくるねじ成分は変わらない。接着点もハブ上の決まった位置に塗布するならハブについてくる。二回のフェーザの差の半分がコード板についてくる部分、和の半分がハブについてくる部分である。
- 応力を解放して再測定する:ねじを定格トルクの半分まで緩めて測り直すと、ねじ成分はトルクにほぼ比例して変わる。温度を変えると、接着点の熱応力成分は温度差に応じて変わる。つなぎ成分はどちらの場合も変わらない。
- パターンと照合する:マスクのレイアウトからつなぎ境界の角度を求め、スパイク位置と照合する。r = 20 mmでは1″が接線方向わずか0.1 μmのずれにしか相当せず、画像測定では分解しにくいので、通常はエンコーダ自身の密な測角で照合する。
実務のポイント
- n個の等間隔のうねりはまず高調波比を求める。1/kのゆっくりした減衰はつなぎ、四、五次以降の打切りは局所的なこぶ、n次だけならクランプを示す。
- 一階差分の孤立スパイクはつなぎ段差の最も直接的な証拠で、スパイク幅は検出窓の角度幅にほぼ等しい。
- 半間隔回しての付け替えで、コード板についてくる成分とハブについてくる成分を分けられ、着脱の繰返しより的を絞れる。
- ねじによるn山のうねりは表面繊維の変位を通じて角度誤差になり、約t·n·W/(2r²)。1 μmのうねりで秒角レベルに達する。
- つなぎ成分はトルクでも温度でも変わらないので補正テーブルが長期に有効である。接着点成分は温度で変わるので、補正の前に温度範囲を評価する。
- 設計ではねじ本数、接着点数、マスクのセクタ数を互いに異ならせておくと、問題が起きたとき次数で分けやすい。
まとめ
誤差曲線のn個の等間隔のうねりは、形そのものが手がかりになる。つなぎは段差で、高調波は1/kで減衰し、一階差分にスパイクが出る。接着点は滑らかなこぶで、高調波は比較的早く打ち切られる。ねじはほぼ正弦波でn次が主体である。高調波比と一階差分でまず判断し、半間隔回しての付け替えと応力解放後の再測定で確認すれば、問題をマスク、接着、クランプのどの工程に帰すべきかが定まる。
中国語原文記事の翻訳 (0237). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。