コード板用語解説
回折効率(Diffraction efficiency):各次数へのエネルギー配分
回折効率は入射光のうちどれだけが特定の次数に入るかを表す。本稿は絶対効率と相対効率を区別し、デューティ比と溝深さ誤差が±1次には二次の影響しか与えず零次と偶数次の方が敏感なことを導き、信号振幅が効率にどう従う三つの関係と、パワーメータによる次数別測定・自己検査・デューティ比逆算の方法を示す。
図面が同じで顕微鏡下の線幅も合格な二ロットのコード板を、同じ読取りヘッドに入れると信号振幅が十数ポイント違うことがある。線幅が測るのは「刻線がどう見えるか」、読取りヘッドが気にするのは「光がどこへ分かれたか」である。後者を表す量が回折効率:入射電力のうち第m次に入る割合。溝深さで零次を消す設計は本ライブラリ別稿;本稿は効率の定義口径、誤差感度、信号振幅との関係、測定法を扱う。
定義:絶対効率・相対効率と保存関係
第m次回折効率には二通りの口径がある:
η_m = P_m / P_in η_m,rel = P_m / P_ref
P_mは第m次電力、P_inは入射電力、P_refは参照電力:透過式では同一ガラスの無パターン域の透過電力、反射式では同膜系平面鏡の反射電力。相対効率はガラス表面反射など格子と無関係な損失を除く。未コートガラスの正入射では両面が各約4%反射し、二口径は約8%違うので報告に明記する。単一次数か±1次合計かも書く。
周期内が二状態だけの二値格子(割合D)では、スカラー薄格子近似で:
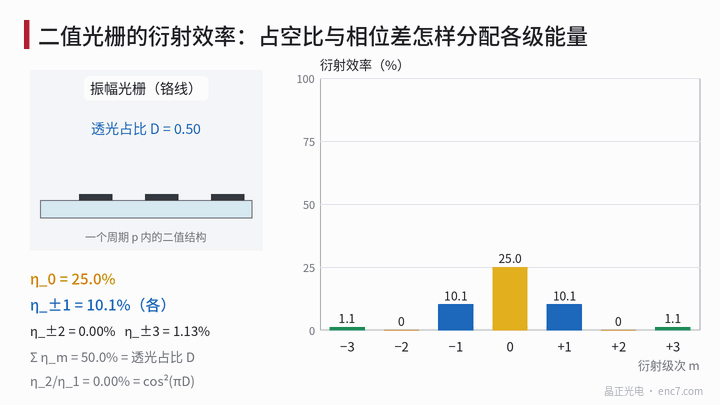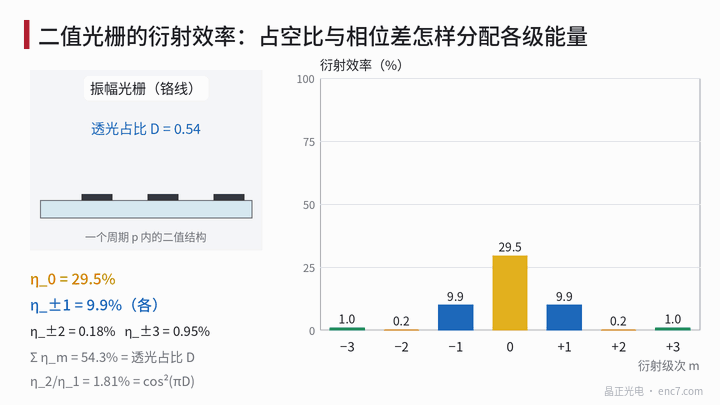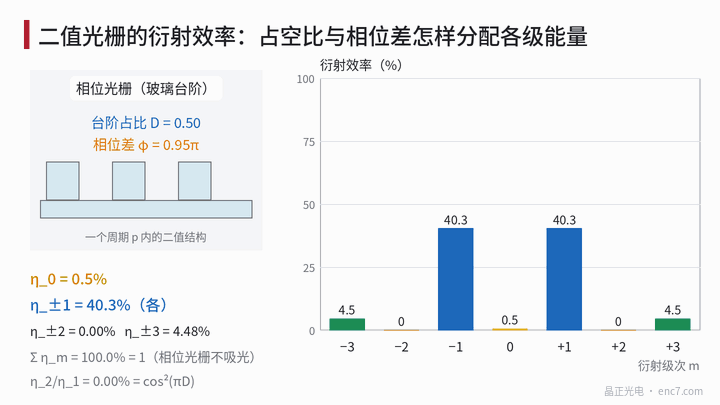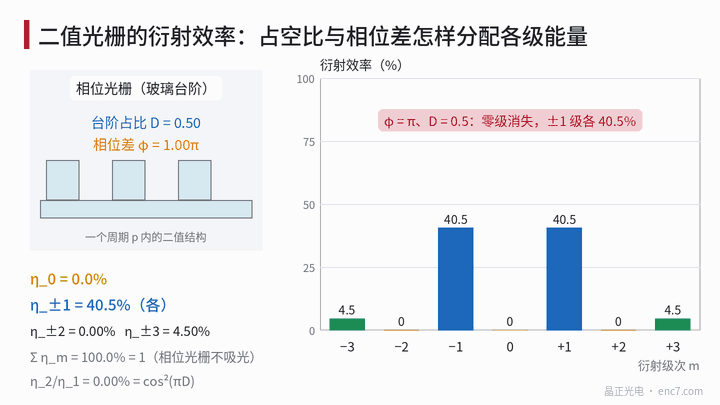
- 振幅格子(Dは透光割合):η_0 = D²、η_m = sin²(πmD)/(π²m²)
- 位相格子(Dは段差割合、φは位相差):η_0 = 1 − 2D(1 − D)(1 − cosφ)、η_m = 4·sin²(φ/2)·sin²(πmD)/(π²m²)
D = 0.5のとき振幅格子は零次25%、±1次各10.1%、±3次各1.13%;φ = πの位相格子は零次0、±1次各40.5%、±3次各4.5%、偶数次はすべてゼロ。
パーセバルの定理より、各効率の和は透過率関数の絶対値二乗の平均に等しい:振幅格子ではΣ η_m,rel = D、位相格子ではΣ η_m,rel = 1。これが測定時に最も有用な自己検査条件である。
誤差感度:±1次は二次の影響だけ
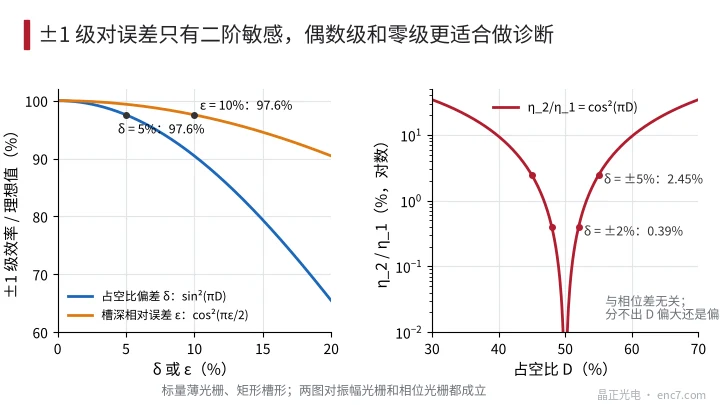
両タイプの±1次はいずれも因子sin²(πD)を含み、位相格子はさらにsin²(φ/2)を含む。デューティ比偏差δ = D − 0.5、溝深さ相対誤差ε(φ = π(1 + ε))とすると
η_±1 / η_±1,理想 = cos²(πδ)·cos²(πε/2) ≈ 1 − (πδ)² − (πε/2)²
δ = 5%またはε = 10%はそれぞれ±1次を約2.4%しか下げない(図2左)。φ = π位相格子の例:
| D | ε | η_0 | η_±1(各) | η_±2(各) |
|---|---|---|---|---|
| 0.50 | 0 | 0 | 40.5% | 0 |
| 0.50 | 10% | 2.45% | 39.5% | 0 |
| 0.45 | 0 | 1.00% | 39.5% | 0.97% |
| 0.45 | 10% | 3.42% | 38.6% | 0.94% |
| 0.40 | 0 | 4.00% | 36.7% | 3.50% |
振幅格子D = 0.45ではη_0 = 20.25%、η_±1 = 9.88%、η_±2 = 0.24%。
結論:±1次効率は工程偏差に鈍感で、工程ドリフト判定には遅い;零次と偶数次がゼロまたは一次から変化するので良い診断量である。任意の二値格子で
η_2 / η_1 = cos²(πD) ≈ (πδ)²
位相差にも格子タイプにも依らない:δ = 2%で0.39%、δ = 5%で2.45%(図2右)。
信号振幅と効率の関係
効率変化が信号振幅に写る比率は読取り方式による。
幾何光学式(振幅格子)。 幾何投影ではコード板とインデックススケールの透過率のフーリエ係数をそれぞれa_m、b_mとすると、信号基本波振幅は2·|a_1|·|b_1| = 2·√(η_1,コード板·η_1,インデックス)、すなわちコード板η_1の平方根に従う。
干渉式。 各ビームはコード板と第二格子で各一回回折し、両腕対称なら交流振幅は約2·P·η_1,コード板·η_1,第二·V(Vは可視度)でコード板η_1に線形;光路がコード板上で二回回折するならη_1²に従う。
よってコード板η_1が5%下がると、幾何光学式信号は約2.5%、単回折干渉式は約5%、二回折は約10%下がる。また変調度は±1次の非対称にあまり敏感でない:2·√(η₊·η₋)/(η₊ + η₋)はη₊/η₋ = 0.8でも0.994だが、零次漏れと迷光の検出器入射は直流成分を直接上げる。
測定法:パワーメータによる次数別測定
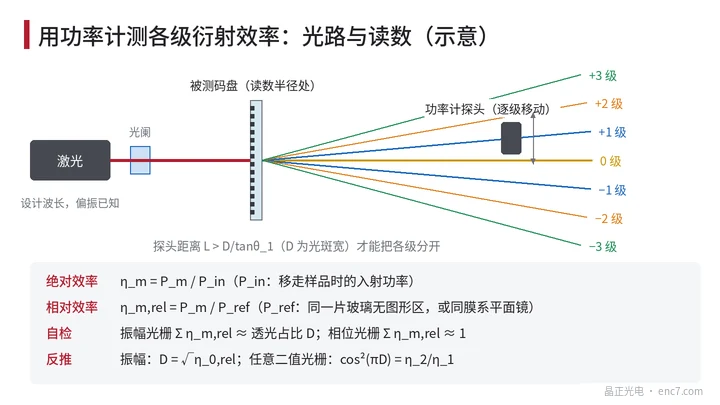
- 光源とスポット:設計波長付近のコリメート光、スポットは数十周期以上を覆いトラック内に完全に収める;偏光が刻線に平行か垂直かを記録;ピッチが波長数個なら両偏光を測る。
- 幾何:入射角は読取りヘッドの実角度に合わせる;プローブ開口は単一次数を完全に受け、距離L > D/tanθ_1(Dはスポット幅)。p = 20 μm、D = 1 mmならLは約23 mm超が必要。
- 参照:同一プローブ・同一レンジでP_inまたはP_refを測る。
- 次数別読取り:0、±1、±2、±3次を測り、暗電流と環境光を差し引く。
- 自己検査:Σ η_m,relをDまたは1と比較;不足分は未測の高次・散乱・吸収から来る;±1次が明らかに非対称ならまず入射角と溝形状の非対称を調べる。
- 逆算:振幅格子ではD = √η_0,rel;二値格子ではη_2/η_1から|δ|;位相格子ではさらに1 − cosφ = (1 − η_0)/(2D(1 − D))からφ。例:D = 0.47、ε = +6%でη_0 = 1.24%、η_1 = 39.8%、η_2 = 0.35%、逆算で|δ| = 3.0%、φ = 169.2°または190.8°。溝が浅い側か深い側かは第二波長か段差計で区別する。
よくある誤差:コヒーレントレーザがガラス両面間で多重反射し、透過率が局所厚さで揺れる;未コートガラスでは理想平行・完全コヒーレントで最大値の約0.85〜1倍の間を動き得るので、コヒーレンス長が2n·tより十分短い光源を選ぶ(例:LED+10 nm狭帯域フィルタ、コヒーレンス長約77 μm);零次は±1次より二三桁低いことがあり、プローブ線形性と減衰器校正を入れる;読取り半径ではピッチが半径で変わり、スポット半径方向幅1 mm、r = 20 mmでピッチ変化5%、各次数はやや広がりプローブ開口に余裕が要る。
工学上の要点
- 仕様に効率口径を明記:絶対か相対、単次か±1合計、波長、入射角、偏光、スポットサイズと位置。
- ±1次はデューティ比と溝深さに二次感度しかなく、δ = 5%またはε = 10%で各約2.4%低下——工程監視は零次と±2次も記録する。
- η_2/η_1 = cos²(πD)でデューティ比偏差を素早く推定;δ = 2%では0.39%しかなく、測定には10⁻³桁のダイナミックレンジが要る。
- 効率を信号振幅へ換算する前に読取り方式を確認:幾何光学式は√η_1、単回折干渉式はη_1、二回折はη_1²。
- Σ η_m保存と±1対称を測定の自己検査にし、偏差が大きいときは光路を先に見てからコード板を判定する。
- 透過測定は短コヒーレンス光源を使うか、測定点近くに参照域を取り、ガラス両面干渉の起伏を避ける。
まとめ
回折効率はまず口径を言う。±1次効率はデューティ比と溝深さに二次感度しかなく、信号ポテンシャルの尺度には向くが工程監視には向かない;零次と偶数次の方が敏感で、η_2/η_1 = cos²(πD)はデューティ比を逆算できる。効率変化が信号振幅へ写る比率は読取り方式で異なり、パワーメータ次数別測定に保存自己検査と短コヒーレンス光源を組み合わせて初めて結果は信頼できる。
中国語原文記事の翻訳 (0262). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。